Whatsapp
เรานำเสนออุปกรณ์แปรรูปโลหะที่มีความแม่นยำสูงหลากหลายประเภท รวมถึงการยืดผม การดึงเย็น การชี้ การลบมุม การตัด เครื่องรีดเกลียว และแม่พิมพ์ดึง ซึ่งปรับแต่งสำหรับวัสดุท่อ แท่ง และลวดในอุตสาหกรรมที่หลากหลาย
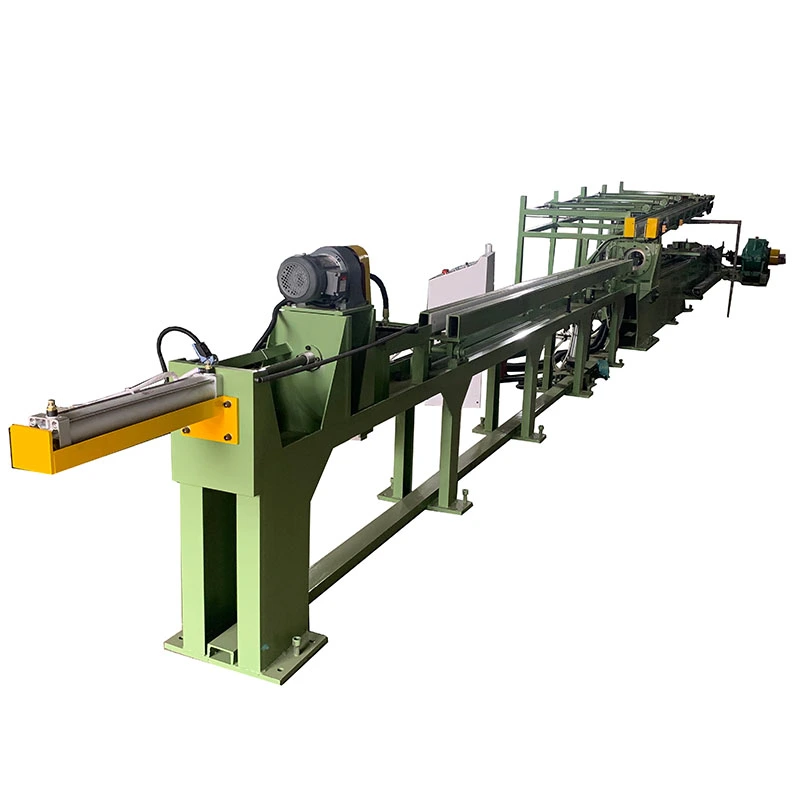
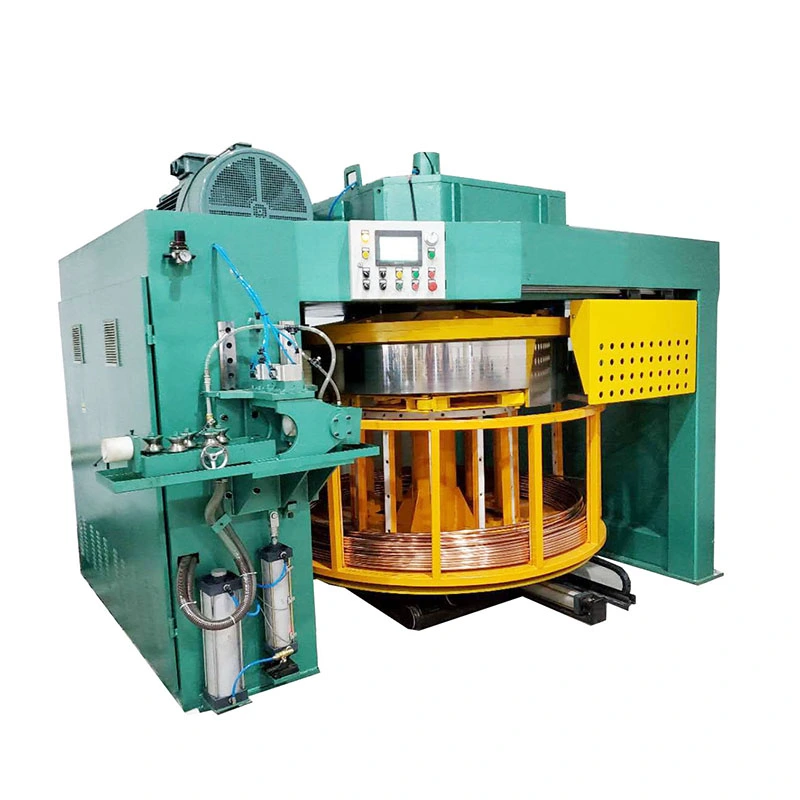
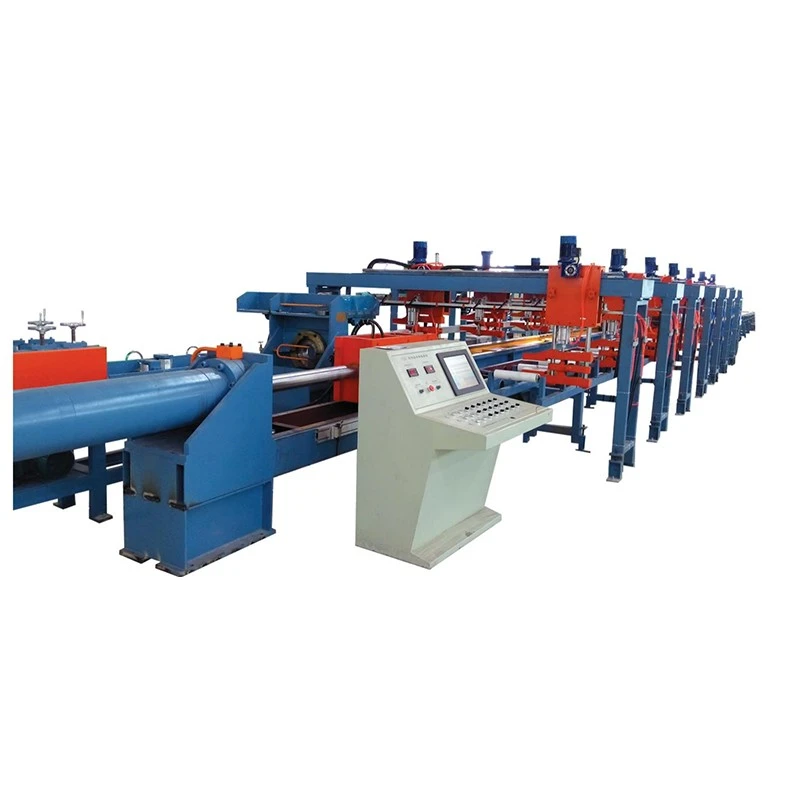
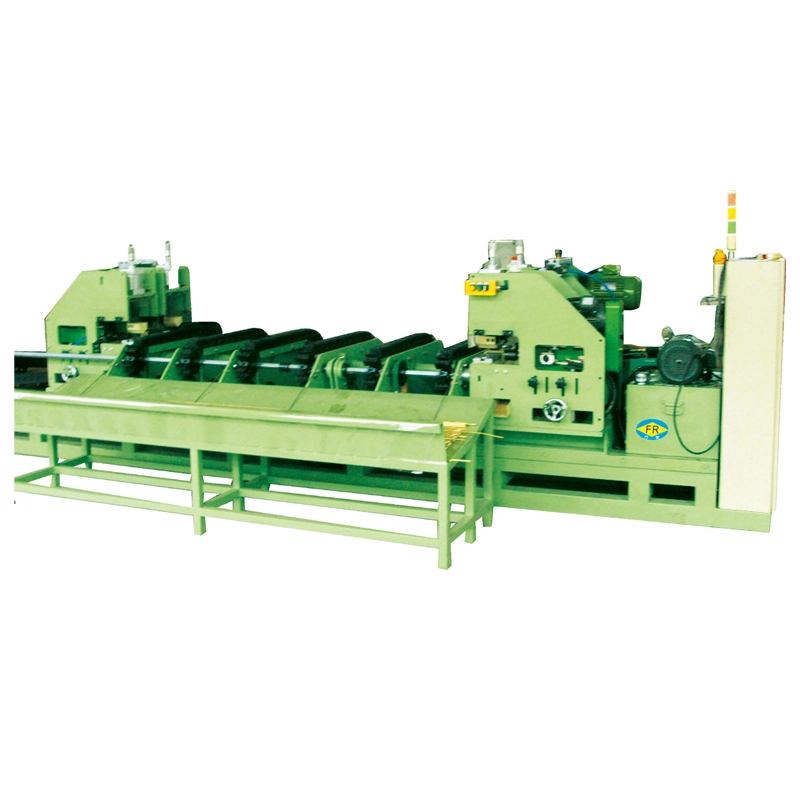
ที่เครื่องวาดรูปเย็นโรตารีอัตโนมัติสามบรรทัดสร้างขึ้นสำหรับผู้ผลิตที่ต้องการเอาท์พุตการวาดภาพที่สูงขึ้นโดยไม่ต้องเพิ่มสายการผลิตแยกกันสามสาย ของมันระบบการจัดทำดัชนีแบบหมุนสามเส้นวางตำแหน่งและป้อนท่อหรือแท่งสามเส้นเพื่อการวาดต่อเนื่อง ในขณะที่ระบบขับเคลื่อนแบบโซ่คู่ช่วยให้ภาระการดึงมีความสมดุลในทุกเกลียว โมเดลจากFR-50 ถึง FR-120จัดเตรียม5–20 ตันของความสามารถในการวาด, ความเร็วสูงถึง28 ม./นาทีและจังหวะขึ้นไป9 ม. การป้อนอัตโนมัติ การหนีบ การดึง และการขนถ่ายช่วยลดการมีส่วนร่วมของผู้ปฏิบัติงาน และทำให้เครื่องจักรเหมาะสมกับเหล็กกล้าคาร์บอน โลหะผสม เหล็กกล้าไร้สนิม ทองแดง และท่อและแท่งอลูมิเนียม.
ที่เครื่องวาดรูปเย็นโรตารีอัตโนมัติสามบรรทัดได้รับการออกแบบมาสำหรับผู้ผลิตที่ต้องการเอาต์พุตที่สูงขึ้นจากท่อหรือแท่งที่มีเส้นผ่านศูนย์กลางขนาดเล็กและขนาดกลางโดยไม่ต้องติดตั้งตู้ลิ้นชักแยกกันสามตัว มันดึงสามชิ้นงานพร้อมกันผ่านแม่พิมพ์ขนาน 3 ชิ้น ในขณะที่แท่นหมุนด้านหลังแบบใช้มอเตอร์จะเตรียมและจัดทำดัชนีชิ้นงานถัดไปสำหรับรอบถัดไป
ปัญหาการผลิตหลักไม่ได้เป็นเพียงการดึงกำลังเท่านั้น ในการผลิตท่อในปริมาณมาก การบรรทุก การวางตำแหน่ง และการเคลื่อนตัวกลับอาจใช้ส่วนสำคัญของวงจร เครื่องนี้จัดการกับปัญหาคอขวดนั้นด้วยการรวมเข้าด้วยกันการวาดแบบสามเส้น, การจัดทำดัชนีแบบหมุน, การหนีบอัตโนมัติ, การวาดและการคืนแคร่ในระบบการผลิตเดียว ผลลัพธ์ที่ได้คือผลผลิตต่อเครื่องจักรที่สูงขึ้นและการจัดการแบบแมนนวลน้อยลง
เครื่องจักร FangRong FR-series มีจำหน่ายที่5 ถึง 20 ตันแรงดึงด้วยความเร็วในการดึง25-28 ม./นาทีและการวาดลายเส้นของ7-9 ม. การกำหนดค่าการวาดท่อสามารถติดตั้งด้ามจับภายในเพื่อควบคุมเส้นผ่านศูนย์กลางภายในและความหนาของผนัง

ม้านั่งลากแบบบรรทัดเดียวทั่วไปจะประมวลผลชิ้นงานหนึ่งชิ้นต่อจังหวะการวาด เมื่อความต้องการในการผลิตเพิ่มขึ้น ตัวเลือกตามปกติคือการเพิ่มเครื่องจักร เพิ่มกะ หรือยอมรับระยะเวลารอคอยสินค้าที่นานขึ้น การเพิ่มเครื่องจักรจะเพิ่มพื้นที่ ผู้ปฏิบัติงาน อุปกรณ์เสริม และจุดบำรุงรักษา
การกำหนดค่าแบบสามบรรทัดจะรวมตำแหน่งการวาดสามตำแหน่งไว้ในเครื่องเดียวแทน ที่ม้านั่งด้านหลังแบบหมุนมีประโยชน์อย่างยิ่งเมื่อมีการผลิตท่อหรือแท่งสเปคเดียวกันซ้ำๆ สามารถวางตำแหน่งชิ้นงานได้ก่อนที่รอบการวาดจะเสร็จสิ้น ช่วยลดระยะเวลาที่ใช้ในการรอการโหลดและการจัดตำแหน่งด้วยตนเอง
ตัวอย่างเช่น ผู้ผลิตท่อทองแดงที่ใช้การกำหนดค่า FR-76 สำหรับท่อเครื่องปรับอากาศสามารถเดินท่อได้สามท่อในแต่ละจังหวะการวาด แทนที่จะประมวลผลตามลำดับ ในการประยุกต์ใช้งานนี้ ฟังก์ชันการจัดทำดัชนีแบบหมุนมีความสำคัญมากกว่าการเพิ่มความเร็วในการวาด เนื่องจากปริมาณการผลิตได้รับผลกระทบอย่างมากจากเวลาในการโหลดและการวางตำแหน่ง
1. การโหลดแบบหมุน
ท่อหรือแท่งวางอยู่บนม้านั่งด้านหลังแบบหมุน กลไกการกำหนดดัชนีด้วยมอเตอร์จะวางตำแหน่งชิ้นงานถัดไปอย่างแม่นยำด้วยเส้นวาดสามเส้น
2. การให้อาหารและการชี้
ชิ้นงานจะถูกป้อนเข้าหาแม่พิมพ์และจับยึด อาจทำการชี้ตำแหน่งก่อนวาดเพื่อลดท่อหรือปลายแฮนด์ให้เพียงพอสำหรับการเข้าแม่พิมพ์ที่เชื่อถือได้ สามารถระบุหน่วยชี้ตำแหน่งแบบรวมได้ในจุดที่กระบวนการผลิตต้องการ
3. การวาดเส้นสามเส้น
รถลากดึงชิ้นงานสามชิ้นผ่านแม่พิมพ์ตามลำดับพร้อมกัน ระบบขับเคลื่อนแบบโซ่คู่จะกระจายโหลดการดึงข้ามแคร่ และลดความเสี่ยงของการโหลดที่ไม่สม่ำเสมอระหว่างตำแหน่งการดึงทั้งสามตำแหน่ง
4. การจำหน่ายผลิตภัณฑ์
หลังจากที่วาดเส้นเสร็จสิ้น ชิ้นงานที่เสร็จแล้วจะถูกปล่อยออก และแคร่จะกลับสู่ตำแหน่งเริ่มต้น
5. การจัดทำดัชนีแบบหมุนและทำซ้ำ
ม้านั่งด้านหลังจะกำหนดดัชนีชิ้นงานถัดไปที่เตรียมไว้ให้อยู่ในตำแหน่ง และเริ่มรอบการวาดถัดไป
PLC และ HMI ควบคุมการป้อน การหนีบ การวาด การจัดทำดัชนี และการเคลื่อนตัวกลับ สามารถกำหนดค่าการทำงานแบบเดี่ยว สอง และสามเส้นได้ตามความต้องการในการผลิต
การวาดเส้นสามเส้นจะมีคุณค่าเมื่อผลิตภัณฑ์ชนิดเดียวกันถูกผลิตในปริมาณมาก หากการผลิตส่วนใหญ่ประกอบด้วยชุดเล็กๆ ที่มีการเปลี่ยนแปลงขนาดบ่อยครั้ง ข้อได้เปรียบด้านการผลิตก็จะน้อยลง เนื่องจากการเปลี่ยนแปลงการตั้งค่าและเครื่องมือจะกลายเป็นส่วนสำคัญของเวลาการผลิตทั้งหมด
การจัดทำดัชนีโรตารีจะมีประโยชน์มากที่สุดเมื่อเวลาในการโหลดคือปัญหาคอขวดที่เกิดซ้ำ แท่นหมุนช่วยให้วางชิ้นงานถัดไปได้อย่างมีประสิทธิภาพมากขึ้น ซึ่งเป็นประโยชน์อย่างยิ่งสำหรับการผลิตที่มีระยะชักยาว ซึ่งการเตรียมด้วยมือระหว่างรอบจะลดการใช้เครื่องจักรลง สำหรับการผลิตในปริมาณน้อย คุณลักษณะนี้อาจมีผลกระทบต่อต้นทุนโดยรวมน้อยกว่า
การส่งผ่านแบบโซ่คู่จะมีความสำคัญมากขึ้นเมื่อแรงดึงดูดเพิ่มขึ้น การดึงที่สมดุลช่วยให้ตำแหน่งแคร่และดายอยู่ในแนวเดียวกัน สิ่งนี้สำคัญเมื่อเส้นสามเส้นต้องคงผลลัพธ์มิติที่คล้ายคลึงกัน มันมีความสำคัญน้อยกว่าสำหรับการใช้งานที่เบามากซึ่งมีแรงดึงต่ำ
การวาดแมนเดรลภายใน is important when both outside diameter and inside diameter or wall thickness must be controlled. For applications where only the outside diameter is critical, mandrel equipment may not be necessary.
1. ดึงท่อหรือแท่งสามอันในจังหวะเดียว
ชิ้นงานที่เหมือนกันสามชิ้นได้รับการประมวลผลพร้อมกัน เพิ่มผลผลิตต่อรอบการวาดโดยไม่ต้องเพิ่มเครื่องจักรแยกกันสามเครื่อง ตัวอย่างเช่น ซัพพลายเออร์ชิ้นส่วนยานยนต์ สามารถใช้การกำหนดค่าสำหรับการผลิตส่วนประกอบท่อที่มีเส้นผ่านศูนย์กลางขนาดเล็กซ้ำๆ โดยที่ปริมาณวงจรมีความสำคัญมากกว่าการเปลี่ยนแปลงผลิตภัณฑ์บ่อยครั้ง
2. ม้านั่งสำรองแบบหมุนด้วยมอเตอร์
แท่นหมุนช่วยลดการเปลี่ยนตำแหน่งด้วยตนเองระหว่างรอบการวาด และช่วยให้ชิ้นงานถัดไปพร้อมสำหรับการจัดตำแหน่ง สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับการผลิต HVAC และท่อทำความเย็น ซึ่งการผลิตที่ยาวนานทำให้เวลาที่ไม่ต้องดึงออกลดลงอย่างมาก
3. ไดรฟ์โซ่คู่
โซ่สองเส้นจะถ่ายเทภาระการดึงไปยังแคร่ ซึ่งช่วยกระจายแรงอย่างสม่ำเสมอทั่วทั้งตำแหน่งการลากทั้งสามตำแหน่ง ในการผลิตท่อเหล็ก สิ่งนี้จะมีความสำคัญเมื่อแรงดึงที่สูงขึ้นอาจเพิ่มข้อผิดพลาดในการจัดตำแหน่ง การโหลดแม่พิมพ์ที่ไม่สม่ำเสมอ หรือการแปรผันระหว่างเกลียว
4. ความเร็วในการวาดสูงสุด 28 ม./นาที
อัตรา FR-50 และ FR-76 อยู่ที่ 28 ม./นาที ในขณะที่ FR-100 และ FR-120 มีอัตราที่ 25 ม./นาที ความเร็วสูงมีประโยชน์เมื่อกระบวนการต้นน้ำสามารถจ่ายวัสดุได้อย่างต่อเนื่อง และการจัดการปลายน้ำสามารถก้าวทันได้ ไม่ได้ดีกว่าโดยอัตโนมัติสำหรับทุกผลิตภัณฑ์เนื่องจากการหล่อลื่น เกรดวัสดุ การลดต่อการผ่าน และข้อกำหนดของพื้นผิวสามารถจำกัดความเร็วในการวาดในทางปฏิบัติได้
5. การวาดแมนเดรลสำหรับขนาดท่อ
แมนเดรลรองรับการควบคุมเส้นผ่านศูนย์กลางภายในท่อและความหนาของผนังระหว่างการวาด ซึ่งเกี่ยวข้องกับท่อไฮดรอลิก ท่อสแตนเลสที่มีความแม่นยำ และผลิตภัณฑ์อื่นๆ ที่ความสม่ำเสมอของขนาดภายในท่อมีความสำคัญพอๆ กับเส้นผ่านศูนย์กลางภายนอก
6. การคืนรถด่วน
มอเตอร์ส่งกลับที่แยกจากกันจะนำแคร่กลับหลังจังหวะการวาด ซึ่งจะช่วยลดส่วนที่ไม่มีประสิทธิผลของวงจร ซึ่งจะมีความสำคัญมากขึ้นเมื่อเครื่องจักรใช้งานกะการผลิตที่ยาวนาน
7. การดำเนินงานสาระที่ยืดหยุ่น
เครื่องวาดแบบเย็นโรตารีอัตโนมัติสามบรรทัดสามารถกำหนดค่าสำหรับการผลิตแบบเส้นเดี่ยว สองเส้น หรือสามเส้นได้ การดำเนินการแบบสามเกลียวนั้นเหมาะสำหรับการสั่งซื้อปริมาณมาก ในขณะที่การดำเนินการแบบเกลียวเดียวอาจมีประโยชน์ในระหว่างการทดลอง คำสั่งซื้อขนาดเล็ก หรือการตรวจสอบกระบวนการ
8. การควบคุม PLC และ HMI
ระบบควบคุมจะประสานการป้อน การหนีบ การวาด การจัดทำดัชนีแบบหมุน การระบาย และการคืนแคร่ ซึ่งช่วยลดการพึ่งพาการจัดลำดับด้วยตนเอง และทำให้วงจรการทำงานง่ายต่อการตรวจสอบและทำซ้ำ
อย่าเลือกม้านั่งลากตามน้ำหนักที่ระบุเท่านั้น แรงดึงที่ต้องการขึ้นอยู่กับเกรดวัสดุ ขนาดเริ่มต้น ขนาดที่เสร็จแล้ว การลดพื้นที่ แรงเสียดทาน การหล่อลื่น และจำนวนเกลียวที่ทำงานพร้อมกัน.
สำหรับเครื่องจักรแบบสามเกลียว แรงดึงที่มีอยู่จะต้องครอบคลุมข้อกำหนดรวมของชิ้นงานทั้งสามชิ้น รุ่น 5 ตันอาจเพียงพอสำหรับท่อขนาดเล็ก 3 ท่อที่มีการลดลงปานกลาง ในขณะที่รุ่นที่มีน้ำหนักสูงกว่าจะเหมาะสมกว่าสำหรับชิ้นส่วนขนาดใหญ่ เหล็กกล้าที่มีความแข็งแรงสูงกว่า หรือการลดลงที่ต้องการ
โรคหลอดเลือดสมองมีความสำคัญเมื่อผลิตผลิตภัณฑ์ที่ดึงออกมายาว ระยะชักที่ยาวขึ้นสามารถลดจำนวนรอบการวาดที่จำเป็นสำหรับความยาวที่เสร็จแล้วที่กำหนด แต่ยังเพิ่มขนาดของเครื่องจักรอีกด้วย ดังนั้นความเร็วในการดึงควรได้รับการประเมินร่วมกับการขนถ่ายวัสดุ การหล่อลื่น และความสามารถในการตัดขั้นปลายน้ำ แทนที่จะพิจารณาเป็นตัวเลขแยกกัน
| พารามิเตอร์ทางเทคโนโลยี | FR-50 | FR-76 | FR-100 | FR-120 |
| สูงสุด แรงดึง (ตัน) | 5 | 10 | 15 | 20 |
| สูงสุด ระยะชัก (ม.) | 7 | 8 | 8 | 9 |
| ความเร็วในการดึง (ม./นาที) | 28 | 28 | 25 | 25 |
| มอเตอร์ส่งกลับ (kW) | 0.75 | 0.75 | 1.1 | 2.2 |
| รุ่นลด | ZQ550 | ZQ650 | ZQ850 | ZQ1000 |
| สนามลูกโซ่ | 2.5" | 3" | 4" | 3" สองแถว |
| กำลังมอเตอร์หลัก (kW) | 22 | 30 | 45 | 55 |
| ขนาดโดยรวม ยาว × กว้าง × สูง (มม.) | 17000 × 1300 × 1600 | 17500 × 1350 × 1600 | 18000 × 1400 × 1600 | 23000 × 2200 × 1800 |
การกำหนดค่ามาตรฐาน:เครื่องวาดแบบ, มอเตอร์ขับเคลื่อนหลัก, ตัวลด, ระบบส่งกำลังแบบโซ่คู่, รถลากแบบ, ม้านั่งด้านหลังแบบหมุนได้, ตัวยึดแม่พิมพ์สามชั้น, ระบบควบคุม PLC และ HMI มีอุปกรณ์แมนเดรลสำหรับการกำหนดค่าการวาดท่อ
อุปกรณ์เสริม:ยูนิตชี้ตำแหน่ง, ระยะชักที่ปรับแต่งได้, การป้อนและจ่ายอัตโนมัติเพิ่มเติม, เครื่องมือและระบบแมนเดรลเฉพาะการใช้งาน
ใช้สำหรับท่อโช้คอัพ ท่อคอพวงมาลัย ส่วนประกอบเพลาขับ และชิ้นส่วนท่ออื่นๆ ที่ผลิตซ้ำ ซัพพลายเออร์ยานยนต์ระดับ 1 ที่ใช้ม้านั่งเลื่อนแบบหมุนสามแถว FR-100 สามารถประมวลผลท่อได้สามท่อต่อจังหวะ ซึ่งช่วยลดความจำเป็นในการใช้งานเครื่องจักรแบบแถวเดียวหลายเครื่องพร้อมกัน ระบบโหลดแบบหมุนมีประโยชน์อย่างยิ่งเมื่อมีการผลิตท่อสเปคเดียวกันอย่างต่อเนื่อง
ท่อทองแดงและอะลูมิเนียมสำหรับเครื่องแลกเปลี่ยนความร้อนและระบบปรับอากาศได้รับประโยชน์จากปริมาณงานสูงและการควบคุมขนาดที่ทำซ้ำได้ ในสถานการณ์การผลิตท่อทองแดง FR-76 สามารถประมวลผลท่อสามท่อพร้อมกันในขณะที่โต๊ะหมุนเตรียมชุดถัดไป ซึ่งช่วยลดเวลาหยุดทำงานที่เกี่ยวข้องกับการโหลด
ท่อทรงกระบอกที่มีเส้นผ่านศูนย์กลางเล็กต้องมีการควบคุมขนาดภายนอก และในการใช้งานหลายประเภท ความหนาของผนังสม่ำเสมอ สามารถเลือก FR-120 ได้เมื่อแรงดึงรวมของท่อเหล็กสามท่อต้องใช้เครื่องจักรที่มีความจุสูงกว่า การจัดเรียงแบบโซ่คู่ช่วยรักษาน้ำหนักที่สมดุลระหว่างเกลียวทั้งสามเส้น
ส่วนประกอบท่อทองแดงและอะลูมิเนียม ท่อทำความเย็น และส่วนนำไฟฟ้าอื่นๆ สามารถประมวลผลได้ โดยความสามารถในการทำซ้ำและปริมาณการผลิตจะเหมาะสมต่อการขึ้นรูปแบบหลายเกลียว สำหรับส่วนกลวงขนาดเล็ก การทำงานแบบสามเส้นสามารถเพิ่มเอาต์พุตได้โดยไม่ต้องติดตั้ง Drawbench ครบสามครั้ง
ท่อและท่อไฮโปทิบสแตนเลสที่มีความแม่นยำสูงต้องการการควบคุมกระบวนการที่เข้มงวดกว่าท่อโครงสร้างทั่วไป สถานการณ์การผลิตท่อทางการแพทย์อาจใช้ FR-50 สำหรับการดึงท่อสแตนเลสขนาดเล็กแบบสามเกลียว โดยการควบคุมการวางแนวและแมนเดรลมีความสำคัญมากกว่าแรงดึงสูงสุด
เครื่องวาดแบบเย็นโรตารีอัตโนมัติ Three Lines ยังสามารถนำไปใช้กับท่อแบริ่งที่มีความแม่นยำ ท่อเครื่องมือวัด ส่วนกลวงที่มีโครงสร้างขนาดเล็ก และการใช้งานท่อหรือแท่งที่ผลิตซ้ำอื่นๆ ซึ่งสามารถวาดชิ้นงานที่เหมือนกันสามชิ้นขนานกัน
ตงกวน Fangrong อุปกรณ์โลหะวิทยา จำกัดและYangjiang Fangrong เครื่องจักร Co., Ltd.สนับสนุนการผลิตเครื่องจักร การประกอบ การทดสอบ และการส่งมอบ กระบวนการผลิตมุ่งเน้นไปที่ชิ้นส่วนที่ส่งผลโดยตรงต่อความแม่นยำในการวาดแบบสามบรรทัด: รางนำ การจัดตำแหน่งตัวยึดแม่พิมพ์ โครงสร้างแคร่ การส่งผ่านโซ่ และการจัดทำดัชนีแบบหมุน
1. วิศวกรรมประยุกต์— แรงในการดึง กำหนดการผ่าน การจัดเรียงแม่พิมพ์ ข้อกำหนดแมนเดรล และลำดับการจัดทำดัชนีแบบหมุนจะพิจารณาจากวัสดุของลูกค้าและขนาดที่เสร็จสมบูรณ์
2. การตรวจสอบวัสดุ— ส่วนประกอบโครงสร้างและระบบส่งกำลังหลักได้รับการตรวจสอบก่อนการตัดเฉือนและการประกอบ
3. เครื่องจักรกลที่มีความแม่นยำ— รางนำ ตัวยึดแม่พิมพ์ และส่วนประกอบที่สำคัญในการจัดตำแหน่งอื่น ๆ ได้รับการตัดเฉือนตามเกณฑ์ความคลาดเคลื่อนของขนาดที่ต้องการ
4. ชุดขับเคลื่อนและแคร่— กล่องเกียร์ โซ่ เฟือง ส่วนประกอบการขนส่งและแรงดึงได้รับการประกอบและตรวจสอบก่อนการประกอบขั้นสุดท้าย
5. การจัดตำแหน่งสามบรรทัด— ตำแหน่งการวาดทั้งสามตำแหน่งได้รับการจัดตำแหน่งเพื่อลดความแปรปรวนที่เกิดจากการวางตำแหน่งดายที่ไม่สอดคล้องกัน
6. การว่าจ้าง PLC และ HMI— ลำดับการวาด การหนีบ การจัดทำดัชนี การคายประจุ และการส่งคืนได้รับการทดสอบ
7. การทดสอบการวาดภาพ— ในกรณีที่มีตัวอย่างของลูกค้า ทั้งสามสายการผลิตสามารถทดสอบพร้อมกันเพื่อประเมินแรงดึง ความสม่ำเสมอของความเร็ว และผลลัพธ์ด้านมิติ
8. การตรวจสอบขั้นสุดท้าย— มีการตรวจสอบการทำงานของกลไก ความปลอดภัยทางไฟฟ้า ความตึงของโซ่ การหล่อลื่น น้ำมันรั่ว และขนาดของผลิตภัณฑ์สำเร็จรูปก่อนจัดส่ง
สำหรับม้านั่งลากแบบสามแถว การตรวจสอบว่าเครื่องจักรทำงานเพียงอย่างเดียวนั้นไม่เพียงพอ จุดยอมรับที่สำคัญของโรงงานคือตำแหน่งการวาดทั้งสามตำแหน่งทำงานอย่างสม่ำเสมอหรือไม่ แคร่ยังคงจัดตำแหน่งอย่างเหมาะสมภายใต้น้ำหนักบรรทุกหรือไม่ ม้านั่งหมุนจะจัดทำดัชนีได้อย่างแม่นยำหรือไม่ และผลิตภัณฑ์สำเร็จรูปจากทั้งสามเส้นตรงตามขนาดที่ต้องการหรือไม่
วิศวกรรม Drawbench ตั้งแต่ปี 1998
FangRong ได้พัฒนาอุปกรณ์การวาดแบบเย็นมาตั้งแต่ปี 1998 โดยมีประสบการณ์ในระบบส่งกำลังแบบกลไก การวาดแบบหลายเส้น การจัดตำแหน่งแม่พิมพ์ และการจัดการแบบอัตโนมัติ
ประสบการณ์การผลิตหลายบรรทัด
การออกแบบแบบสามบรรทัดนั้นต้องการมากกว่าการเพิ่มแม่พิมพ์อีกสองตัว การกระจายแรง ความแข็งแกร่งของแคร่ การจัดตำแหน่งดาย และการซิงโครไนซ์ ล้วนส่งผลต่อว่าเกลียวทั้งสามจะให้ผลลัพธ์ที่เทียบเคียงได้หรือไม่ ปัจจัยเหล่านี้ได้รับการพิจารณาในระหว่างการกำหนดค่าเครื่อง
วิศวกรรมตามแอปพลิเคชัน
การเลือกแบบจำลองขึ้นอยู่กับวัสดุ ขนาดเริ่มต้น ขนาดที่เสร็จแล้ว การลดขนาด และเอาท์พุตที่ต้องการ ลูกค้าสามารถระบุข้อมูลจำเพาะของท่อหรือแท่งสำหรับการคำนวณแรงดึงและเลือกเครื่องจักรก่อนสั่งซื้อ
การทดสอบการยอมรับจากโรงงาน
เครื่องจักรได้รับการตรวจสอบก่อนจัดส่ง โดยให้ความสำคัญกับการซิงโครไนซ์สามบรรทัด การทำงานทางกล การควบคุมไฟฟ้า และประสิทธิภาพการวาดแบบ วัสดุของลูกค้าสามารถนำมาใช้สำหรับการทดสอบเมื่อมีการจัดเตรียมตัวอย่างไว้ล่วงหน้า
การติดตั้งและการว่าจ้าง
การสนับสนุนครอบคลุมถึงการเขียนแบบฐานราก การควบคุมดูแลการติดตั้ง การทดสอบการใช้งาน การฝึกอบรมผู้ปฏิบัติงาน อะไหล่ และการแก้ไขปัญหาระยะไกล
ISO 9001:2015— ระบบการจัดการคุณภาพครอบคลุมกระบวนการออกแบบ การผลิต และการบริการที่เกี่ยวข้อง ใบรับรองเลขที่ UQ231211R1.
เครื่องหมาย CE— มีการจัดหารุ่น FR มาตรฐานเพื่อให้สอดคล้องกับข้อกำหนดด้านความปลอดภัยของเครื่องจักรของยุโรป เอกสารประกอบเครื่องจักรที่ให้มาจะระบุคำสั่ง มาตรฐาน และพื้นฐานการประเมินความสอดคล้องที่เกี่ยวข้องสำหรับการกำหนดค่าที่สั่ง
การตรวจสอบเอสจีเอ— การตรวจสอบโดยบุคคลที่สามสามารถจัดให้เป็นไปตามข้อกำหนดของโครงการและขอบเขตการตรวจสอบที่ตกลงกันไว้
การออกแบบเครื่องจักรที่ได้รับการสนับสนุนสิทธิบัตร— FangRong ได้พัฒนาเทคโนโลยีที่ได้รับการจดสิทธิบัตรครอบคลุมในด้านต่างๆ เช่น การตึงโซ่ การยึดแม่พิมพ์แบบหลายเกลียว และระบบแมนเดรลแบบเปลี่ยนเร็ว
สิ่งสำคัญสำหรับผู้ซื้อในสหภาพยุโรป:การปฏิบัติตามข้อกำหนด CE ควรได้รับการประเมินโดยเทียบกับการกำหนดค่าเครื่องจักรที่สมบูรณ์และกฎระเบียบที่เกี่ยวข้อง ณ เวลาที่วางเครื่องในตลาดสหภาพยุโรป คำประกาศความสอดคล้องที่แน่นอนและมาตรฐาน EN ที่เกี่ยวข้องควรได้รับการยืนยันด้วยใบเสนอราคาและเอกสารทางเทคนิค
ขั้นต่ำ:1 ชุด. สำหรับการซื้อซ้ำหรือโครงการที่มีเครื่องจักรหลายเครื่อง การกำหนดราคาแบบลำดับชั้นสามารถเสนอราคาตามปริมาณและการกำหนดค่าได้
| ปริมาณการสั่งซื้อ | ราคา | หมายเหตุ |
| 1 ชุด | ราคาต่อหน่วยมาตรฐาน — ยกมา | เหมาะสำหรับโครงการที่มีเครื่องจักรเดียว |
| 2-4 ชุด | ราคาปริมาณ — ยกมา | ราคาขึ้นอยู่กับการกำหนดค่าที่เหมือนกันหรือแบบกำหนดเอง |
| 5+ ชุด | ราคาโครงการ — ยกมา | มีราคาพิเศษสำหรับการสั่งซื้อเป็นชุด |
การจัดส่งสำหรับคำสั่งซื้อมาตรฐาน:ประมาณ30-60 วันสำหรับการกำหนดค่ามาตรฐาน FR-50 และ FR-76 ขึ้นอยู่กับข้อกำหนดขั้นสุดท้าย กำหนดการผลิต และเงื่อนไขการชำระเงิน
การจัดส่งสำหรับคำสั่งซื้อมาตรฐานที่มีความจุสูงกว่า:ประมาณ90-120 วันสำหรับ FR-100 และ FR-120 ขึ้นอยู่กับการกำหนดค่าและกำหนดการผลิต
คำสั่งเร่งด่วน:สามารถประเมินกำหนดการผลิตแบบเร่งได้ก่อนยืนยันคำสั่งซื้อ ระยะเวลารอคอยสินค้าแบบเร่งด่วนจริงขึ้นอยู่กับรุ่นเครื่องจักร การปรับแต่ง ความพร้อมใช้งานของส่วนประกอบ และกำลังการผลิตของโรงงาน และควรได้รับการยืนยันในสัญญาการซื้อ แทนที่จะโฆษณาเป็นตัวเลขคงที่
หากต้องการใบเสนอราคาที่ถูกต้อง โปรดระบุเกรดวัสดุ, OD เริ่มต้นและความหนาของผนัง, OD สำเร็จรูปและความหนาของผนัง, ความยาวท่อหรือแท่ง, ผลลัพธ์ที่ต้องการ, จำนวนการผ่านการวาด และพอร์ตปลายทาง. พารามิเตอร์เหล่านี้จะกำหนดน้ำหนักของเครื่องจักร เครื่องมือ และการกำหนดค่าการผลิต
เครื่องวาดแบบเย็นโรตารีอัตโนมัติ Three Lines เตรียมไว้สำหรับการขนส่งระหว่างประเทศด้วยบรรจุภัณฑ์ส่งออก การป้องกันความชื้น และการป้องกันการกัดกร่อนสำหรับชิ้นส่วนเครื่องจักรและเครื่องจักรกลที่เปิดโล่ง ส่วนประกอบขนาดใหญ่อาจถูกแยกออกจากกันเมื่อจำเป็นตามขนาดตู้คอนเทนเนอร์และการเตรียมการขนส่ง
ก่อนจัดส่ง ควรยืนยันรายการบรรจุภัณฑ์ ขนาดเครื่อง น้ำหนักรวม และการจัดวางในการบรรทุก เนื่องจากเครื่องซีรีส์ FR เป็นอุปกรณ์ขนาดยาว โดยมีความยาวโดยรวมประมาณ 17-23 เมตร ดังนั้นจึงจำเป็นต้องวางแผนการเลือกตู้คอนเทนเนอร์และการโหลดของโรงงานก่อนการจัดส่ง แทนที่จะวางแผนหลังจากเครื่องจักรเสร็จสมบูรณ์
การเลือกรุ่นส่วนใหญ่ขึ้นอยู่กับเส้นผ่านศูนย์กลางของชิ้นงาน วัสดุ การลดที่ต้องการต่อการผ่าน แรงดึง และปริมาณการผลิต FR-50 และ FR-76 เหมาะสำหรับท่อและแท่งขนาดเล็ก ในขณะที่ FR-100 และ FR-120 มีไว้สำหรับเส้นผ่านศูนย์กลางที่ใหญ่กว่าและการรับแรงดึงที่สูงขึ้น เพื่อคำแนะนำที่ถูกต้อง โปรดระบุเกรดวัสดุ เส้นผ่านศูนย์กลางเริ่มต้น เส้นผ่านศูนย์กลางที่เสร็จแล้ว ความหนาของผนัง และเอาต์พุตที่ต้องการ
เครื่องจักรสามารถประมวลผลชิ้นงานได้ 3 ชิ้นในระหว่างรอบการวาดเดียวกัน ทำให้มีประโยชน์เมื่อมีปริมาณการผลิตสูง แต่โรงงานไม่ต้องการติดตั้งตู้ลิ้นชัก 3 ตู้แยกกัน ระบบกำหนดดัชนีแบบหมุนจะถ่ายโอนชิ้นงานถัดไปไปยังตำแหน่งการวาด ช่วยลดการโหลดและการขนถ่ายซ้ำระหว่างรอบ ข้อได้เปรียบในการผลิตจริงขึ้นอยู่กับวัสดุ ความยาวในการวาด การลดและเวลาในการโหลด
สามารถกำหนดค่าเครื่องสำหรับเหล็กกล้าคาร์บอน สแตนเลส ทองแดง อลูมิเนียม และวัสดุโลหะผสมที่เลือกได้ ความแข็งแรงและความเหนียวของวัสดุเป็นตัวกำหนดแรงดึง การออกแบบแม่พิมพ์ และการลดขนาดที่ต้องการ ตัวอย่างเช่น โดยทั่วไปแล้ว สแตนเลสจะต้องมีการควบคุมการลดและการหล่อลื่นมากกว่าโลหะผสมทองแดงหรืออลูมิเนียมที่อ่อนกว่า
โดยทั่วไปการลดลงจะอยู่ที่ประมาณ 25–35% สำหรับเหล็กกล้าคาร์บอน และ 15–25% สำหรับเหล็กสเตนเลสและโลหะผสมที่มีความแข็งแรงสูงอื่นๆ ขึ้นอยู่กับสภาพการออกสตาร์ท รูปทรงของท่อ เครื่องมือ และการหล่อลื่น การลดลงในทางปฏิบัติสูงสุดควรคำนวณจากข้อกำหนดของวัสดุและขนาดจริง แทนที่จะเลือกจากแรงดึงที่กำหนดของเครื่องจักรเท่านั้น
ใช่ เมื่อใช้แม่พิมพ์ แมนเดรล การเตรียมวัสดุ และสภาวะการหล่อลื่นที่ถูกต้อง โครงสร้างแบบสามบรรทัดได้รับการออกแบบสำหรับการวาดท่อและแท่งแบบทำซ้ำได้ ในขณะที่ความแม่นยำของมิติสุดท้ายยังขึ้นอยู่กับพิกัดความเผื่อของวัสดุที่เข้ามาและสภาพของเครื่องมือด้วย สำหรับการใช้งานที่ต้องการการควบคุม ID, OD หรือความหนาของผนังที่เข้มงวด ควรระบุพิกัดความเผื่อที่ต้องการก่อนเสนอราคา
การกำหนดค่ามาตรฐานอาจรวมถึงระบบขับเคลื่อนหลัก กระปุกเกียร์ กลไกการวาดแบบโซ่คู่ แท่นวาด ตัวยึดแม่พิมพ์แบบสามบรรทัด ระบบแมนเดรล แท่นหมุน PLC และระบบควบคุม HMI ควรยืนยันการกำหนดค่าเครื่องมือตามขนาดและวัสดุของท่อหรือแท่งของลูกค้า สามารถระบุแมนเดรลพิเศษ แม่พิมพ์ หรืออุปกรณ์จัดการอัตโนมัติได้เมื่อจำเป็น
โดยทั่วไปเวลาในการผลิตคือประมาณ 30–60 วันสำหรับรุ่น FR-50 และ FR-76 และประมาณ 90–120 วันสำหรับเครื่องจักร FR-100 และ FR-120 ขนาดใหญ่ ระยะเวลาเหล่านี้สามารถเปลี่ยนแปลงได้ตามการกำหนดค่าเครื่องจักร เครื่องมือ ระบบอัตโนมัติ และปริมาณการผลิตในโรงงาน หากจำเป็นต้องมีใบสั่งเร่งด่วน ควรยืนยันช่องการผลิตที่พร้อมใช้งานก่อนที่จะออกใบสั่งซื้อ
ระบุเกรดวัสดุ ประเภทของท่อหรือแท่ง ขนาดเริ่มต้นและสิ้นสุด ความยาวในการวาด การลดขนาดที่ต้องการ กำลังการผลิตเป้าหมาย ข้อกำหนดด้านเครื่องมือ และแหล่งจ่ายไฟ สำหรับใบเสนอราคาเชิงพาณิชย์ ซัพพลายเออร์ควรยืนยันขั้นต่ำ ราคาต่อหน่วยตามปริมาณ ราคา FOB และชื่อท่าเรือขาออก เวลาจัดส่งแบบมาตรฐานหรือแบบเร่งด่วน เงื่อนไขการรับประกัน และอะไหล่ที่รวมอยู่ด้วย สิ่งนี้จะป้องกันไม่ให้การกำหนดค่าเครื่องที่เสนอราคาแตกต่างจากข้อกำหนดการผลิต
ที่อยู่
NO.163, Shatong Road, เขตอุตสาหกรรม Shabu 2nd, เมือง Dalang, เมืองตงกวน, กวางตุ้ง, จีน
โทร
อีเมล