สินค้า
สินค้า

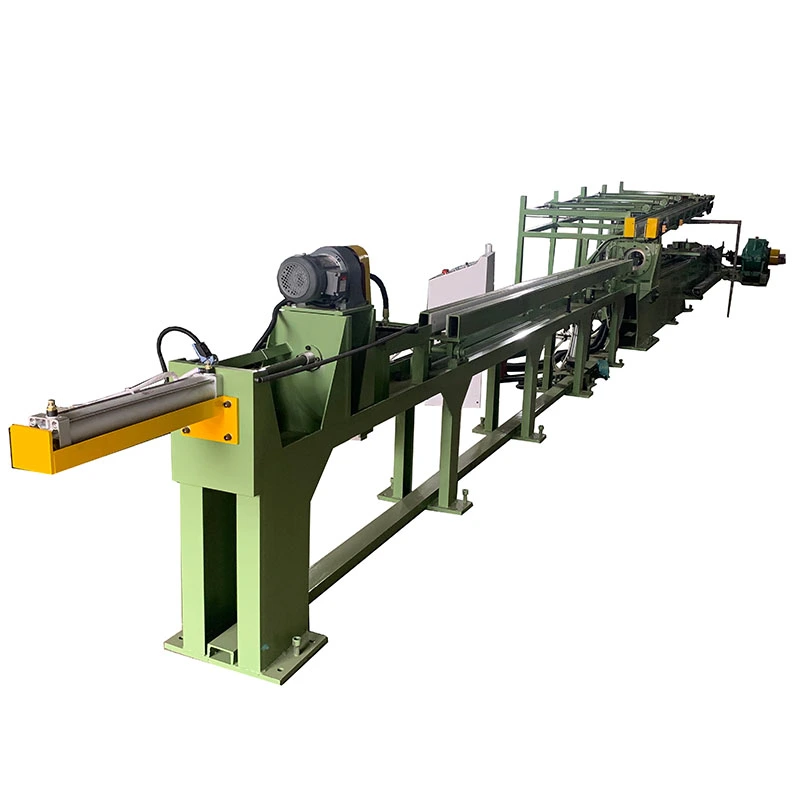
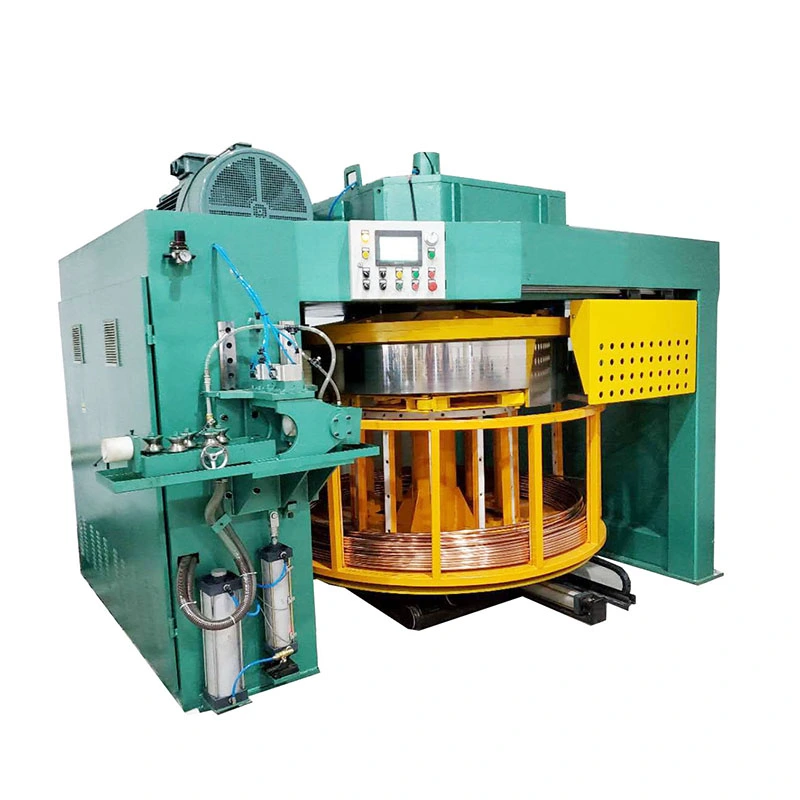
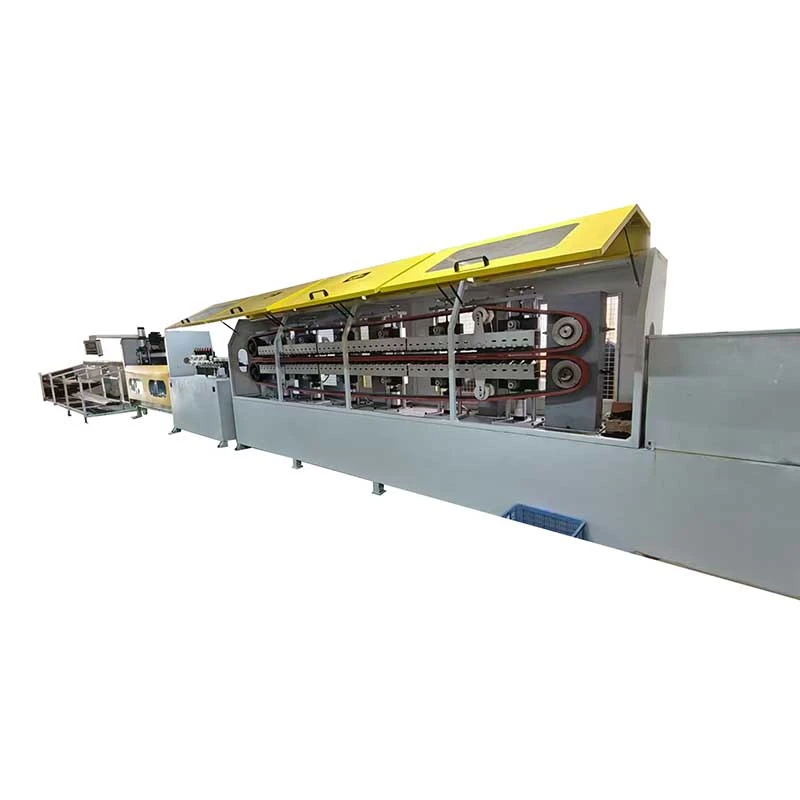
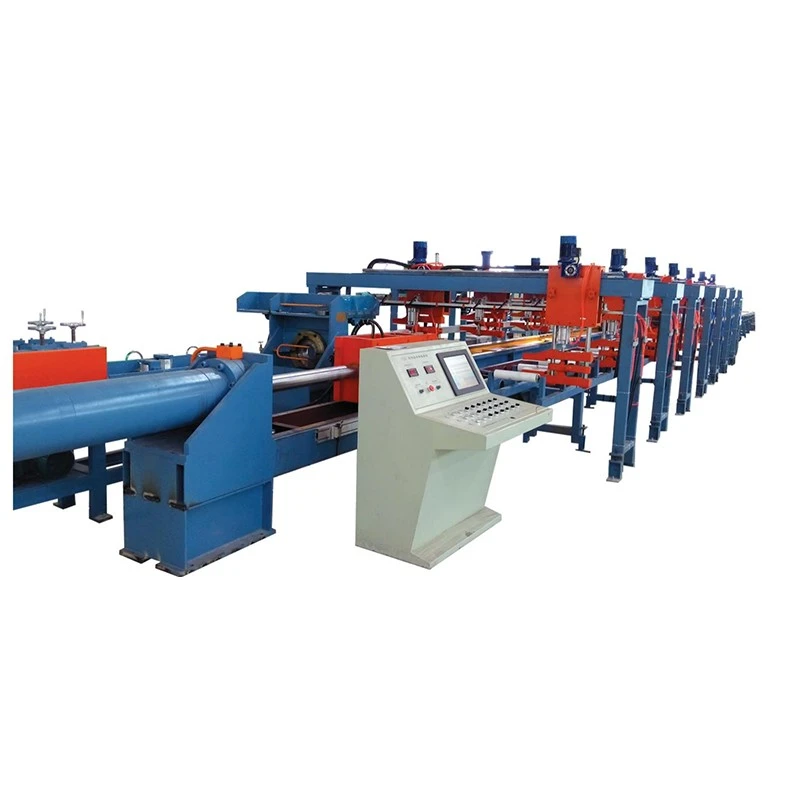
เรานำเสนออุปกรณ์แปรรูปโลหะที่มีความแม่นยำสูงหลากหลายประเภท รวมถึงการยืดผม การดึงเย็น การชี้ การลบมุม การตัด เครื่องรีดเกลียว และแม่พิมพ์ดึง ซึ่งปรับแต่งสำหรับวัสดุท่อ แท่ง และลวดในอุตสาหกรรมที่หลากหลาย

สินค้า
เครื่องวาดแบบไฮดรอลิก Busbar
  • เครื่องวาดแบบไฮดรอลิก Busbarเครื่องวาดแบบไฮดรอลิก Busbar
  • เครื่องวาดแบบไฮดรอลิก Busbarเครื่องวาดแบบไฮดรอลิก Busbar

เครื่องวาดแบบไฮดรอลิก Busbar

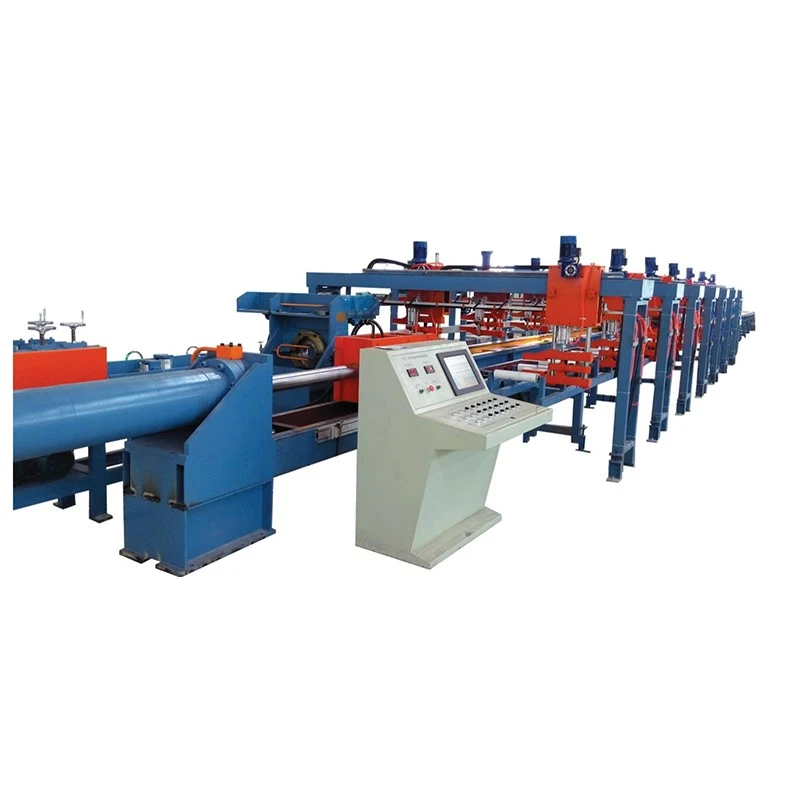
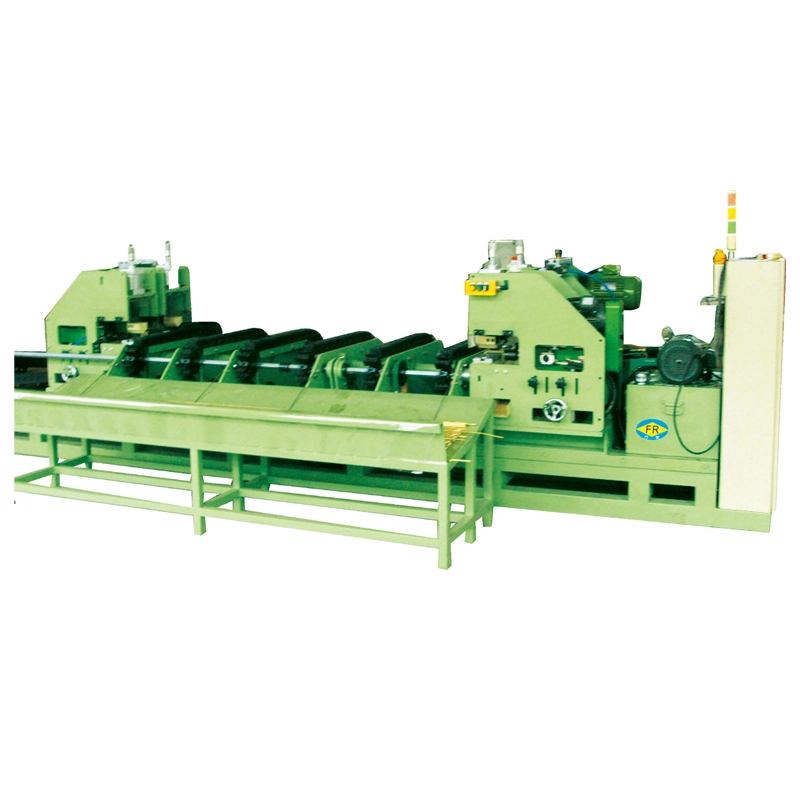
ที่เครื่องวาดแบบไฮดรอลิก Busbarถูกออกแบบมาสำหรับการวาดภาพแบบเย็นบัสบาร์ทองแดงและอลูมิเนียมปรับปรุงความแม่นยำของมิติ ผิวสำเร็จ และความแข็ง แรงดึงมีตั้งแต่10–100 ตันโดยมีความยาวการวาดเท่ากับ6–12 มและความเร็วของ2–12 ม./นาที. มันจัดการบัสบาร์ทองแดงจาก40×2 มม. ถึง 400×30 มม. การควบคุมแรงไฮดรอลิกและความเร็วตัวแปรช่วยให้การวาดมีเสถียรภาพและลดข้อบกพร่องที่พื้นผิว เหมาะสำหรับจำหน่ายไฟฟ้า หม้อแปลงไฟฟ้า สวิตซ์เกียร์ และอุปกรณ์ไฟฟ้า.

เรตติ้ง: 5.0
(การนับเรตติ้ง: 1)

ที่เครื่องวาดแบบไฮดรอลิก Busbarหรือที่เรียกว่าเครื่องวาดบัสบาร์ทองแดงหรือเครื่องวาดบัสบาร์ไฮดรอลิก ได้รับการออกแบบมาสำหรับแท่งแบนทองแดงและอลูมิเนียมที่ดึงเย็นหลังจากการอัดขึ้นรูปหรือการหล่อ กระบอกไฮดรอลิกดึงชิ้นงานผ่านแม่พิมพ์ที่มีความแม่นยำ เพื่อลดความกว้างและความหนา ปรับปรุงความสม่ำเสมอของมิติ ปรับแต่งพื้นผิว และเพิ่มความแข็งแรงผ่านงานเย็น

FR-series ของ FangRong ประกอบด้วยFR-10T, FR-20T, FR-30T, FR-50T และ FR-100Tครอบคลุมแรงดึงตั้งแต่ 10 ถึง 100 ตัน เครื่องจะจัดการกับบัสบาร์ขึ้นอยู่กับรุ่นความกว้าง 15 ถึง 400 มม. ความหนา 2 ถึง 30 มม. และความยาวการวาดจริง 6 ถึง 12 ม.. ส่วนใหญ่จะใช้สำหรับบัสบาร์ทองแดงและอะลูมิเนียมสำหรับสวิตช์เกียร์ อุปกรณ์จำหน่าย หม้อแปลงไฟฟ้า ขั้วต่อไฟฟ้า และการใช้งานด้านพลังงานอื่น ๆ

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

กระบวนการวาด Busbar ทำงานอย่างไร

เครื่องวาดแบบไฮดรอลิก Busbar ใช้กระบวนการดึงผ่านไฮดรอลิก การออกแบบแม่พิมพ์ การลดต่อการผ่าน และแรงดึงที่เกิดขึ้นจริงควรพิจารณาจากส่วนเริ่มต้น ส่วนเป้าหมาย สภาพวัสดุ และคุณสมบัติที่ต้องการ แทนที่จะพิจารณาจากขนาดบัสบาร์เพียงอย่างเดียว

1. การโหลดชิ้นงาน
บัสบาร์ทองแดงหรืออะลูมิเนียมที่อัดขึ้นรูปหรือหล่อนั้นวางอยู่บนชั้นวางฟีด ปลายนำจะแหลมหรือลดลงเพื่อให้สามารถเข้าไปในแม่พิมพ์วาดได้

2. รายการตาย
ปลายที่เตรียมไว้จะผ่านแม่พิมพ์ที่ออกแบบมาสำหรับหน้าตัดสุดท้ายที่ต้องการ สำหรับโปรไฟล์บัสบาร์ที่ไม่ได้มาตรฐาน สามารถกำหนดค่าตัวจับยึดแม่พิมพ์และเครื่องมือให้ตรงกับส่วนต่างๆ ได้

3. การเขียนแบบไฮดรอลิก
กระบอกไฮดรอลิกจะดึงบัสบาร์ผ่านแม่พิมพ์ด้วยแรงควบคุม ขนาดรูกระบอกสูบในซีรีย์ FR มีตั้งแต่125 ถึง 280 มมโดยมีเส้นผ่านศูนย์กลางก้านลูกสูบตั้งแต่70 ถึง 140 มม.

4. การควบคุมความเร็วในการวาด
ความเร็วในการวาดสามารถปรับได้จาก2 ถึง 12 ม./นาที. ความเร็วที่ต่ำกว่าอาจเหมาะสมกว่าสำหรับการลดปริมาณมาก ส่วนที่ยากลำบาก หรือสภาวะกระบวนการที่ต้องการการควบคุมอย่างใกล้ชิด ในขณะที่สายการผลิตที่มั่นคงสามารถใช้การตั้งค่าที่สูงขึ้นได้ ซึ่งเครื่องมือและระบบหล่อลื่นเอื้ออำนวย

5. จังหวะย้อนกลับ
หลังจากจังหวะการวาด แคร่จะกลับในรอบถัดไปที่ความเร็วสูงสุด 20 ม./นาทีสำหรับรุ่นเล็ก และสูงสุด 15 ม./นาทีสำหรับ FR-100T

6. ยืดผมเมื่อจำเป็น
สามารถเพิ่มชุดยืดผมที่เป็นอุปกรณ์เสริมได้เมื่อกระบวนการดาวน์สตรีมต้องการการควบคุมส่วนโค้งหรือบิดที่เข้มงวดมากขึ้น

PLC สามารถควบคุมลำดับการวาดและการส่งคืนได้ ในขณะที่ HMI ช่วยให้ผู้ปฏิบัติงานสามารถตั้งค่าและตรวจสอบพารามิเตอร์การทำงาน เช่น ความเร็วการวาดและความยาวของระยะชัก

มันแก้ปัญหาอะไรได้บ้าง?

ความเผื่อมิติหลวมหลังจากการอัดขึ้นรูป
การอัดขึ้นรูปเพียงอย่างเดียวอาจไม่สามารถให้ความทนทานต่อความกว้างและความหนาที่จำเป็นสำหรับส่วนประกอบทางไฟฟ้าที่มีความแม่นยำ การวาดผ่านแม่พิมพ์ที่ปรับเทียบแล้วจะช่วยลดส่วนตัดขวางที่ควบคุมได้ และปรับปรุงความสม่ำเสมอของมิติตามแนวแท่ง

ข้อบกพร่องพื้นผิวจากกระบวนการก่อนหน้า
พื้นผิวที่อัดขึ้นรูปอาจมีเครื่องหมายหรือสิ่งผิดปกติที่ไม่สามารถยอมรับได้สำหรับบัสบาร์แบบเปิดหรือส่วนประกอบหน้าสัมผัสที่มีความแม่นยำ เครื่องมือวาดภาพและการหล่อลื่นที่เลือกอย่างเหมาะสมสามารถปรับปรุงพื้นผิวที่เสร็จแล้วได้

ความแข็งต่ำหรือความแข็งแรงไม่เพียงพอ
การวาดแบบเย็นทำให้งานแข็งตัว สิ่งนี้สามารถเพิ่มความแข็งและความต้านทานแรงดึง และช่วยให้บัสบาร์คงรูปร่างไว้ในระหว่างการดัด การประกอบ หรือการม้วนในภายหลัง การเปลี่ยนแปลงคุณสมบัติทางกลที่แน่นอนขึ้นอยู่กับการลดขนาดและสภาพของวัสดุ

ความแปรผันของหน้าตัด
แม่พิมพ์ขึ้นรูปที่มีความแม่นยำจะควบคุมส่วนที่เสร็จแล้วได้อย่างสม่ำเสมอมากกว่าการอัดขึ้นรูปเพียงอย่างเดียว ซึ่งเป็นสิ่งสำคัญเมื่อบัสบาร์ต้องพอดีกับช่องว่างคงที่ ขั้วต่อ ฉนวน หรือชุดประกอบทางไฟฟ้า

การดำเนินการวาดแบบแมนนวลซ้ำแล้วซ้ำอีก
การกระตุ้นด้วยไฮดรอลิกช่วยให้สามารถตั้งโปรแกรมการดึงและส่งคืนวงจรได้ ช่วยลดการแทรกแซงด้วยตนเองเมื่อเปรียบเทียบกับอุปกรณ์ที่ควบคุมด้วยตนเองหรือขับเคลื่อนด้วยกลไก

คุณสมบัติหลักและความสำคัญ

การควบคุมหน้าตัดที่แม่นยำ
ค่าหลักของกระบวนการวาดคือการแก้ไขมิติแทนที่จะเพิ่มแรงดึงเพียงอย่างเดียว จะมีประโยชน์มากที่สุดเมื่อส่วนที่อัดขึ้นรูปอยู่ใกล้กับขนาดสุดท้ายที่ต้องการ แต่ไม่ตรงตามเกณฑ์ความคลาดเคลื่อนที่จำเป็นสำหรับการประกอบหรือส่วนประกอบทางไฟฟ้าอย่างสม่ำเสมอ

ความเร็วในการวาดแบบปรับได้ 2-12 ม./นาที
ความเร็วที่ปรับได้ช่วยให้ผู้ปฏิบัติงานสามารถจับคู่กระบวนการกับวัสดุ รูปทรงของหน้าตัด การลดขนาด และสภาพของเครื่องมือ ความเร็วสูงสุดไม่ใช่การตั้งค่าการผลิตที่ดีที่สุดโดยอัตโนมัติ คุณภาพพื้นผิว อุณหภูมิแม่พิมพ์ และการหล่อลื่นก็ส่งผลต่อความเร็วในการใช้งานเช่นกัน

แรงดึง 10-100 ตัน
น้ำหนักที่ต้องการขึ้นอยู่กับความแข็งแรงของวัสดุ การลดลง สภาพการสัมผัส และรูปทรงของส่วนต่างๆ บัสบาร์ที่กว้างกว่าไม่จำเป็นต้องใช้แรงเดียวกันกับแท่งที่แคบกว่าซึ่งมีพื้นที่หน้าตัดเท่ากัน ดังนั้นการเลือกแบบจำลองควรขึ้นอยู่กับการคำนวณแรงดึงที่เกิดขึ้นจริง

ความยาวการวาดที่มีประสิทธิภาพ 6-12 ม
ช่วงนี้ครอบคลุมการใช้งานการผลิตบัสบาร์แบบตรงจำนวนมาก สามารถพิจารณาระยะชักที่ยาวขึ้นได้เมื่อต้องใช้ความยาวของผลิตภัณฑ์สำเร็จรูปหรือเค้าโครงการผลิต

การควบคุมแรงไฮดรอลิก
ระบบไฮดรอลิกให้แรงดึงที่ควบคุมได้ตลอดจังหวะ สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับส่วนทองแดงขนาดใหญ่และกระบวนการที่การเปลี่ยนแปลงแรงดึงกะทันหันอาจส่งผลต่อคุณภาพพื้นผิวหรืออายุการใช้งานของเครื่องมือ

การควบคุม PLC และ HMI
การควบคุมที่ตั้งโปรแกรมได้สามารถจัดการจังหวะการวาด จังหวะย้อนกลับ และลำดับรอบ มีประโยชน์สำหรับการผลิตซ้ำ เนื่องจากผู้ปฏิบัติงานสามารถทำงานกับการตั้งค่ากระบวนการที่กำหนดไว้ แทนที่จะควบคุมแต่ละจังหวะด้วยตนเอง

การยืดผมตรงและการรวมเส้นเสริม
สำหรับโรงงานที่ประมวลผลบัสบาร์ผ่านการดำเนินการดาวน์สตรีมหลายครั้ง เครื่องวาดแบบสามารถกำหนดค่าด้วยอุปกรณ์ป้อน การยืดผม หรือการจัดการอื่น ๆ เพื่อลดการจัดการขั้นกลาง

ข้อมูลจำเพาะทางเทคนิค

การเลือกรุ่นควรเริ่มต้นด้วยความกว้างและความหนาเริ่มต้น ความกว้างและความหนาของเป้าหมาย เกรดทองแดงหรืออะลูมิเนียม การลดขนาดต่อรอบ ความยาวในการดึงที่ต้องการ และผลผลิตที่คาดหวัง. ควรตรวจสอบน้ำหนักที่กำหนดเทียบกับแรงดึงที่คำนวณได้

แบบอย่าง FR-10T FR-20T FR-30T FR-50T FR-100T
แรงดึง (ตัน) 10 20 30 50 100
ความกว้างของบัสบาร์ (มม.) 40 15-60 20-120 30-180 30-400
ความหนาของบัสบาร์ (มม.) 2-5 2-10 2-20 2-30 3-30
ความยาวการวาดที่มีประสิทธิภาพ (ม.) 6-12 6-12 6-12 6-12 6-12
เส้นผ่านศูนย์กลางกระบอกสูบ (มม.) 125 150 180 200 280
เส้นผ่านศูนย์กลางก้านลูกสูบ (มม.) 70 80 90 100 140
ความเร็วในการวาด (ม./นาที) 2-12 2-12 2-12 2-12 2-12
ความเร็วกลับ (ม./นาที) 5-20 5-20 5-20 5-20 5-15
กำลังมอเตอร์หลัก (kW) 22 45 55 75 75 × 2
ความดันของระบบ (kgf/cm²) 140 170 230 210 250

รุ่น FR-series ทั้งหมดได้รับการออกแบบมาสำหรับบัสบาร์ทองแดงและอลูมิเนียมเป็นหลัก ตัวยึดแม่พิมพ์แบบกำหนดเอง ระยะชักที่ยาวขึ้น ช่วงความกว้าง/ความหนาพิเศษ ระบบป้อน และอุปกรณ์ยืดผมสามารถพิจารณาได้ตามสายการผลิต

วิธีการเลือกแรงดึงดูด

อย่าเลือกโต๊ะดึงไฮดรอลิกตามขนาดบัสบาร์สูงสุดที่ระบุไว้ในแค็ตตาล็อกเท่านั้น สำหรับคำแนะนำทางวิศวกรรม โปรดระบุเกรดวัสดุ ส่วนเริ่มต้น ส่วนที่ทำเสร็จแล้ว ความยาวในการวาด จำนวนรอบ และเอาท์พุตเป้าหมาย. พารามิเตอร์เหล่านี้ช่วยให้สามารถประเมินแรงดึงที่ต้องการและกำหนดเวลาการลดที่เหมาะสมก่อนที่จะระบุเครื่องจักร

เครื่องวาดแบบไฮดรอลิก Busbar ที่มีน้ำหนักเกินอาจเพิ่มต้นทุนอุปกรณ์โดยไม่ต้องปรับปรุงกระบวนการหากแรงดึงที่ต้องการต่ำกว่ามาก ในทางกลับกัน การทำงานอย่างต่อเนื่องที่ขีดจำกัดแรงของเครื่องจักรจะช่วยลดการเปลี่ยนแปลงสภาพของวัสดุ การหล่อลื่น หรือเครื่องมือ ดังนั้นช่วงการทำงานที่เหมาะสมจึงควรพิจารณาจากกระบวนการจริง ไม่ใช่จากน้ำหนักเพียงอย่างเดียว

การใช้งาน

สวิตช์เกียร์และการกระจายพลังงาน

บัสบาร์ทองแดงสำหรับสวิตช์เกียร์ แผงจ่ายไฟ และท่อบัสต้องมีความกว้างและความหนาสม่ำเสมอ เนื่องจากส่วนที่เสร็จแล้วจะต้องพอดีกับระบบฉนวน ขั้วต่อ และส่วนรองรับทางกล สามารถใช้เครื่องคลาส FR-30T ถึง FR-50T สำหรับการใช้งานในพื้นที่ตัดกลางได้หลังจากการคำนวณแรงแล้ว

ปัญหาการผลิตโดยทั่วไป:แท่งเหล็กอัดขึ้นรูปมีขนาดใกล้เคียงกับชิ้นงาน แต่ต้องมีการตัดเฉือนเพิ่มเติมก่อนการประกอบ การวาดสามารถทำให้ส่วนต่างๆ เข้าใกล้ขนาดที่ระบุมากขึ้นในขณะที่ปรับปรุงความสม่ำเสมอของพื้นผิว

การผลิตหม้อแปลงไฟฟ้า

ตัวนำทองแดงแบบแบนที่ใช้ในชุดประกอบหม้อแปลงอาจต้องมีขนาดควบคุมและคุณสมบัติทางกลที่เหมาะสมสำหรับการขึ้นรูปหรือม้วน การขึ้นรูปเย็นสามารถช่วยเพิ่มความแข็งให้กับชิ้นงาน นอกเหนือจากการลดขนาดลง

ปัญหาการผลิตโดยทั่วไป:ตัวนำที่อ่อนเกินไปหรือมีขนาดไม่สอดคล้องกันอาจทำให้เสียรูปได้ในระหว่างการพัน สามารถเลือกตารางการวาดเพื่อให้ได้ส่วนสุดท้ายและสภาพวัสดุที่ต้องการก่อนดำเนินการม้วน

ขั้วต่อไฟฟ้าและขั้วต่อ

ส่วนทองแดงขนาดเล็กที่ใช้สำหรับขั้วต่อ ขั้วต่อ และส่วนประกอบสายดินจะได้รับประโยชน์จากขนาดหน้าตัดที่สอดคล้องกัน เนื่องจากการเปลี่ยนแปลงอาจส่งผลต่อความพอดีในการประกอบและหน้าสัมผัสทางไฟฟ้า

ปัญหาการผลิตโดยทั่วไป:ความหนาของแท่งที่แปรผันทำให้เกิดค่าเผื่อการตัดเฉือนหรือความพอดีในการประกอบที่ไม่สอดคล้องกัน แม่พิมพ์วาดแบบปรับเทียบแล้วจะให้ส่วนสุดท้ายที่ทำซ้ำได้

กระแสไฟฟ้าและอุปกรณ์กระแสสูง

ตัวนำทองแดงขนาดใหญ่และบัสบาร์อิเล็กโทรดที่ใช้ในอิเล็กโทรไลซิสและระบบกระแสสูงอื่นๆ จำเป็นต้องมีความสามารถในการตัดขวางอย่างมาก ที่FR-100Tให้แรงดึงสูงสุด 100 ตัน และรองรับบัสบาร์กว้างสูงสุด 400 มม. และหนา 30 มม. ภายในช่วงรุ่นที่ระบุ

อุปกรณ์พลังงานทดแทน

บัสบาร์ทองแดงใช้ในตู้อินเวอร์เตอร์พลังงานแสงอาทิตย์ ระบบกักเก็บพลังงาน และอุปกรณ์แปลงพลังงาน การวาดมีประโยชน์ในกรณีที่ตัวนำต้องเป็นไปตามขนาดที่ควบคุมก่อนที่จะเจาะ ดัด ชุบ หรือประกอบขั้นสุดท้าย

ระบบไฟฟ้ายานยนต์และ EV

ตัวนำทองแดงแบบแบนใช้ในระบบแบตเตอรี่ ขั้วต่อกระแสไฟสูง และชุดจ่ายไฟ สำหรับการใช้งานเหล่านี้ ความสม่ำเสมอของมิติเป็นสิ่งสำคัญเนื่องจากบัสบาร์มักจะผ่านการดัด ฉนวน การเจาะ หรือการประกอบขั้วต่อหลังจากการวาด

ประสบการณ์ด้านวิศวกรรมและการผลิต

FangRong Hydraulic Drawing Machine Manufacturing

วิศวกรรมเครื่องดึงไฮดรอลิกมาตั้งแต่ปี 1998
FangRong ดำเนินธุรกิจด้านการผลิตอุปกรณ์การขึ้นรูปเย็นมาตั้งแต่ปี 1998 ประสบการณ์ทางวิศวกรรมของบริษัทครอบคลุมถึงเครื่องดึงไฮดรอลิก การออกแบบแม่พิมพ์ การคำนวณแรงในการดึง ตารางการลด และระบบอัตโนมัติของกระบวนการสำหรับผลิตภัณฑ์ที่ไม่ใช่เหล็กและโลหะอื่นๆ

โรงงานผลิตสองแห่ง
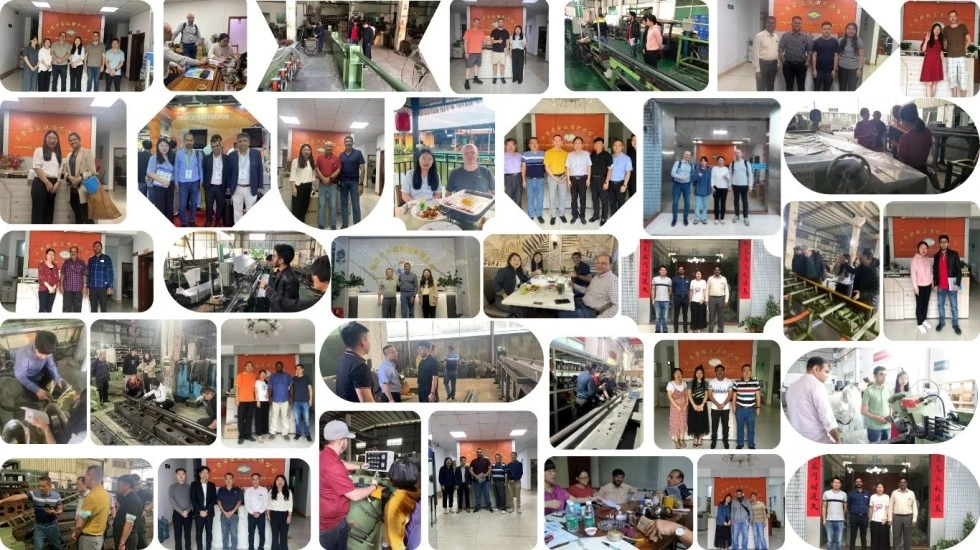
FangRong ดำเนินกิจการโรงงานผลิตในเมืองตงกวนและหยางเจียง การเตรียมการผลิตแบบสองไซต์ช่วยเพิ่มกำลังการผลิตสำหรับอุปกรณ์วาดภาพแบบมาตรฐานและแบบกำหนดเอง

การติดตั้งระดับนานาชาติ
อุปกรณ์ของ FangRong ได้รับการจัดจำหน่ายให้กับลูกค้าในกว่า 70 ประเทศ และใช้งานกับทองแดง อลูมิเนียม เหล็ก สแตนเลส และกระบวนการแปรรูปโลหะอื่นๆ

วิศวกรรมเฉพาะกระบวนการ
สำหรับโครงการบัสบาร์ งานวิศวกรรมที่สำคัญไม่ได้จำกัดอยู่เพียงการเลือกกระบอกไฮดรอลิกเท่านั้น FangRong สามารถช่วยเหลือในการคำนวณแรงดึง การกำหนดค่าแม่พิมพ์ ตารางการลด พารามิเตอร์ไฮดรอลิก การเขียนแบบโครงร่าง และระบบอัตโนมัติเสริมตามขนาดบัสบาร์จริงของลูกค้า

การทดสอบการยอมรับจากโรงงาน
ก่อนจัดส่ง เครื่องจักรสามารถทำงานโดยไม่ได้ใช้งานตามด้วยการทดสอบพิกัดโหลด ในกรณีที่มีตัวอย่างจากลูกค้า วัสดุจริงสามารถนำมาใช้เพื่อตรวจสอบการดำเนินการเขียนแบบ เสถียรภาพทางไฮดรอลิก การเคลื่อนตัวของเครื่องจักร และข้อกำหนดของผลิตภัณฑ์สำเร็จรูปก่อนจัดส่ง

การประชุมเชิงปฏิบัติการและการควบคุมคุณภาพ

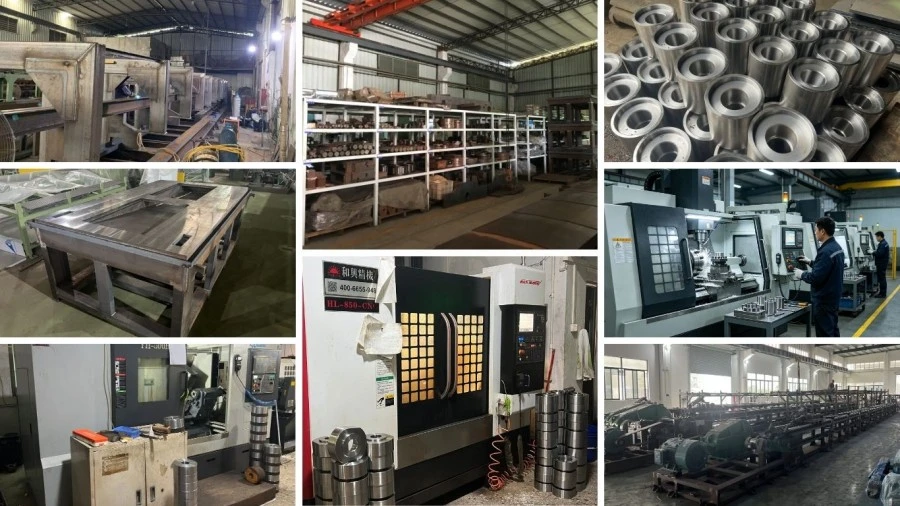
Hydraulic Drawing Machine Workshop

กระบวนการผลิต

Hydraulic Drawing Machine Production Process

1.สั่งงานวิศวกรรม— ขนาดบัสบาร์ วัสดุ แรงดึง การกำหนดค่าแม่พิมพ์ พารามิเตอร์ไฮดรอลิก และข้อกำหนดด้านระบบอัตโนมัติได้รับการตรวจสอบก่อนการผลิต

2. การตรวจสอบส่วนประกอบ— มีการตรวจสอบส่วนประกอบสำคัญ เช่น ท่อสูบ ก้านลูกสูบ ซีล และเหล็กโครงสร้างก่อนการประกอบ

3. เครื่องจักรกลที่มีความแม่นยำ— รูกระบอกสูบ ก้านลูกสูบ และส่วนประกอบไกด์ได้รับการประมวลผลและตกแต่งตามความคลาดเคลื่อนของขนาดที่ต้องการ

4. การประกอบไฮดรอลิก— หน่วยกำลังไฮดรอลิก วาล์ว ท่อและส่วนประกอบควบคุมได้รับการประกอบและตรวจสอบความเสถียรของแรงดันและการรั่วไหล

5. การจัดตำแหน่งทางกล— กระบอกสูบหลัก ระบบลำเลียงแบบดึง และระบบนำทางได้รับการประกอบและจัดตำแหน่งเพื่อรักษาการเคลื่อนไหวที่มั่นคงระหว่างการวาด

6. บูรณาการไฟฟ้าและ PLC— ระบบควบคุมถูกตั้งโปรแกรมตามการกำหนดค่าเครื่องจักรและรอบการวาดที่ต้องการ

7. การทดสอบโหลด— มีการตรวจสอบการทำงานของเครื่องจักรภายใต้เงื่อนไขการโหลดที่กำหนด โดยมีการทดสอบวัสดุของลูกค้าโดยจัดให้มีตัวอย่าง

8. การตรวจสอบขั้นสุดท้าย— มีการตรวจสอบแรงดันไฮดรอลิก การเคลื่อนไหว ฟังก์ชั่นทางไฟฟ้า อุปกรณ์ความปลอดภัย ขนาด และสภาพทั่วไปของเครื่องจักรก่อนจัดส่ง

9. บรรจุภัณฑ์ส่งออก— ส่วนประกอบได้รับการปกป้องจากความชื้น การกัดกร่อน และความเสียหายจากการขนส่งก่อนที่จะโหลด

การรับรองและการปฏิบัติตามข้อกำหนด

Hydraulic Drawing Machine Certifications

ISO 9001:2015— ระบบการจัดการคุณภาพครอบคลุมกิจกรรมการออกแบบ การผลิต การติดตั้ง และการบริการที่เกี่ยวข้อง ใบรับรองเลขที่UQ231211R1.

ซีอี— การกำหนดค่าเครื่องจักรมาตรฐานสามารถมาพร้อมกับเอกสารรับรองมาตรฐาน CE สำหรับข้อกำหนดด้านความปลอดภัยของเครื่องจักรที่เกี่ยวข้อง ควรยืนยันการประกาศและการกำหนดค่าความปลอดภัยที่แน่นอนสำหรับเครื่องจักรที่สั่งซื้อและตลาดปลายทาง

การตรวจสอบเอสจีเอ— สามารถจัดเตรียมการตรวจสอบโดยบุคคลที่สามสำหรับลูกค้าที่ต้องการการตรวจสอบโดยอิสระก่อนจัดส่ง

สิทธิบัตร— FangRong รายงานสิทธิบัตรการประดิษฐ์ 32 ฉบับ และสิทธิบัตรรุ่นอรรถประโยชน์มากกว่า 100 รายการ รวมถึงสิทธิบัตรที่เกี่ยวข้องกับส่วนประกอบอุปกรณ์การวาดและระบบเครื่องมือ

แพคเกจและการจัดส่ง

Hydraulic Drawing Machine Packaging and Shipping

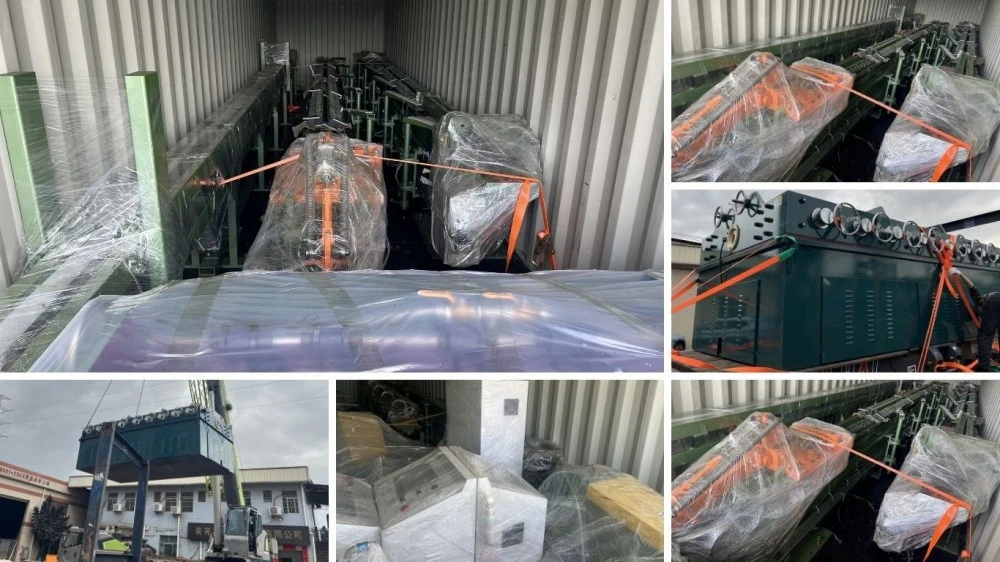
เครื่องจักรนี้เตรียมพร้อมสำหรับการขนส่งส่งออกด้วยการป้องกันการกัดกร่อน ป้องกันความชื้น และบรรจุภัณฑ์ไม้ที่เหมาะสมสำหรับส่วนประกอบหลัก ชุดประกอบไฮดรอลิกและกลไกขนาดใหญ่อาจจัดส่งแยกกันตามข้อกำหนดในการบรรทุกตู้คอนเทนเนอร์และข้อกำหนดในการติดตั้งที่ไซต์งาน

สำหรับใบเสนอราคา วิธีการจัดส่งขั้นสุดท้าย การกำหนดค่าการบรรจุ ท่าเรือขาออก และ Incoterm ควรได้รับการยืนยันตามปลายทาง ขนาดเครื่อง และการกำหนดค่าใบสั่ง

คำถามที่พบบ่อย

คำถามที่ 1: เครื่องวาดแบบไฮดรอลิก Busbar สามารถประมวลผลวัสดุใดได้บ้าง

แอปพลิเคชันมาตรฐานคือบัสบาร์ทองแดงและอลูมิเนียม. โลหะผสมทองแดง โลหะผสมอลูมิเนียม และวัสดุที่ไม่ใช่เหล็กอื่นๆ อาจได้รับการพิจารณาเช่นกัน เมื่อสภาพของวัสดุ แรงดึง และเครื่องมือมีความเหมาะสม ควรระบุเกรดวัสดุก่อนเลือกรุ่น

คำถามที่ 2: FR-series สามารถประมวลผลบัสบาร์ขนาดใดได้บ้าง

ช่วงรุ่นที่ระบุครอบคลุมความกว้างตั้งแต่15 ถึง 400 มมและมีความหนาตั้งแต่2 ถึง 30 มมโดยมีช่วงที่แน่นอนขึ้นอยู่กับรุ่น FR-100T ครอบคลุมความกว้าง 30-400 มม. และความหนา 3-30 มม.

คำถามที่ 3: สามารถลดจำนวนลงได้มากเพียงใดในการจับฉลากครั้งเดียว?

ไม่มีค่าลดค่าเดียวที่ใช้กับบัสบาร์ทองแดงหรืออลูมิเนียมทุกตัว การลดในทางปฏิบัติขึ้นอยู่กับเกรดและสภาพของวัสดุ ส่วนเริ่มต้นและส่วนสุดท้าย รูปทรงของแม่พิมพ์ การหล่อลื่น และคุณสมบัติทางกลที่ต้องการ สำหรับการลดขนาดโดยรวมที่มากขึ้น อาจจำเป็นต้องมีการผ่านการวาดหลายครั้งและการอบอ่อนระดับกลาง

คำถามที่ 4: การขึ้นรูปเย็นจะเพิ่มความแข็งของบัสบาร์ทองแดงหรือไม่

ใช่. โดยทั่วไปการเปลี่ยนรูปเย็นจะเพิ่มความแข็งและความแข็งแรงผ่านการชุบแข็งชิ้นงาน ระดับการเปลี่ยนแปลงขึ้นอยู่กับการลดและสภาพของวัสดุเริ่มต้น หากต้องการความต้านทานแรงดึง ความแข็ง หรือการยืดตัวที่เฉพาะเจาะจง ตารางการวาดควรได้รับการออกแบบให้เหมาะสมกับคุณสมบัติทางกลของเป้าหมาย

คำถามที่ 5: การวาดจะทำให้พื้นผิวบัสบาร์สว่างโดยอัตโนมัติหรือไม่

การเขียนแบบสามารถปรับปรุงสภาพพื้นผิวได้อย่างมาก แต่ผลลัพธ์สุดท้ายยังขึ้นอยู่กับพื้นผิวที่เข้ามา คุณภาพของแม่พิมพ์ รูปทรงของแม่พิมพ์ และการหล่อลื่นด้วย เครื่องวาดรูปไม่สามารถลบข้อบกพร่องที่อยู่ลึกลงไปใต้พื้นผิวเดิมได้

คำถามที่ 6: ฉันควรเลือกระหว่าง FR-30T, FR-50T และ FR-100T อย่างไร

เปรียบเทียบแรงดึงที่ต้องการ แทนที่จะเลือกเฉพาะความกว้างของบัสบาร์ที่เสร็จแล้ว ระบุขนาดเริ่มต้นและเป้าหมาย เกรดวัสดุ และกำหนดการการลดขนาด FangRong สามารถคำนวณแรงดึงโดยประมาณและแนะนำรุ่นที่เหมาะสมได้

คำถามที่ 7: ความเร็วในการวาดถูกตั้งไว้ที่ 12 ม./นาทีเสมอหรือไม่?

เลขที่2-12 ม./นาทีช่วงการทำงานเป็นช่วงการทำงานที่ปรับได้ ไม่ใช่ความเร็วในการผลิตที่บังคับ การตั้งค่าที่เหมาะสมขึ้นอยู่กับรูปทรงของหน้าตัด การลดขนาด วัสดุ การหล่อลื่น สภาพของแม่พิมพ์ และคุณภาพพื้นผิวที่ต้องการ ความเร็วที่สูงขึ้นจะมีประโยชน์ก็ต่อเมื่อกระบวนการทั้งหมดสามารถรักษาสภาพการวาดที่มั่นคงได้

คำถามที่ 8: เครื่องวาดรูปสามารถเชื่อมต่อกับเครื่องยืดผมได้หรือไม่?

ใช่. สามารถรวมชุดยืดผมที่เป็นอุปกรณ์เสริมได้เมื่อบัสบาร์ที่เสร็จแล้วต้องการการควบคุมส่วนโค้งหรือบิดเพิ่มเติม การให้อาหารและอุปกรณ์การจัดการปลายน้ำอื่นๆ สามารถพิจารณาได้ตามรูปแบบการผลิต

คำถามที่ 9: โดยปกติแล้วมีอะไรรวมอยู่ในเครื่องบ้าง?

การกำหนดค่าเครื่องจักรมาตรฐานประกอบด้วยระบบเขียนแบบไฮดรอลิก กระบอกสูบหลัก ตัวเคลื่อนย้าย ตัวยึดแม่พิมพ์ ชุดจ่ายกำลังไฮดรอลิก และระบบควบคุม PLC/HMI เครื่องมือสำหรับขนาดบัสบาร์เฉพาะควรได้รับการยืนยันแยกกัน เนื่องจากขนาดของแม่พิมพ์ขึ้นอยู่กับส่วนเริ่มต้นและส่วนที่เสร็จสิ้นของลูกค้า

Q10: ข้อมูลใดบ้างที่จำเป็นสำหรับใบเสนอราคา?

จัดให้มีเกรดวัสดุ ความกว้างและความหนาเริ่มต้น ความกว้างและความหนาสำเร็จรูป ความยาวการวาดที่ต้องการ จำนวนรอบ เอาต์พุตเป้าหมาย และแหล่งจ่ายไฟของโรงงานที่มีอยู่. การวาดหรือไดอะแกรมภาพตัดขวางยังมีประโยชน์สำหรับโปรไฟล์ที่ไม่ได้มาตรฐานด้วย

คำถามที่ 11: ความยาวการวาดที่มีประสิทธิภาพมาตรฐานคือเท่าไร?

FR-series ใช้ความยาวการวาดที่มีประสิทธิภาพที่6-12 เมตร. ความยาวการเขียนแบบที่ยาวขึ้นหรือเฉพาะการใช้งานสามารถประเมินได้ในระหว่างการออกแบบทางวิศวกรรม

Q12: ระยะเวลารอคอยสินค้าโดยทั่วไปคือเท่าไร?

รุ่นมาตรฐานโดยทั่วไปต้องใช้ประมาณ30-60 วันในขณะที่เครื่องจักรขนาดใหญ่หรือแบบกำหนดเองอาจต้องการ60-90 วัน. ควรระบุเวลารอคอยที่ยืนยันไว้ในใบเสนอราคา เนื่องจากเครื่องมือ ระบบอัตโนมัติ ขนาดเครื่องจักร และปริมาณงานในโรงงานอาจส่งผลต่อเวลาในการผลิต การจัดส่งแบบเร่งด่วนควรได้รับการยืนยันเป็นกรณีๆ ไป แทนที่จะสันนิษฐานไว้

Q13: เงื่อนไขการชำระเงินมาตรฐานคืออะไร?

ข้อตกลงทางการค้ามาตรฐานคือเงินมัดจำ 30% เมื่อยืนยันการสั่งซื้อและ 70% ก่อนจัดส่งหลังจากการทดสอบการยอมรับของโรงงาน. สามารถหารือเกี่ยวกับข้อกำหนดอื่นสำหรับโครงการเฉพาะได้

Q14: มีการรับประกันอะไรบ้าง?

ระยะเวลาการรับประกันมาตรฐานคือ12 เดือนนับจากการว่าจ้าง. ความคุ้มครองการรับประกันและข้อยกเว้นควรได้รับการยืนยันในสัญญาการขายขั้นสุดท้าย

คำถามที่ 15: คุณจัดให้มีการฝึกอบรมด้านการติดตั้งและการฝึกอบรมผู้ปฏิบัติงานหรือไม่?

ใช่. FangRong ให้การดูแลการติดตั้ง การสนับสนุนการว่าจ้าง และการฝึกอบรมผู้ปฏิบัติงาน โดยปกติการฝึกอบรมนอกสถานที่จะครอบคลุมถึงการทำงานของเครื่องจักร การเปลี่ยนแม่พิมพ์ การบำรุงรักษาตามปกติ และการวินิจฉัยข้อผิดพลาดขั้นพื้นฐาน สามารถจัดเตรียมแบบเขียนฐานรากและโครงร่างสลักเกลียวก่อนการติดตั้ง

คำถามที่ 16: คุณสามารถทดสอบบัสบาร์ทองแดงหรืออะลูมิเนียมของเราก่อนซื้อได้หรือไม่

ใช่. ในกรณีที่เป็นไปได้ ตัวอย่างของลูกค้าสามารถนำไปใช้สำหรับการทดสอบในโรงงานได้ สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อส่วนบัสบาร์มีขนาดใหญ่ ไม่ได้มาตรฐาน หรือเมื่อลูกค้ามีข้อกำหนดด้านมิติ พื้นผิว หรือคุณสมบัติทางกลเฉพาะ

คำถามที่ 17: มีใบรับรอง CE หรือไม่

สามารถจัดเตรียมเอกสาร CE สำหรับการกำหนดค่าเครื่องมาตรฐานที่เกี่ยวข้องได้ เนื่องจากความสอดคล้องของเครื่องจักรขึ้นอยู่กับการกำหนดค่าเครื่องจักรจริงและตลาดปลายทาง จึงควรยืนยันคำประกาศ อุปกรณ์ความปลอดภัย และเอกสารที่เกี่ยวข้องก่อนสั่งซื้อ

คำถามที่ 18: FangRong สามารถคำนวณแรงดึงที่ต้องการสำหรับบัสบาร์ของเราได้หรือไม่

ใช่. ระบุเกรดทองแดงหรืออะลูมิเนียม ส่วนเริ่มต้น ส่วนเป้าหมาย และกระบวนการที่ต้องการ FangRong สามารถใช้พารามิเตอร์เหล่านี้เพื่อประเมินแรงดึง เลือกรุ่น FR-series ที่เหมาะสม และแนะนำการลดขนาดและการกำหนดค่าเครื่องมือที่เหมาะสม

ส่งคำถาม
ข้อมูลติดต่อ
  • ที่อยู่

    NO.163, Shatong Road, เขตอุตสาหกรรม Shabu 2nd, เมือง Dalang, เมืองตงกวน, กวางตุ้ง, จีน

  • อีเมล

    frsale@dgfangrong.com

บอกเราเกี่ยวกับวัสดุ ข้อมูลจำเพาะของผลิตภัณฑ์ กระบวนการผลิต และข้อกำหนดด้านอุปกรณ์ของคุณ FangRong สามารถหารือเกี่ยวกับเครื่องถอนแบบเย็น, เครื่องถอนแบบ, เครื่องยืดผม และโซลูชันที่ปรับแต่งให้เหมาะกับการใช้งานของคุณ
เรตติ้ง:
5.0
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา นโยบายความเป็นส่วนตัว
ปฏิเสธยอมรับ