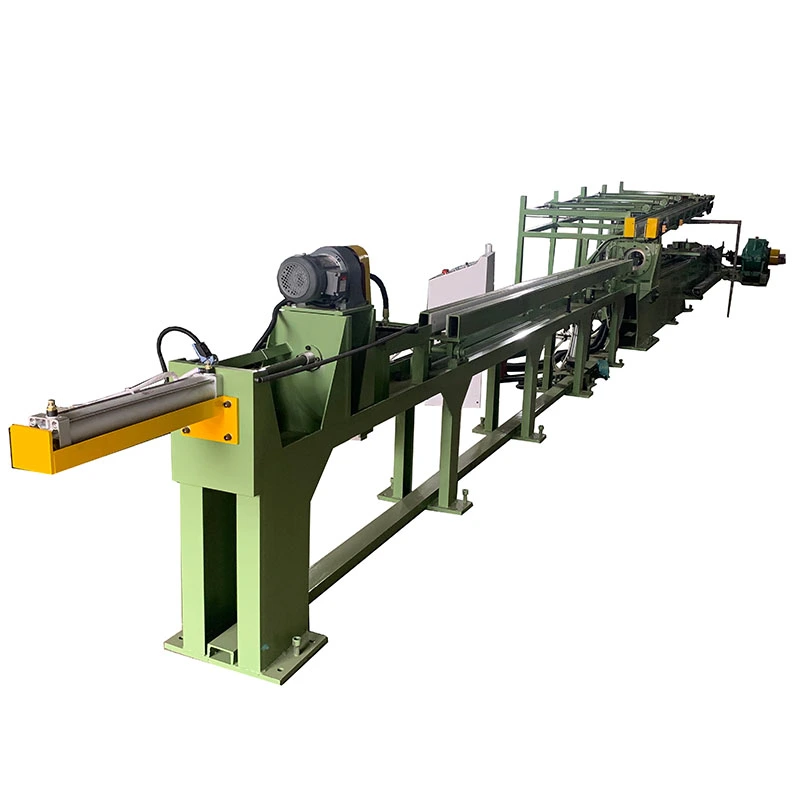
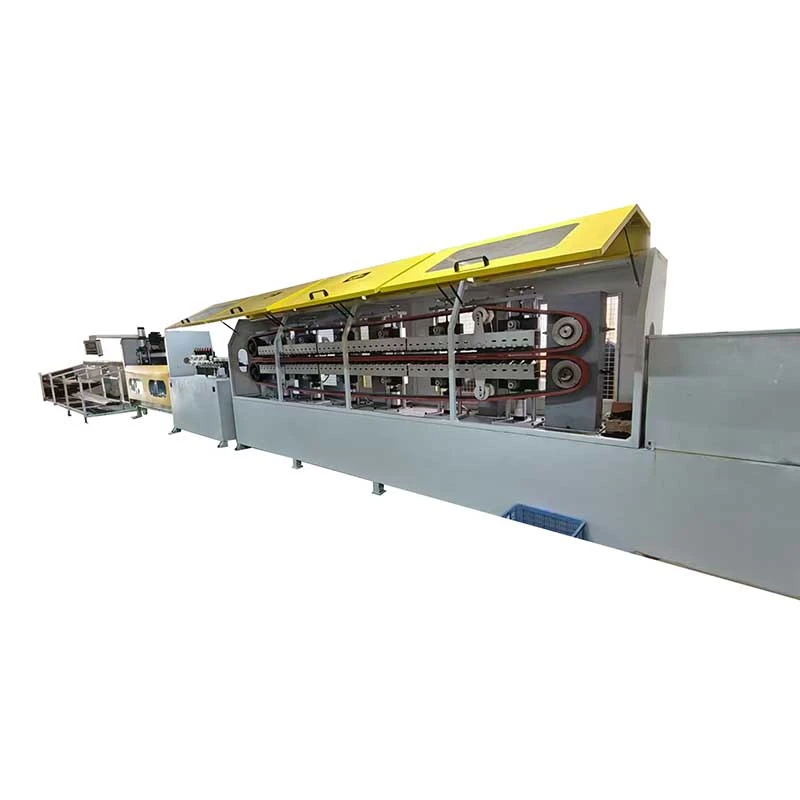
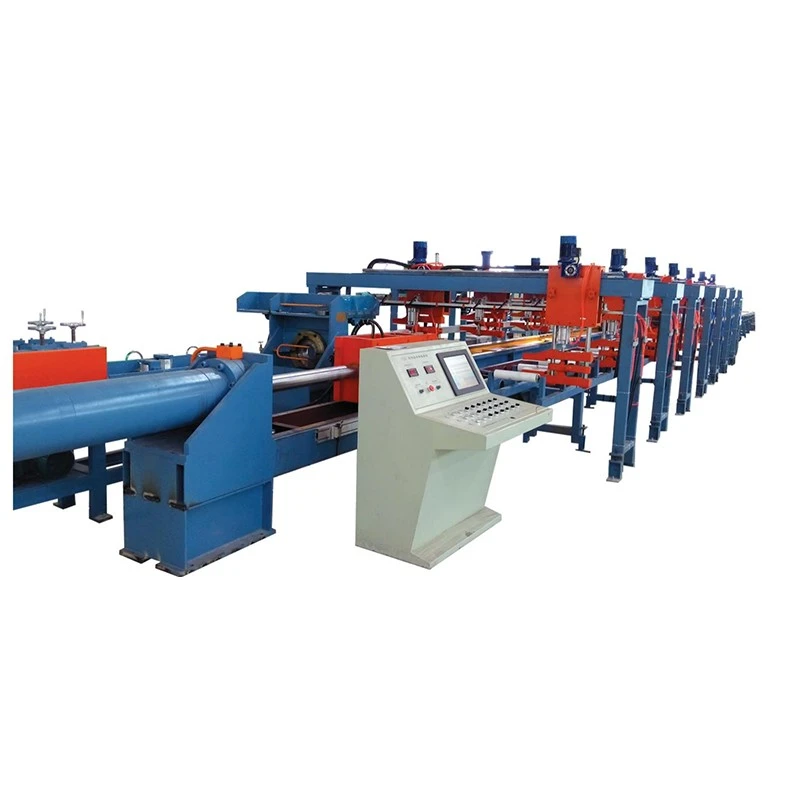
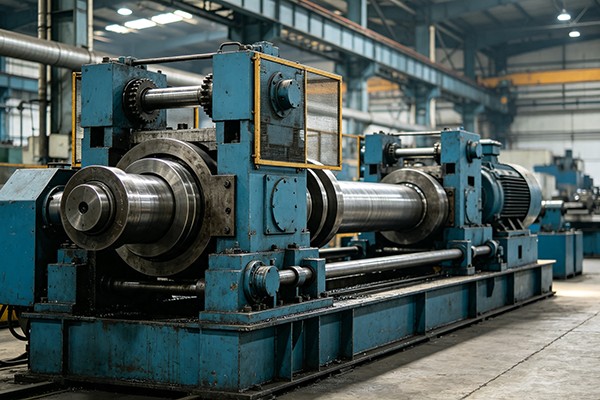
ฟางรองเครื่องชี้ก้านใช้กระบวนการรีดเพื่อลดปลายแท่งโลหะแข็งก่อนขึ้นรูปเย็น แทนที่จะกดก้านด้วยแม่พิมพ์ไฮดรอลิก ชุดลูกกลิ้งแบบมีร่องจะค่อยๆ สร้างปลายก้านขณะที่มันเคลื่อนผ่านส่วนที่ชี้ ผลลัพธ์ที่ได้คือการปฏิบัติจริงกระบวนการชี้แบบแห้งสำหรับโรงงานที่ต้องการการตั้งค่าที่ค่อนข้างง่ายในการเตรียมแท่งสำหรับการวาดครั้งต่อไป
การชี้แบบกลิ้งโดยไม่ต้องใช้น้ำมันตัด
ก้านจะลดลงระหว่างลูกกลิ้งร่องที่แข็งตัว โดยโปรไฟล์ร่องจะกำหนดปริมาณของการลดและรูปร่างปลายแหลมสุดท้าย สามารถเลือกชุดลูกกลิ้งที่แตกต่างกันได้ตามการลดที่ต้องการ ทำให้แท่นเครื่องจักรเดียวกันสามารถรองรับข้อกำหนดของก้านที่แตกต่างกันได้ เนื่องจากกระบวนการนี้อาศัยการกลิ้งเชิงกลมากกว่าการตัด จึงเหมาะสมอย่างยิ่งกับสภาพแวดล้อมการผลิตที่ต้องการรักษาเครื่องมือและการบำรุงรักษากระบวนการให้ตรงไปตรงมา
ซีรีส์นี้ครอบคลุมขนาดแท่งตันหลายขนาดFR-10จับได้ประมาณφ2–10 มมในขณะที่รุ่นใหญ่ขยายออกไปเรื่อยๆ จนถึงFR-100ครอบคลุมประมาณφ50–100 มม. เส้นผ่านศูนย์กลางลูกกลิ้งมีตั้งแต่φ81 ถึง φ224 มมด้วยกำลังมอเตอร์จาก2.2 ถึง 45 กิโลวัตต์.
จาก FR-10 ถึง FR-100
ยิ่งเล็ก.FR-10มีมอเตอร์ขนาด 2.2 กิโลวัตต์และมีขนาดกะทัดรัดประมาณ750 × 550 × 1100 มมโดยมีน้ำหนักเครื่องประมาณ160 กก. อีกด้านหนึ่งของช่วงคือFR-100ใช้มอเตอร์ขนาด 45 กิโลวัตต์ มีน้ำหนักประมาณ4 ตันและมาตรการเกี่ยวกับ2000 × 2100 × 1550 มม. ความสูงกึ่งกลางของซีรีย์นั้นอยู่ที่ประมาณ850–910 มม.
เครื่องใช้ตัวลด ZQ200–ZQ850ขึ้นอยู่กับรุ่น รวมถึงขนาดม้วนและการกำหนดค่าไดรฟ์ที่แตกต่างกัน กลุ่มผลิตภัณฑ์นี้ช่วยให้อุปกรณ์สามารถจับคู่กับทั้งการดำเนินการแปรรูปแท่งขนาดเล็กและข้อกำหนดการผลิตทางอุตสาหกรรมที่หนักกว่า แทนที่จะบังคับเครื่องจักรขนาดเดียวทั่วทั้งกลุ่มผลิตภัณฑ์ทั้งหมด
สร้างขึ้นสำหรับขั้นตอนก่อนการวาดแบบเย็น
โดยปกติแล้วการชี้ก้านจะเป็นขั้นตอนการเตรียมการมากกว่าการดำเนินการที่เสร็จสิ้นแล้ว เมื่อปลายก้านลดลง ส่วนที่แหลมสามารถเข้าไปได้เครื่องวาดแบบเย็นเพื่อลดขนาดเส้นผ่านศูนย์กลางและการควบคุมมิติเพิ่มเติม FangRong จึงสามารถกำหนดค่าอุปกรณ์ชี้ตำแหน่งให้เป็นส่วนหนึ่งของสายการผลิตแกนที่ใหญ่กว่า แทนที่จะถือเป็นเครื่องจักรที่แยกออกจากกัน
สำหรับลูกค้าที่ใช้กระบวนการแบบแห้งผสมผสานระหว่างม้วนขึ้นรูปแข็ง ตลับลูกปืนแบบปิดผนึก และโครงสร้างทางกลที่ค่อนข้างเรียบง่ายช่วยให้สามารถจัดการการบำรุงรักษาตามปกติได้ ชุดลูกกลิ้งที่มีความลึกของร่องต่างกันสามารถจัดหาให้สำหรับข้อกำหนดการลดขนาดที่แตกต่างกัน ในขณะที่การกำหนดค่าขั้นสุดท้ายจะถูกเลือกตามวัสดุแท่ง เส้นผ่านศูนย์กลาง ความยาวชี้ และกระบวนการวาดต่อไปนี้


 Whatsapp