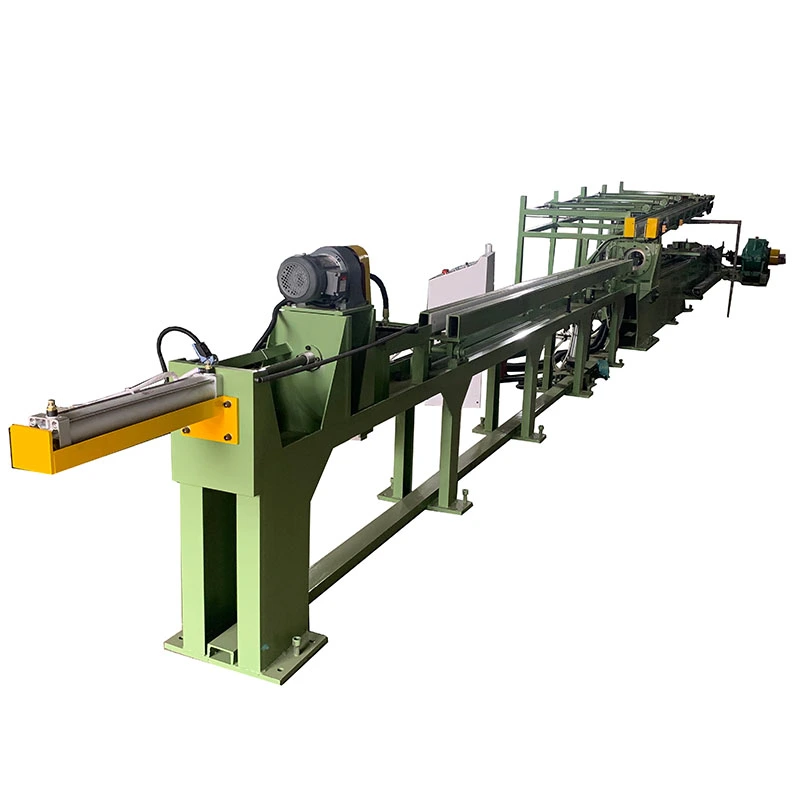
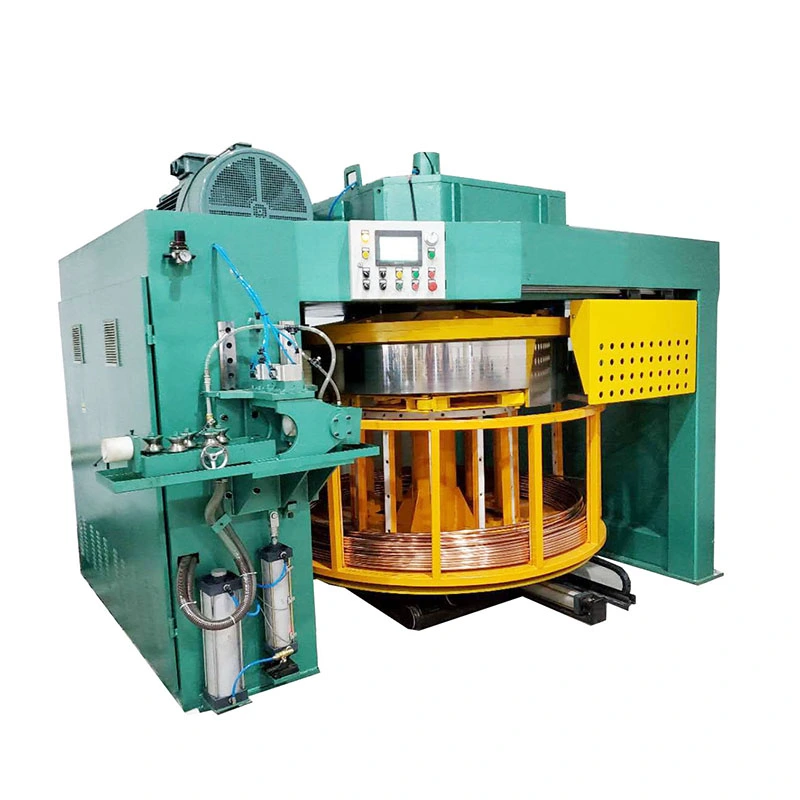
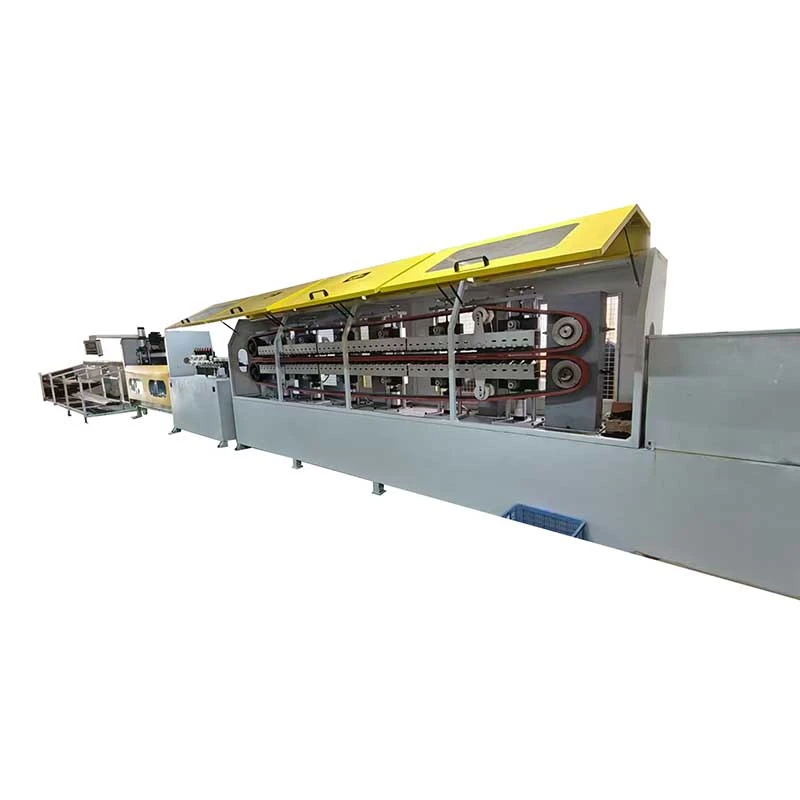
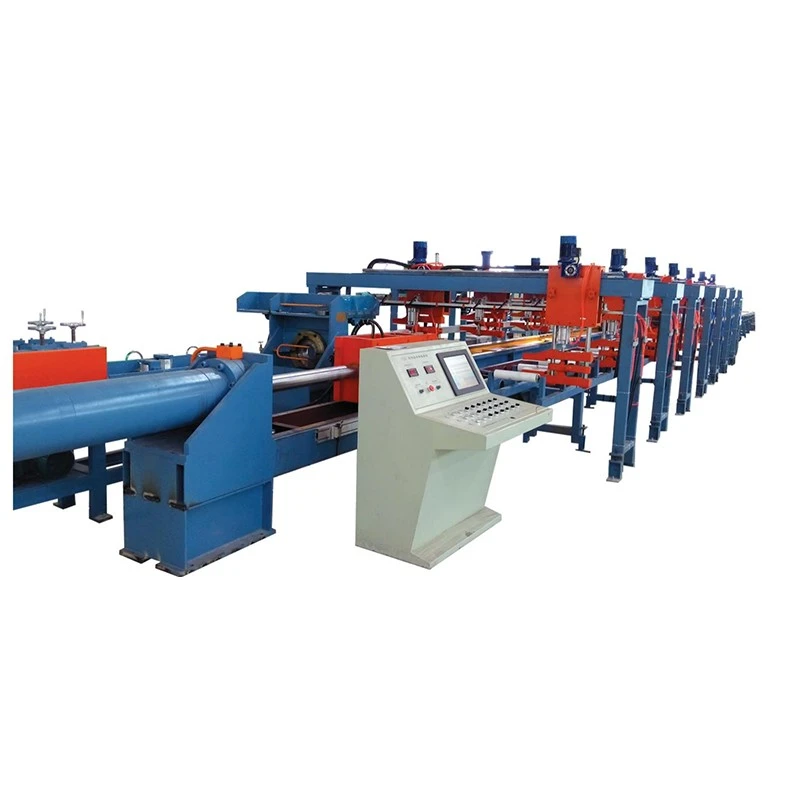
ท่อหรือแท่งสามารถออกจากกระบวนการวาดด้วยความแม่นยำของขนาดที่ดีและยังคงไม่ผ่านข้อกำหนดด้านความตรงขั้นสุดท้าย ความเค้นตกค้าง การเสียรูปไม่สม่ำเสมอ ความแข็งของวัสดุ และรูปร่างของหน้าตัด ล้วนสามารถทำให้เกิดการโค้งงอหรือบิดเบี้ยวได้หลังการวาดฟางรองเครื่องยืดผมได้รับการกำหนดค่าตามความแตกต่างเหล่านี้ ครอบคลุมท่อกลม แท่ง ส่วนที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ และโปรไฟล์ที่ไม่ปกติ แทนที่จะใช้การจัดเรียงลูกกลิ้งเดียวสำหรับทุกผลิตภัณฑ์
ไม่ใช่ทุกปัญหาเรื่องความตรงที่ต้องการเครื่องจักรแบบเดียวกัน
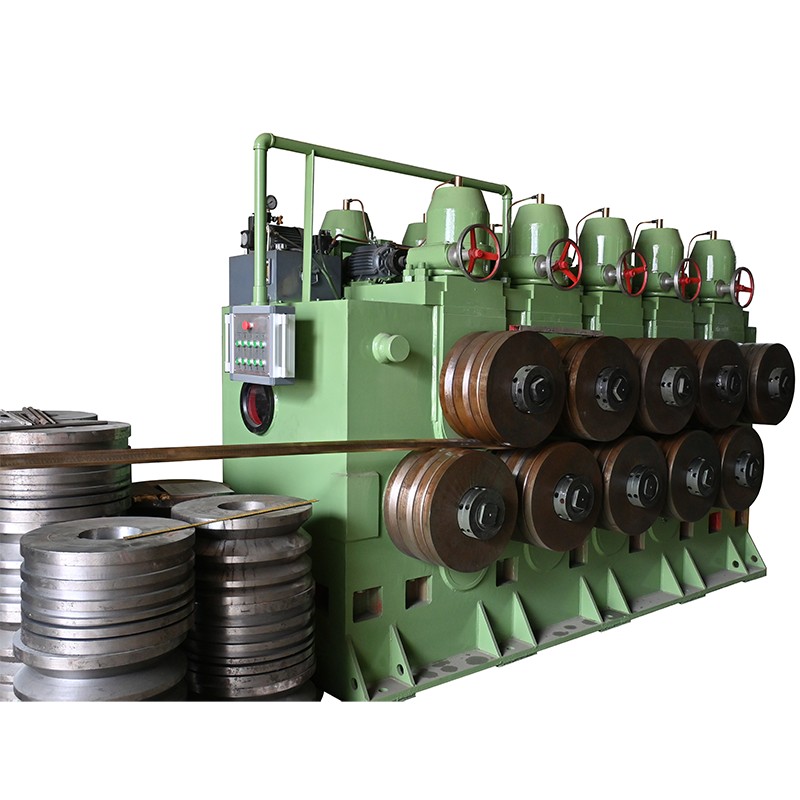
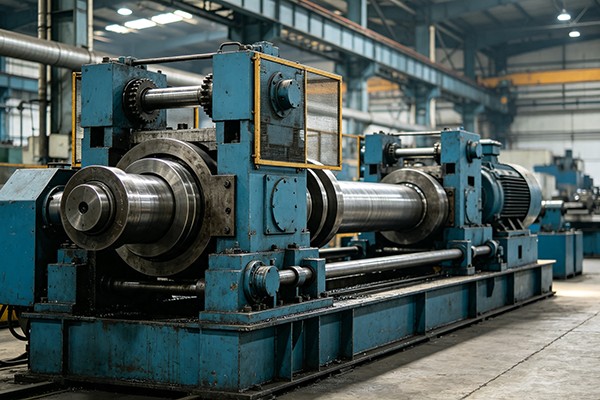
สำหรับท่อหรือแท่งกลมขนาดเล็กและขนาดกลาง เครื่องหลายลูกกลิ้งแนวนอนจะช่วยแก้ไขซ้ำตามความยาวของวัสดุ FangRong FR-20 ถึง FR-180 รุ่นแนวนอนครอบคลุมขนาดประมาณ φ4–φ180มม. และใช้ลูกกลิ้ง 15–17 เครื่องจักรหลายลูกกลิ้งแนวตั้งขยายช่วงจาก FR-20 ถึง FR-1100 สำหรับส่วนที่ใหญ่กว่ามาก โดยมีเส้นผ่านศูนย์กลางท่อสูงสุด φ1100มม. และความหนาของผนังสูงสุด 60 มม.
สำหรับแท่งปอกเปลือกที่มีความเที่ยงตรงซึ่งทั้งความตรงและสภาพพื้นผิวมีความสำคัญซีรี่ส์ความแม่นยำสองลูกกลิ้งใช้หลักการแก้ไขที่แตกต่างกัน รุ่น FR-20 ถึง FR-160 มีจำหน่ายโดยมีเส้นผ่านศูนย์กลางลูกกลิ้งตั้งแต่ φ180 ถึง φ570มม. และสามารถรับความหยาบของพื้นผิวได้ถึง Ra≤0.8μm ภายใต้สภาวะกระบวนการที่เหมาะสม
ส่วนที่ไม่สม่ำเสมอต้องใช้วิธีอื่นอีกครั้ง โปรไฟล์หกเหลี่ยม สี่เหลี่ยม มุม และโปรไฟล์อื่นๆ ไม่ตอบสนองอย่างสม่ำเสมอกับการยืดเหล็กเส้นกลมแบบทั่วไป เนื่องจากมุมและพื้นผิวเรียบของพวกมันรับภาระการสัมผัสที่แตกต่างกัน FangRong ผิดปกติเครื่องยืดผมได้รับการออกแบบมาสำหรับโปรไฟล์ที่มีขนาดสูงสุด S80 มม. โดยมีตำแหน่งลูกกลิ้งที่ตรงกับส่วนจริง
การตั้งค่าลูกกลิ้งจะกำหนดสิ่งที่ได้รับการแก้ไข
จำนวนลูกกลิ้งเพียงอย่างเดียวไม่ได้กำหนดความแม่นยำในการยืดผมเส้นผ่านศูนย์กลางลูกกลิ้ง ระยะห่างลูกกลิ้ง มุมเอียง ตำแหน่งสัมผัส และการลดจุดแก้ไขแต่ละจุด ล้วนส่งผลต่อการตอบสนองของวัสดุ เครื่องจักร FangRong ใช้ลูกกลิ้งชุบแข็งและมุมเอียงของลูกกลิ้งที่ปรับได้ประมาณ 27°–36° ทำให้สามารถปรับเงื่อนไขการแก้ไขสำหรับวัสดุและขนาดส่วนต่างๆ ได้
สำหรับผลิตภัณฑ์ทรงกลม กระบวนการอาจมุ่งเป้าไปที่ความตรงในขณะเดียวกันก็ควบคุมความกลมด้วย การกำหนดค่าความแม่นยำของ FangRong สามารถบรรลุความตรงในช่วง 0.1–0.3 มม./ม. และความทนทานต่อความกลมที่ ≤0.05 มม. เมื่อวัสดุ เครื่องมือ และสภาวะกระบวนการมีความเหมาะสม ตัวเลขเหล่านี้ควรได้รับการประเมินโดยเทียบกับสภาพที่เกิดขึ้นจริงและจำเป็นต้องมีพิกัดความเผื่อในขั้นสุดท้าย แทนที่จะถือเป็นผลลัพธ์สากลสำหรับทุกผลิตภัณฑ์
ตั้งแต่ φ4 มม. ถึง φ1100 มม
กลุ่มอุปกรณ์ครอบคลุมทั้งงานชิ้นส่วนขนาดเล็กที่มีความแม่นยำและท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ที่มีน้ำหนักมาก รุ่นแนวนอนทำงานที่ความเร็วการทำงานสูงสุด 60 ม./นาที ในขณะที่ระบบแนวตั้งขนาดใหญ่ใช้มอเตอร์หลักสูงสุด 280kW และมอเตอร์ยกสูงสุด 5.5kW ไดรฟ์ความถี่แปรผันช่วยให้ความเร็วในการทำงานสอดคล้องกับขนาดวัสดุ ความแข็ง ข้อกำหนดในการแก้ไข และอัตราการผลิตขั้นปลายน้ำ
ช่วงนี้มีประโยชน์เมื่อโรงงานดำเนินการกับผลิตภัณฑ์มากกว่าหนึ่งประเภท ไม่ควรบังคับแท่งความแม่นยำขนาดเล็กและท่อผนังหนักเข้ากับโครงสร้างการยืดผมแบบเดียวกัน เพียงเพราะว่าผลิตภัณฑ์ทั้งสองมีลักษณะ "กลม" ในทางเทคนิค โครงสร้างเครื่องจักร ขนาดลูกกลิ้ง วิธีการโหลด และแรงแก้ไขจะต้องตรงกับส่วนจริง
เมื่อการยืดผมตรงพอดีกับสายการผลิต
การยืดผมมักเป็นการแก้ไขมิติขั้นสุดท้ายก่อนการตัด ลบมุม การตรวจสอบ หรือการประกอบ สำหรับท่อและแท่งแบบดึง FangRong สามารถรวมเครื่องหนีบผมเข้ากับ aเครื่องตัดและเครื่องลบมุมเพื่อลดการจัดการวัสดุระหว่างการดำเนินการเหล่านี้
สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับส่วนประกอบยานยนต์ ชิ้นส่วนการบินและอวกาศ ส่วนการก่อสร้าง และผลิตภัณฑ์อื่นๆ ที่มีการตรวจสอบความตรงหลังจากการขึ้นรูป แทนที่จะสันนิษฐานจากการขึ้นรูปครั้งก่อน FangRong จัดหาการกำหนดค่าหลายลูกกลิ้งแนวนอน แนวตั้ง แนวตั้งสองลูกกลิ้ง และโปรไฟล์ที่ไม่ปกติ พร้อมการรับรอง CE และ ISO สำหรับโครงการระดับนานาชาติ


 Whatsapp