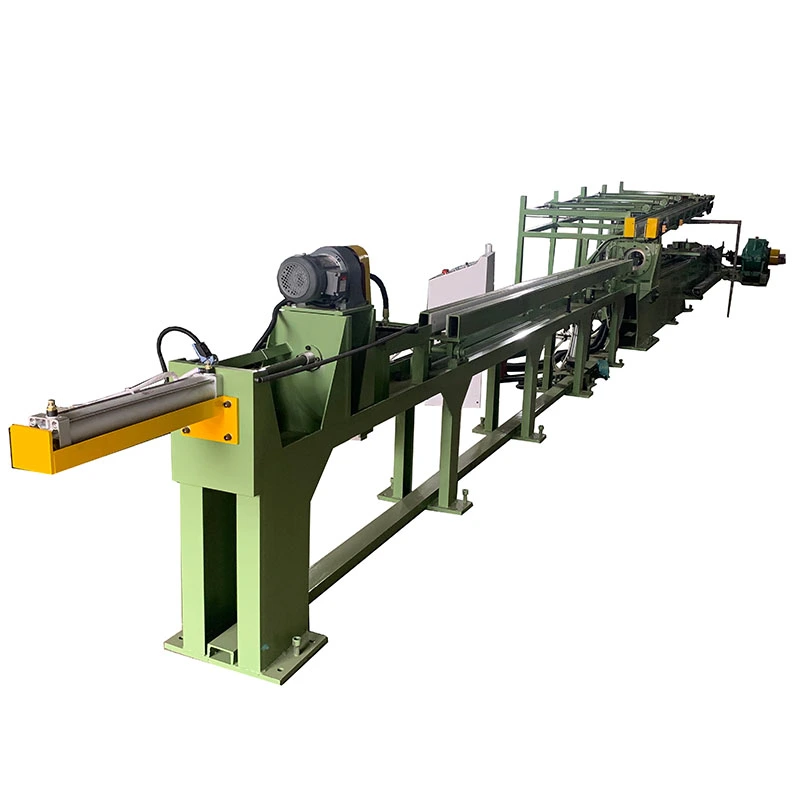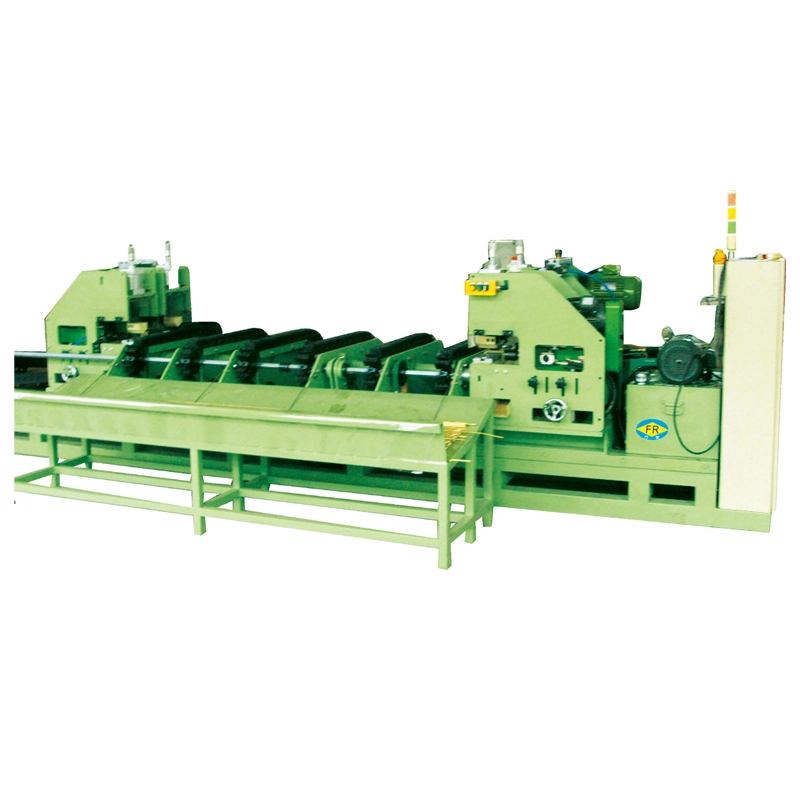


ฟางรองให้เครื่องขึ้นรูปเกลียวในท่อสำหรับเกลียวในต่อเนื่องและร่องเกลียวที่ขึ้นรูปในท่อทองแดง สแตนเลส ทองเหลือง และอะลูมิเนียม ด้วยการกำหนดค่า FR-8 และ FR-12 ครอบคลุมเส้นผ่านศูนย์กลางท่อตั้งแต่ 5–15 มม. และความเร็วในการดึงสูงสุด 60 ม./นาที อุปกรณ์นี้ได้รับการออกแบบมาเพื่อการประมวลผลท่อที่มีประสิทธิภาพใน HVAC เครื่องทำความเย็น ท่ออ่อน และการผลิตท่อที่มีความแม่นยำ
การขึ้นรูปเกลียวและร่องภายในเป็นกระบวนการสำคัญสำหรับผู้ผลิตที่ผลิตท่อโลหะประสิทธิภาพสูง ท่ออ่อน ท่อแลกเปลี่ยนความร้อน และส่วนประกอบเฉพาะในการถ่ายเทของเหลว ต่างจากการตัดเฉือนแบบไม่ต่อเนื่อง ระบบการขึ้นรูปอย่างต่อเนื่องสามารถรวมการป้อนท่อ การขึ้นรูปโปรไฟล์ภายใน การวาดแบบควบคุม และการขดอัตโนมัติในลำดับการผลิตเดียว ซึ่งจะช่วยลดการจัดการซ้ำๆ ในขณะที่ยังคงรักษาการเคลื่อนที่ของท่อให้คงที่และสภาพการขึ้นรูปที่สม่ำเสมอ
เครื่องขึ้นรูปเกลียวในท่อของ FangRong มีจำหน่ายในรุ่น FR-8 และ FR-12 รุ่น FR-8 รองรับท่อขนาดเส้นผ่านศูนย์กลาง 5–10 มม. ด้วยความเร็วในการดึง 15–30 ม./นาที ในขณะที่ FR-12 รองรับท่อขนาด 8–15 มม. ที่ 40–60 ม./นาที การกำหนดค่าขั้นสุดท้ายสามารถจับคู่กับวัสดุท่อ ความหนาของผนัง โปรไฟล์ภายใน ระยะพิทช์ ความเร็วในการผลิต และเส้นผ่านศูนย์กลางของคอยล์

สารบัญ
- เครื่องขึ้นรูปเกลียวในท่อทำงานอย่างไร?
- อะไรคือคุณสมบัติหลักของการขึ้นรูปเกลียวภายในอย่างต่อเนื่อง?
- ข้อมูลจำเพาะของเครื่องหลักคืออะไร?
- ผู้ผลิตควรเลือกเครื่องจักรที่เหมาะสมอย่างไร?
- เครื่องนี้ใช้ที่ไหน?
- ปัญหาการผลิตอะไรที่สามารถแก้ปัญหาได้?
- การผลิตเครื่องจักรด้วยวิธี FangRong เป็นอย่างไร?
- คำถามที่พบบ่อย
- คุณจะเริ่มโครงการแปรรูปท่อของคุณได้อย่างไร?
เครื่องขึ้นรูปเกลียวในท่อทำงานอย่างไร?
เครื่องขึ้นรูปเกลียวในท่อได้รับการออกแบบให้มีการเคลื่อนที่ของท่ออย่างต่อเนื่อง แทนที่จะประมวลผลแต่ละส่วนของท่อแยกกัน ท่อจะเข้าสู่ระบบการป้อนและเคลื่อนที่อย่างต่อเนื่องผ่านส่วนการขึ้นรูปภายใน เครื่องมือขึ้นรูปที่ได้รับการควบคุมจะสร้างเกลียวหรือร่องเกลียวที่จำเป็นบนพื้นผิวด้านใน ในขณะที่ระบบแรงดึงจะรักษาการเคลื่อนไหวที่มั่นคง
1. การให้อาหารทางสายยางแบบควบคุม
ส่วนการป้อนจะนำทางท่อไปยังบริเวณการขึ้นรูปด้วยอัตราที่ควบคุม การจัดตำแหน่งที่แม่นยำเป็นสิ่งสำคัญ เนื่องจากการเบี่ยงเบนมากเกินไปอาจส่งผลต่อความลึกของการขึ้นรูป ความสม่ำเสมอของระดับเสียง และโปรไฟล์ภายในขั้นสุดท้าย
2. การสร้างโปรไฟล์ภายใน
ระบบการขึ้นรูปจะสร้างโปรไฟล์เฮลิคอลภายในโดยการควบคุมการเสียรูป แทนที่จะอาศัยการตัดเพื่อกำจัดวัสดุแบบเดิมๆ วิธีนี้เหมาะเป็นพิเศษสำหรับการผลิตต่อเนื่องซึ่งมีความสำคัญในระยะพิทช์ที่มั่นคงและรูปทรงภายในที่ทำซ้ำได้
3. การวาดและการลาก
หลังจากเข้าสู่ส่วนการขึ้นรูปแล้ว ท่อจะถูกดึงผ่านตัวเครื่องอย่างต่อเนื่อง แรงในการดึงและความเร็วในการทำงานสามารถปรับได้ตามวัสดุและขนาดของท่อ ซึ่งช่วยรักษาสภาพการผลิตให้คงที่
4. ขดม้วนอัตโนมัติ
เมื่อโปรไฟล์ภายในถูกสร้างขึ้นแล้ว ท่อที่เสร็จแล้วจะสามารถพันเป็นขดได้โดยอัตโนมัติ ซึ่งจะช่วยลดการจัดการด้วยมือระดับกลางและทำให้กระบวนการเชื่อมต่อกับอุปกรณ์ประมวลผลท่อต้นน้ำหรือปลายน้ำง่ายขึ้น
อะไรคือคุณสมบัติหลักของการขึ้นรูปเกลียวภายในอย่างต่อเนื่อง?
สำหรับผู้ผลิตท่อ ประสิทธิภาพของเครื่องจักรไม่ได้ถูกกำหนดโดยความสามารถในการขึ้นรูปเพียงอย่างเดียว การผลิตต่อเนื่องยังต้องมีระบบการป้อน การลาก การใช้เครื่องมือ และระบบการม้วนที่ประสานกัน
- การประมวลผลต่อเนื่อง:การขึ้นรูป การวาด และการขดท่อสามารถดำเนินการเป็นกระบวนการผลิตที่เชื่อมโยงกันได้
- การขึ้นรูปลานภายใน:ระบบการขึ้นรูปจะสร้างเกลียวหรือร่องภายในตามความยาวของท่อ
- ความเข้ากันได้ของวัสดุหลายประเภท:สามารถพัฒนาการกำหนดค่าสำหรับท่อทองแดง สเตนเลส ทองเหลือง อะลูมิเนียม และท่อโลหะอื่นๆ ที่เหมาะสมได้
- พารามิเตอร์การผลิตที่ปรับได้:สามารถเลือกความเร็วในการทำงานและสภาวะการวาดได้ตามข้อกำหนดของวัสดุและท่อ
- ไขลานอัตโนมัติ:ท่อที่เสร็จแล้วสามารถรวบรวมเป็นขดได้ ช่วยลดงานการกรอเพิ่มเติม
- การบูรณาการสายการผลิต:สามารถกำหนดค่าอุปกรณ์ให้เชื่อมต่อกับสายการผลิตท่อที่มีอยู่ได้
- เครื่องมือที่กำหนดเอง:เครื่องมือขึ้นรูปสามารถจับคู่กับขนาดท่อ ระยะพิทช์ และโปรไฟล์ภายในที่ต้องการได้
ข้อมูลจำเพาะของเครื่องหลักคืออะไร?
ปัจจุบัน FangRong มีการกำหนดค่ามาตรฐานสองแบบสำหรับขนาดท่อและข้อกำหนดในการผลิตที่แตกต่างกัน ข้อมูลจำเพาะต่อไปนี้เป็นข้อมูลอ้างอิงที่เป็นประโยชน์สำหรับการเลือกเครื่องจักรเบื้องต้น
| ข้อมูลจำเพาะ | FR-8 | FR-12 |
|---|---|---|
| แรงดึงดูด | 2 ต | 5 ต |
| เส้นผ่านศูนย์กลางท่อ | 5–10 มม | 8–15 มม |
| ความเร็วในการวาด | 15–30 ม./นาที | 40–60 ม./นาที |
| เส้นผ่านศูนย์กลางคอยล์ | 600–1,000 มม | 800–1200 มม |
| มอเตอร์หลัก | 15 กิโลวัตต์ | 22 กิโลวัตต์ |
| ไดรเวอร์ตัวแปร | 18 กิโลวัตต์ | 30 กิโลวัตต์ |
ควรยืนยันพารามิเตอร์การทำงานจริงตามวัสดุท่อ เส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง โปรไฟล์ภายในที่ต้องการ ระยะพิทช์ กำลังการผลิต และข้อกำหนดของคอยล์สำเร็จรูป การกำหนดค่าแบบกำหนดเองจะพร้อมใช้งานเมื่อข้อกำหนดมาตรฐานไม่ตรงกับสายการผลิตทั้งหมด
ผู้ผลิตควรเลือกเครื่องจักรที่เหมาะสมอย่างไร?
การเลือกเครื่องขึ้นรูปเกลียวภายในโดยพิจารณาจากกำลังมอเตอร์หรือความเร็วสูงสุดเท่านั้น อาจส่งผลให้มีการกำหนดค่าการผลิตที่ไม่เหมาะสม แนวทางที่เชื่อถือได้มากกว่าคือการประเมินข้อกำหนดการประมวลผลท่อโดยสมบูรณ์
วัสดุท่อ
ทองแดง สแตนเลส ทองเหลือง และอลูมิเนียมมีคุณสมบัติทางกลและพฤติกรรมการขึ้นรูปที่แตกต่างกัน แรงขึ้นรูป เครื่องมือ และพารามิเตอร์การทำงานที่เลือกควรสอดคล้องกับวัสดุที่กำลังดำเนินการ
เส้นผ่านศูนย์กลางท่อและความหนาของผนัง
ขนาดของท่อส่งผลโดยตรงต่อการกำหนดค่าเครื่องจักร FR-8 ออกแบบมาสำหรับท่อขนาด 5–10 มม. ในขณะที่ FR-12 ครอบคลุมท่อขนาด 8–15 มม. ควรระบุความหนาของผนังเมื่อขอการกำหนดค่าแบบกำหนดเอง
ข้อกำหนดของเธรดภายในหรือร่อง
โปรไฟล์ภายในและระยะพิทช์ที่ต้องการจะกำหนดเครื่องมือการขึ้นรูปที่เหมาะสม ผู้ผลิตที่ผลิตข้อกำหนดเฉพาะของท่อหลายแบบควรคำนึงถึงความยืดหยุ่นของเครื่องมือเมื่อวางแผนอุปกรณ์
ความเร็วในการผลิต
ผลลัพธ์เป้าหมายเป็นอีกปัจจัยที่สำคัญ สำหรับการผลิตที่ความเร็วปานกลางซึ่งเกี่ยวข้องกับท่อขนาดเล็ก การกำหนดค่า FR-8 อาจเหมาะสม ข้อกำหนดความเร็วสูงและแรงดึงที่มากขึ้นสามารถเรียกใช้การกำหนดค่า FR-12
Finished Coil Diameter
ควรพิจารณาระบบขดลวดร่วมกับขนาดคอยล์สำเร็จรูปที่ต้องการ รูปแบบการผลิตที่แตกต่างกันอาจต้องมีการกำหนดค่าการม้วนและการจัดการที่แตกต่างกัน
เครื่องนี้ใช้ที่ไหน?
การขึ้นรูปเกลียวและร่องภายในอย่างต่อเนื่องสามารถรองรับการใช้งานด้านการผลิตท่อได้หลากหลาย โดยที่รูปทรงภายในมีส่วนช่วยต่อประสิทธิภาพของผลิตภัณฑ์หรือข้อกำหนดในการประกอบ
- การผลิตท่อ HVAC และเครื่องปรับอากาศ
- การประมวลผลท่อทำความเย็นและแลกเปลี่ยนความร้อน
- การผลิตท่อสแตนเลสแบบยืดหยุ่น
- การผลิตท่อแก๊ส
- ส่วนประกอบน้ำประปาและประปา
- การผลิตท่อโลหะลูกฟูก
- ท่ออ่อนสำหรับยานยนต์
- ท่อส่งของไหลอุตสาหกรรม
- การผลิตท่อโลหะที่มีความแม่นยำ
สำหรับการใช้งานท่อทองแดง สามารถสร้างร่องเกลียวภายในสำหรับการใช้งานการถ่ายเทความร้อนเฉพาะทางในระบบปรับอากาศและระบบทำความเย็น เครื่องมือสุดท้ายและพารามิเตอร์การทำงานควรพิจารณาจากข้อกำหนดและการใช้งานท่อจริง
ปัญหาการผลิตอะไรที่สามารถแก้ปัญหาได้?
การประมวลผลท่อแบบดั้งเดิมอาจเกี่ยวข้องกับการทำงานหลายขั้นตอน การป้อนด้วยมือ การปรับซ้ำ และการกรอกลับแยกกัน ขั้นตอนเหล่านี้สามารถเพิ่มเวลาในการจัดการและแนะนำโอกาสในการจัดตำแหน่งหรือปัญหาความสอดคล้องกัน
| ความท้าทายด้านการผลิต | วิธีการขึ้นรูปอย่างต่อเนื่อง | ประโยชน์การผลิตที่เป็นไปได้ |
|---|---|---|
| การให้อาหารด้วยตนเองซ้ำๆ | การให้อาหารทางท่ออย่างต่อเนื่อง | การจัดการระดับกลางน้อยลง |
| การวางแนวท่อไม่เสถียร | ควบคุมการให้อาหารและการวางตำแหน่ง | สภาพการขึ้นรูปที่สอดคล้องกันมากขึ้น |
| แยกการดำเนินงานการขึ้นรูป | การขึ้นรูปและการวาดภาพแบบผสมผสาน | ขั้นตอนการผลิตที่ง่ายขึ้น |
| การกรอกลับด้วยตนเอง | ม้วนขดลวดอัตโนมัติ | ลดการจัดการหลังการขึ้นรูป |
| ข้อกำหนดท่อที่แตกต่างกัน | เครื่องมือและพารามิเตอร์ที่กำหนดค่าได้ | ความยืดหยุ่นในการผลิตมากขึ้น |
ค่าหลักของการกำหนดค่าแบบต่อเนื่องคือการประสานงานกระบวนการ ด้วยการนำการป้อน การขึ้นรูปภายใน การลาก และการม้วนเข้าไว้ในลำดับการผลิตเดียว ผู้ปฏิบัติงานจึงสามารถใช้เวลาในการควบคุมพารามิเตอร์และการตรวจสอบคุณภาพได้มากขึ้น แทนที่จะถ่ายโอนส่วนท่อระหว่างการทำงานที่แยกจากกัน
การผลิตเครื่องจักรด้วยวิธี FangRong เป็นอย่างไร?
ฟางรอง มีส่วนร่วมในการผลิตแบบเย็น การยืดผม และการผลิตอุปกรณ์โลหะวิทยาที่เกี่ยวข้องมาตั้งแต่ปี 1998 กระบวนการผลิตครอบคลุมการออกแบบทางวิศวกรรม การผลิตโครงสร้าง การตัดเฉือน การผลิตเครื่องมือขึ้นรูป การประกอบ การสอบเทียบ และการทดสอบ
ส่วนประกอบทางกลที่สำคัญ เช่น แม่พิมพ์ดึง ล้อนำทาง และหัวขึ้นรูปภายในได้รับการผลิตขึ้นตามความต้องการในการใช้งาน กระบวนการตัดเฉือนและการบำบัดความร้อนนั้นขึ้นอยู่กับส่วนประกอบ เพื่อรองรับความเสถียรของขนาดและประสิทธิภาพการบริการ
ก่อนจัดส่ง อุปกรณ์ทั้งหมดจะได้รับการตรวจสอบโครงสร้างทางกล การทำงานของระบบส่งกำลัง การขึ้นรูปส่วนประกอบ การควบคุมไฟฟ้า การเคลื่อนที่ของท่อ และการประสานงานระหว่างระบบขับเคลื่อนและระบบควบคุม สามารถตรวจสอบเครื่องจักรที่ปรับแต่งตามข้อกำหนดเฉพาะของท่อและข้อกำหนดการผลิตที่ตกลงกันไว้ได้
ข้อมูลรับรองด้านคุณภาพและทางเทคนิค
- การรับรองมาตรฐาน ISO 9001
- การปฏิบัติตามมาตรฐาน CE
- สนับสนุนการตรวจสอบ SGS
- สิทธิบัตรการประดิษฐ์ 32 ฉบับ
- สิทธิบัตรแบบอรรถประโยชน์มากกว่า 100 รายการ
- โรงงานผลิตในเมืองตงกวนและหยางเจียง มณฑลกวางตุ้ง
- ประสบการณ์มากกว่า 26 ปีในอุปกรณ์โลหะวิทยาที่เกี่ยวข้อง
ฟางรอง ยังให้คำแนะนำในการติดตั้ง การฝึกอบรมผู้ปฏิบัติงาน การสนับสนุนทางเทคนิค และบริการอะไหล่ ระยะเวลาการรับประกันมาตรฐานคือ 12 เดือน ไม่รวมชิ้นส่วนที่สึกหรอตามปกติ
คำถามที่พบบ่อยเกี่ยวกับเครื่องขึ้นรูปเกลียวในแบบท่อ
วัสดุใดบ้างที่สามารถแปรรูปได้?
สามารถกำหนดค่าเครื่องสำหรับท่อทองแดง สแตนเลส ทองเหลือง อลูมิเนียม และท่อโลหะอื่นๆ ที่เหมาะสมได้ เงื่อนไขการขึ้นรูปขึ้นอยู่กับคุณสมบัติของวัสดุ ขนาดของท่อ และโปรไฟล์ภายในที่ต้องการ
รุ่นมาตรฐานสามารถรองรับท่อที่มีเส้นผ่านศูนย์กลางเท่าใด
FR-8 ออกแบบมาสำหรับท่อที่มีเส้นผ่านศูนย์กลาง 5–10 มม. ในขณะที่ FR-12 ครอบคลุม 8–15 มม. สามารถพูดคุยถึงการกำหนดค่าแบบกำหนดเองสำหรับแอปพลิเคชันที่อยู่นอกช่วงมาตรฐานเหล่านี้ได้
อะไรคือความแตกต่างระหว่าง FR-8 และ FR-12?
FR-8 ให้แรงดึง 2 T และช่วงความเร็วในการวาด 15–30 ม./นาที FR-12 ให้แรงดึง 5 T และช่วงความเร็วในการวาด 40–60 ม./นาที ทำให้ทั้งสองรูปแบบเหมาะสมกับขนาดท่อและข้อกำหนดในการผลิตที่แตกต่างกัน
เกลียวภายในหรือร่องสามารถขึ้นรูปต่อเนื่องได้หรือไม่?
ใช่. เครื่องได้รับการออกแบบสำหรับการเคลื่อนที่ของท่ออย่างต่อเนื่อง และสามารถสร้างเกลียวหรือร่องเกลียวภายในตามความยาวของท่อที่ต้องการโดยไม่ต้องแยกการประมวลผลแต่ละส่วนของท่อ
สามารถบูรณาการกับสายการผลิตที่มีอยู่ได้หรือไม่?
ใช่. อุปกรณ์นี้สามารถรวมเข้ากับระบบประมวลผลท่อต้นน้ำหรือปลายน้ำได้ ควรวางแผนวิธีการเชื่อมต่อตามการป้อนท่อ ความเร็วในการผลิต การจัดการคอยล์ และแผนผังโรงงานที่มีอยู่
ควรให้ข้อมูลอะไรบ้างเมื่อขอใบเสนอราคาเครื่องจักร?
ผู้ผลิตควรจัดเตรียมวัสดุท่อ เส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง โปรไฟล์ของเกลียวหรือร่องภายใน ระยะพิทช์ ความเร็วในการผลิตเป้าหมาย เส้นผ่านศูนย์กลางคอยล์สำเร็จรูป กำลังการผลิตที่คาดหวัง และข้อมูลสายการผลิตที่มีอยู่ หากมี
สามารถปรับแต่งเครื่องได้หรือไม่?
ใช่. การกำหนดค่าเครื่องจักร เครื่องมือขึ้นรูป พารามิเตอร์การทำงาน และการจัดเตรียมสายการผลิต สามารถปรับแต่งได้ตามวัสดุของท่อ ขนาด ข้อกำหนดในการขึ้นรูป และเงื่อนไขการผลิต
คุณจะเริ่มโครงการแปรรูปท่อของคุณได้อย่างไร?
การเลือกอุปกรณ์การขึ้นรูปภายในที่เหมาะสมนั้นต้องการมากกว่าการเปรียบเทียบข้อมูลจำเพาะของเครื่องจักร วัสดุท่อ เส้นผ่านศูนย์กลาง ความหนาของผนัง โปรไฟล์ภายใน ระยะพิทช์ ความเร็วเป้าหมาย ขนาดคอยล์ และข้อกำหนดการรวมสายทั้งหมดควรได้รับการพิจารณาร่วมกัน หากคุณกำลังวางแผนสายการผลิตท่อใหม่หรืออัพเกรดกระบวนการที่มีอยู่ ให้แจ้งข้อกำหนดเฉพาะของท่อและเป้าหมายการผลิตของคุณแก่ FangRong เพื่อกำหนดค่าอุปกรณ์ที่เหมาะสมติดต่อเราวันนี้เพื่อหารือเกี่ยวกับการใช้งานของคุณ ยืนยันรุ่นเครื่องจักรที่เหมาะสม และสำรวจโซลูชันเครื่องขึ้นรูปเกลียวในท่อแบบกำหนดเองสำหรับความต้องการในการผลิตของคุณ