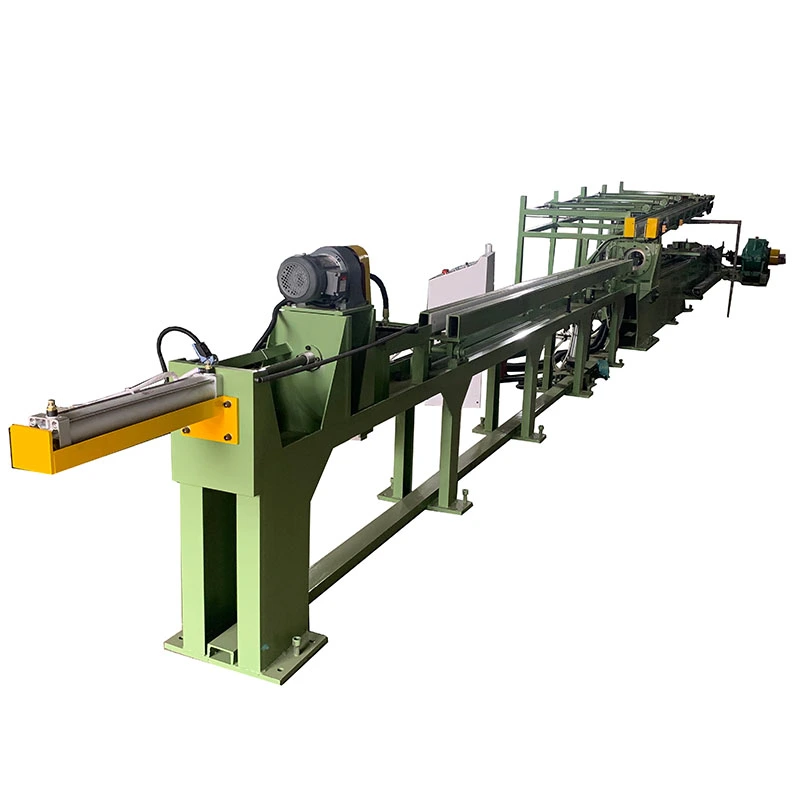
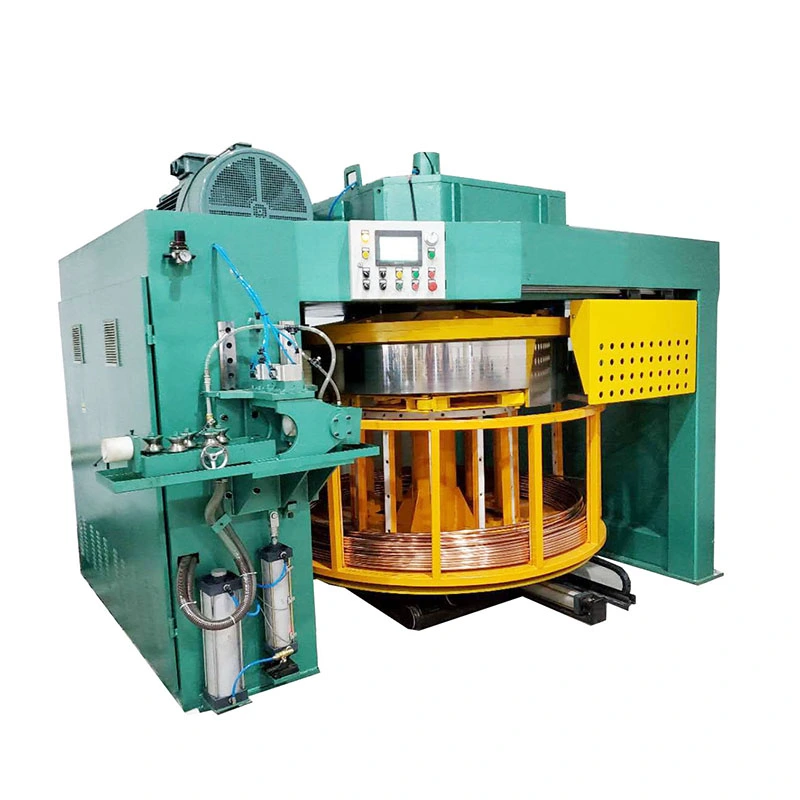
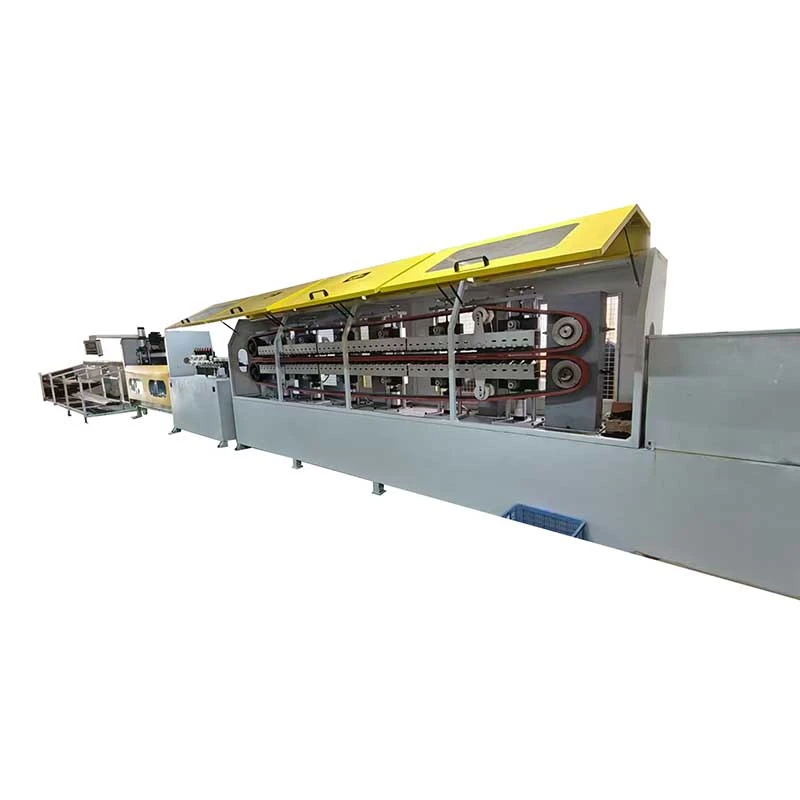
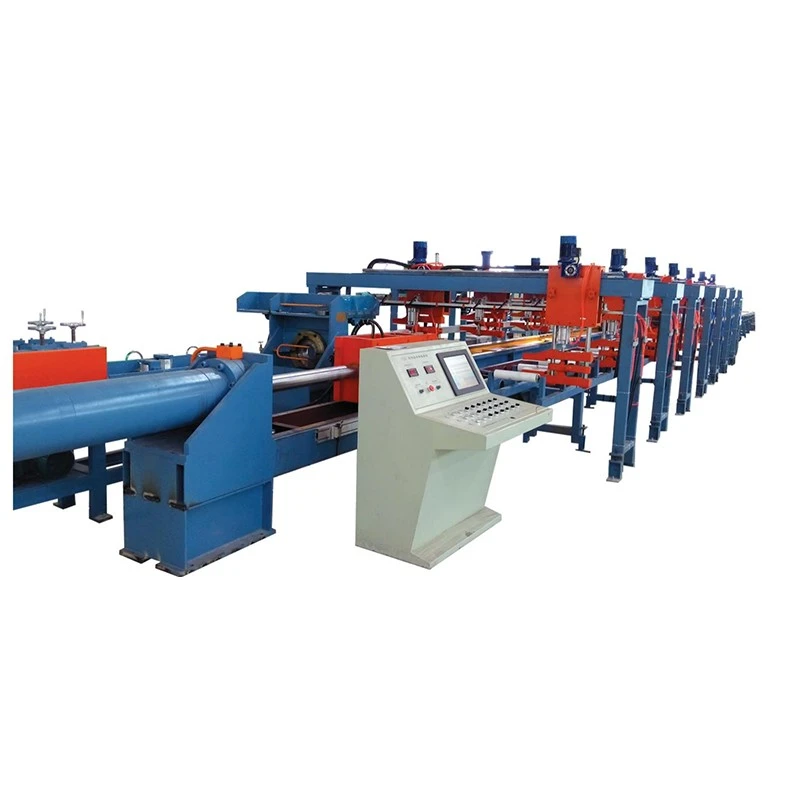
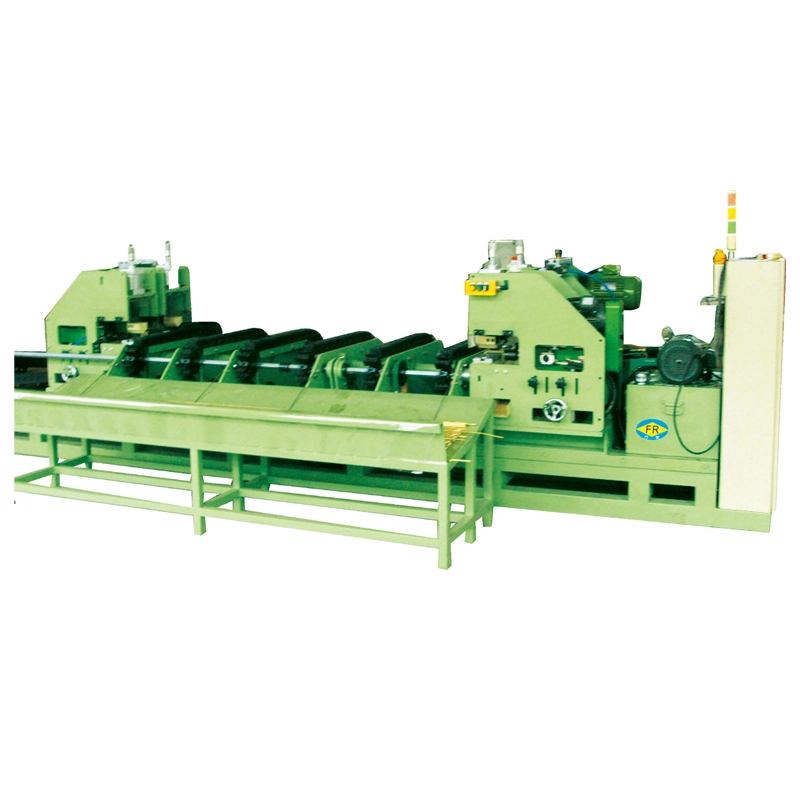
การดึงท่อหรือลวดที่มีความยาวมากต้องใช้วัสดุในการคงสภาพต่อเนื่องตลอดกระบวนการดึงและม้วน แตกต่างจากม้านั่งลากทั่วไปสำหรับแท่งที่มีความยาวคงที่ เครื่องวาดคอยล์จะต้องควบคุมการดึง การนำทาง ความตึง และการยกขึ้นในเวลาเดียวกัน ฟางรองเครื่องวาดคอยล์มีให้เลือกทั้งแบบแนวตั้งและแบบกลับหัว โดยมีเส้นผ่านศูนย์กลางกว้านจากφ250มม. ถึง φ2200มมและวาดความเร็วจาก80–400ม./นาทีขึ้นอยู่กับรุ่นและวัสดุ
การควบคุมแรงดึงที่ความเร็วการวาดสูง
ที่ความเร็วของสายที่สูงขึ้น ความตึงที่ไม่เสถียรอาจส่งผลให้ขดลวดหลวม เหลื่อม ระยะพิทช์ของขดลวดไม่เท่ากัน หรือการป้อนวัสดุที่ไม่สม่ำเสมอ การเพิ่มความเร็วของมอเตอร์เพียงอย่างเดียวไม่สามารถแก้ปัญหาเหล่านี้ได้ FangRong ใช้แขนนักเต้นและการควบคุมระดับเสียงที่ตั้งโปรแกรมได้เพื่อประสานความตึงของวัสดุกับความเร็วของขดลวด ช่วยให้ระบบรับขึ้นตามการเปลี่ยนแปลงในเส้นลาก
นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับผลิตภัณฑ์ทองแดงและอะลูมิเนียมอ่อน ความตึงของขดลวดที่มากเกินไปอาจทำให้วัสดุเสียรูป และทำให้ขดลวดที่เสร็จแล้วคลายออกได้ยากในระหว่างขั้นตอนการผลิตถัดไป
การวาดและการม้วนจะต้องตรงกันสำหรับการผลิตคอยล์อย่างต่อเนื่อง ระบบ Take-up จะต้องเป็นไปตามความเร็วการดึงจริงและสภาพของวัสดุ การใช้ระบบขดลวดเร็วเกินไปหรือใช้แรงตึงมากเกินไปอาจส่งผลต่อขดลวดที่เสร็จแล้วได้
เครื่องวาดคอยล์แบบกลับหัวและแนวตั้ง
FangRong จัดหาการกำหนดค่าการวาดคอยล์ทั้งแบบกลับด้านและแนวตั้ง แบบกลับหัวจากFR-D250 ถึง FR-D2200สามารถรองรับเส้นผ่านศูนย์กลางท่อได้ถึง 25 มม. มอเตอร์หยิบจับอยู่ที่ 5.5–7.5kW โดยมีตัวลดขนาดซีรีส์ WPO การอัดวัสดุแบบนิวแมติก และยูนิตยืดผมตรงล่วงหน้าแบบลูกกลิ้งแบบขวาง 5–10 กลุ่ม ทั้งนี้ขึ้นอยู่กับรุ่น
เครื่องจักรเหล่านี้ใช้สำหรับการประมวลผลท่ออย่างต่อเนื่อง โดยต้องมีการนำทางและควบคุมวัสดุก่อนเข้าสู่ส่วนการม้วน อุปกรณ์ยืดผมก่อนช่วยเตรียมวัสดุสำหรับการม้วนที่สม่ำเสมอยิ่งขึ้น
โมเดลแนวตั้ง ได้แก่FR-250 ถึง FR-1800ช่วงใช้เฟืองตัวหนอน WPO หรือตัวลดเกียร์แบบแข็งและสามารถเข้าถึงความเร็วในการดึงได้สูงสุด200ม./นาที. เค้าโครงขึ้นอยู่กับวัสดุที่เข้ามา เส้นผ่านศูนย์กลางของท่อหรือเส้นลวด ขนาดคอยล์ที่ต้องการ พื้นที่ติดตั้งที่มีอยู่ และข้อกำหนดในการจัดการปลายน้ำ
ประเภทคว่ำFR-D250–FR-D2200
เส้นผ่านศูนย์กลางท่อสูงสุด 25 มม
มอเตอร์รับกำลัง 5.5–7.5kW
ประเภทแนวตั้งFR-250–FR-1800
ความเร็วในการวาดสูงสุด 200 ม./นาที
WPO หรือทดเกียร์แบบแข็ง
การยืดผมก่อนหน่วยลูกกลิ้งข้าม 5-10 กลุ่ม
มีในรุ่นที่เลือก
สำหรับการควบคุมการป้อนคอยล์
เส้นผ่านศูนย์กลางกว้านและการเลือกเครื่องจักร
กว้านเป็นส่วนสำคัญของเครื่องวาดคอยล์เนื่องจากเส้นผ่านศูนย์กลางของมันส่งผลต่อการโค้งงอของวัสดุขณะผ่านระบบการวาดและการม้วน การกำหนดค่า FangRong มีตั้งแต่φ250มม. ถึง φ2200มมโดยมีกำลังมอเตอร์ประมาณ5.5/7.5kW ถึง 90/110kW.
เส้นผ่านศูนย์กลางกว้านφ250–2200มม
ความเร็วในการวาด80–400ม./นาที
กำลังมอเตอร์ประมาณ 5.5/7.5–90/110กิโลวัตต์
กว้านที่ใหญ่กว่าไม่ใช่ตัวเลือกที่ถูกต้องเสมอไป สำหรับวัสดุที่บางหรือแข็งกว่า รัศมีการโค้งงอ สภาพพื้นผิว และขนาดคอยล์สำเร็จรูปที่ต้องการอาจมีความสำคัญมากกว่าความเร็วของเส้นสูงสุด การคัดเลือกควรคำนึงถึงเกรดวัสดุ เส้นผ่านศูนย์กลางเริ่มต้น การลดต่อการผ่าน เส้นผ่านศูนย์กลางคอยล์สำเร็จรูป และความเร็วในการดึงที่ต้องการ.
| รายการที่เลือก |
สิ่งที่ส่งผลกระทบ |
ทำไมมันถึงสำคัญ |
| เกรดวัสดุ |
พฤติกรรมการดึงโหลดและการดัดงอ |
ทองแดงและอลูมิเนียมอ่อนจำเป็นต้องมีการควบคุมแรงตึงอย่างระมัดระวัง |
| เส้นผ่านศูนย์กลางเริ่มต้น |
กำลังดึงและความจุของเครื่องจักร |
กำหนดช่วงการทำงานที่ต้องการของเครื่อง |
| ลดต่อครั้ง |
การวาดโหลดและวงจรการผลิต |
ส่งผลต่อข้อกำหนดของมอเตอร์และระบบการวาด |
| เส้นผ่านศูนย์กลางคอยล์สำเร็จรูป |
การจัดเรียงขดลวดและการเลือกกว้าน |
จำเป็นต้องจับคู่การจัดการและการจัดเก็บดาวน์สตรีม |
| ความเร็วของสายที่ต้องการ |
ความเร็วในการวาดและการรับ |
ความเร็วที่สูงขึ้นจำเป็นต้องมีการควบคุมความตึงและการหมุนที่มั่นคงมากขึ้น |
การใช้งานสำหรับท่อและลวดต่อเนื่อง
การเขียนแบบคอยล์เหมาะสำหรับผลิตภัณฑ์ที่จัดหาและใช้งานในความยาวต่อเนื่องมากกว่าการตัดเป็นชิ้นเดียว การใช้งานทั่วไปได้แก่ขดลวดท่อทองแดงสำหรับเครื่องปรับอากาศ ลวดอลูมิเนียมสำหรับการผลิตสายเคเบิล และลวดเหล็กสำหรับการผลิตสปริง.
เครื่องนี้ยังเหมาะสำหรับกรณีที่วัสดุที่ดึงออกมาต้องเข้าสู่กระบวนการม้วนหรือจัดเก็บโดยตรง เมื่อขดลวดสำเร็จรูปต้องการเส้นผ่านศูนย์กลาง ทิศทางการม้วน หรือรูปแบบบรรจุภัณฑ์ที่แตกต่างกันเครื่องกรอกลับสามารถติดตั้งได้หลังจากเครื่องวาดรูป
สำหรับผลิตภัณฑ์ต่อเนื่อง ควรพิจารณาการจัดการปลายน้ำในระหว่างการเลือกเครื่องจักรเครื่องถอนแบบไม่จำเป็นต้องจัดการกับทุกข้อกำหนดของการม้วนหรือบรรจุภัณฑ์ด้วยตัวมันเอง สามารถใช้หน่วยการกรอกลับแยกต่างหากได้เมื่อข้อกำหนดคอยล์ขั้นสุดท้ายแตกต่างจากรูปแบบการป้อนมาตรฐานของเครื่องเขียนแบบ
การยืดผมก่อนและการม้วนขดลวด
สภาพของวัสดุก่อนการม้วนมีผลโดยตรงต่อขดลวดสำเร็จรูป จำเป็นต้องปรับการยืดผมก่อน การกดวัสดุ ระยะห่างของการม้วน และความตึงทั้งหมดตามผลิตภัณฑ์ FangRong กำหนดค่าฟังก์ชันเหล่านี้ตามประเภทเครื่องจักรและการใช้งาน เพื่อให้วัสดุมีความเสถียรเมื่อเข้าสู่ส่วนการหยิบขึ้น
สำหรับการใช้งานกับท่อ หน่วยยืดตรงล่วงหน้าแบบลูกกลิ้งขวางจะช่วยควบคุมวัสดุก่อนที่จะถึงส่วนการม้วน การกดด้วยลมใช้กับการกำหนดค่าที่เลือกเพื่อให้วัสดุทำงานอย่างเหมาะสมระหว่างการทำงานต่อเนื่อง
สำหรับการผลิตต่อเนื่อง ควรเลือกเครื่องจักรตามภาระการดึงจริง ความตึงของวัสดุ และรูปทรงของคอยล์ที่ต้องการ ความเร็วสูงสุดในการวาดเป็นเพียงส่วนหนึ่งของข้อกำหนดเท่านั้น จำเป็นต้องพิจารณาคุณสมบัติของวัสดุ การลด ขนาดเส้นผ่านศูนย์กลางกว้าน และข้อกำหนดของกระบวนการถัดไปด้วย


 Whatsapp