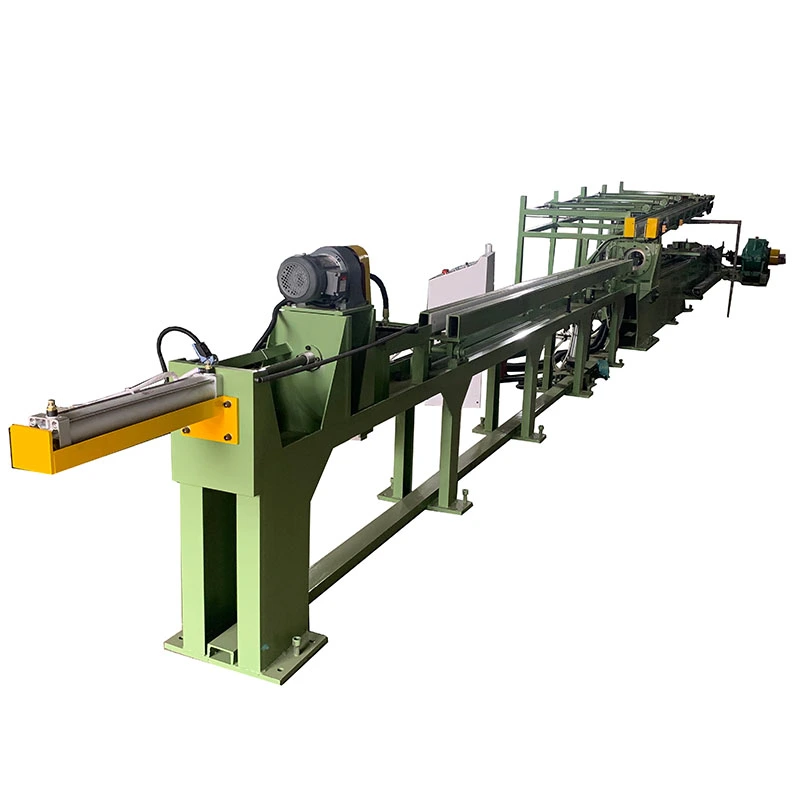
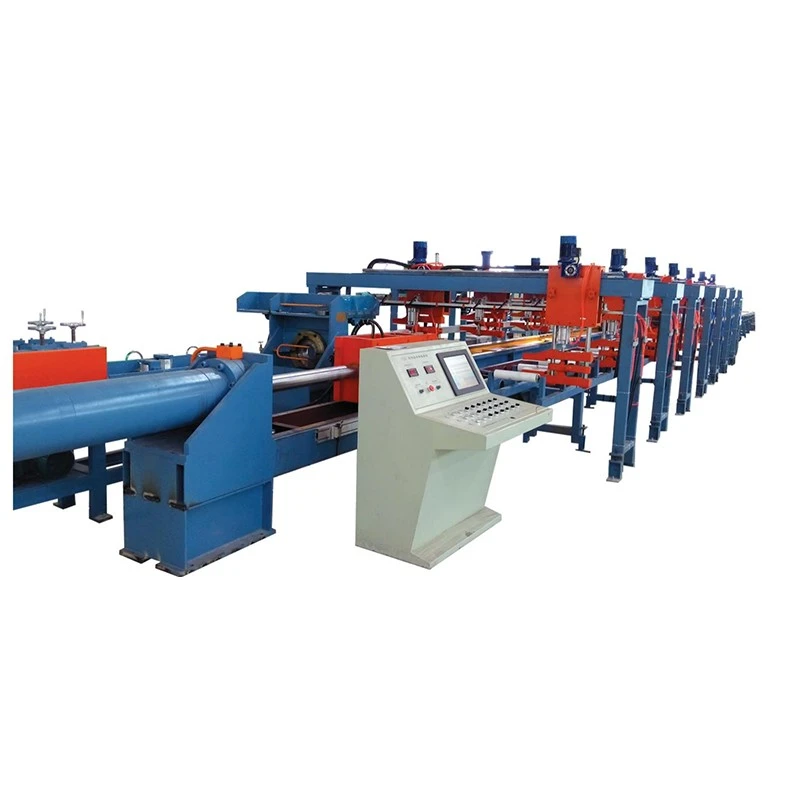
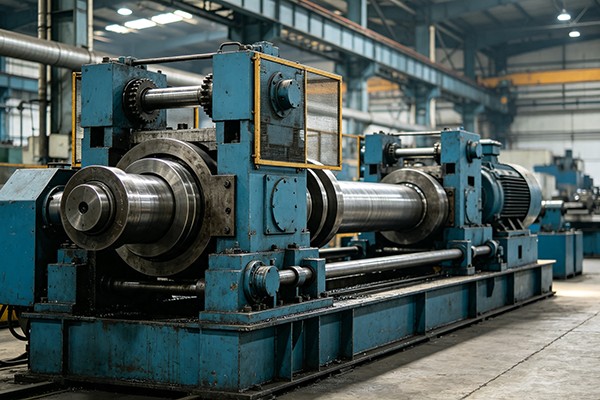
การกลิ้งและการวาดทำหน้าที่ต่างกันในกระบวนการขึ้นรูปเดียวกัน หัวกลิ้งจะลดขนาดและปรับรูปร่างส่วนนั้นก่อน ในขณะที่แม่พิมพ์ดึงจะนำวัสดุไปสู่มิติสุดท้าย ฟางรองเครื่องวาดแบบโรลลิ่งสรวมการดำเนินงานทั้งสองนี้สำหรับผลิตภัณฑ์เหล็กที่ต้องควบคุมการเสียรูปก่อนที่จะผ่านการวาดครั้งสุดท้าย โดยเฉพาะ S55C, 20CrMo และเหล็กที่คล้ายกันซึ่งมีความต้านทานแรงดึงสูงถึง 900MPa
ทำไมต้องม้วนก่อนวาด?
แม่พิมพ์ฉีดแบบธรรมดาจะลดส่วนส่วนใหญ่ในโซนการเปลี่ยนรูปเพียงจุดเดียว ด้วยระบบสี่ลูกกลิ้ง การลดเส้นผ่านศูนย์กลางบางส่วนจะดำเนินการโดยหัวกลิ้งก่อนที่วัสดุจะถึงแม่พิมพ์ โดยทั่วไปการลดการหมุนคือ5–15%ซึ่งเปลี่ยนส่วนไปเรื่อย ๆ แทนที่จะอาศัยการวาดรูปสุดท้ายทั้งหมด
การจัดเตรียมนี้สามารถช่วยควบคุมการเสียรูปของเหล็กที่แข็งกว่าได้ และช่วยให้ผู้ปฏิบัติงานมีตัวแปรกระบวนการอีกแบบหนึ่งเมื่อทำงานกับผลิตภัณฑ์ที่วาดยากโดยตรง กระบวนการแบบผสมผสานยังสามารถปรับปรุงความสม่ำเสมอของส่วนที่เสร็จแล้วและมีส่วนทำให้ระดับความตรงของ≤1มม./มภายใต้สภาวะการผลิตที่เหมาะสม
หัวลูกกลิ้งกำหนดว่าแม่พิมพ์จะต้องทำให้เสร็จอย่างไร
หัวสี่ลูกกลิ้งไม่ได้เป็นเพียงหน่วยลดขนาดเพิ่มเติมเท่านั้น รูปทรงลูกกลิ้ง วัสดุ และผิวสำเร็จต้องสอดคล้องกับชิ้นงาน หากพื้นผิวลูกกลิ้งไม่เหมาะสมกับเกรดเหล็กหรือสภาพการหล่อลื่น เครื่องหมายลูกกลิ้งสามารถถ่ายโอนไปยังผลิตภัณฑ์ก่อนที่จะถึงแม่พิมพ์ดึง
FangRong จึงกำหนดค่าวัสดุลูกกลิ้งและการตกแต่งพื้นผิวตามวัสดุที่ผ่านกระบวนการ สิ่งนี้มีความเกี่ยวข้องเป็นพิเศษกับรางนำทาง ตัวเลื่อน และโปรไฟล์การเคลื่อนที่เชิงเส้น ซึ่งสภาพพื้นผิวเป็นส่วนหนึ่งของข้อกำหนดด้านการใช้งาน ไม่ใช่เพียงปัญหาด้านรูปลักษณ์เท่านั้น
FR-30, FR-45 และ FR-65 ครอบคลุมโหลดการวาดที่แตกต่างกัน
| แบบอย่าง |
แรงดึงดูด |
การกำหนดค่าทั่วไป |
| FR-30 |
300kN / 30T |
สำหรับโหลดการดึงที่ต่ำกว่าภายในซีรีส์ |
| FR-45 |
450kN / 45T |
ความจุระดับกลาง |
| FR-65 |
650–750kN / 65–75T |
การกำหนดค่าสำหรับงานหนักแบบโซ่คู่ |
ที่FR-65ใช้ระบบขับเคลื่อนแบบโซ่คู่ที่มีโซ่แบบแผ่นตรงสำหรับงานหนักระยะพิทช์ 200 มม. ตัวลดขนาด ZFY560 ที่มีอัตราส่วน 112 และมอเตอร์กระแสตรง Z4-280-41 ที่มีพิกัดอยู่ที่ 166kW ระบบขับเคลื่อนใช้คอนโทรลเลอร์ Siemens 6RA80 ในขณะที่ Inovance PLC/HMI ให้การควบคุมเครื่องจักร
ส่วนยาวต้องมีน้ำหนักมากกว่าน้ำหนักสูง
FR-65 มีความเร็วการวาดพิกัดประมาณ 13 ม./นาที โดยมีช่วงความเร็วตัวแปร 0–37 ม./นาที ความยาวการวาดที่มีประสิทธิภาพ 12 ม. และความยาวเตียงสูงสุด 16 ม. ขนาดฐานเครื่องโดยประมาณคือ 31 × 4.1 ม.
สำหรับรางนำที่ยาวและโปรไฟล์โครงสร้าง ระยะชักและโครงร่างเครื่องจักรที่มีอยู่มีความสำคัญพอๆ กับแรงดึงปกติ ชิ้นงานจะต้องได้รับการรองรับและจัดตำแหน่งอย่างเหมาะสมตลอดลำดับการรีดและการวาด มิฉะนั้น ความสามารถในการดึงเพิ่มเติมจะไม่ชดเชยการนำวัสดุที่ไม่ดี
โดยที่ Rolling Drawing เหมาะสมกับกระบวนการผลิต
เครื่องจักรนี้มีไว้สำหรับการใช้งานที่การผสมผสานระหว่างการควบคุมการกลิ้งและการดึงขั้นสุดท้ายเข้าด้วยกัน ให้ข้อได้เปรียบเชิงปฏิบัติมากกว่าการวาดเพียงอย่างเดียว สินค้าทั่วไป ได้แก่รางนำ ตัวเลื่อน ส่วนประกอบการเคลื่อนที่เชิงเส้นที่มีความแม่นยำ และโปรไฟล์โครงสร้างทำจากเหล็กที่มีความแข็งแรงสูงปานกลางและสูง
กระบวนการนี้มีประโยชน์มากที่สุดเมื่อผลิตภัณฑ์ต้องการทั้งความแม่นยำของส่วนและการควบคุมการเสียรูปทางกล สำหรับผลิตภัณฑ์ที่ลดขนาดลงอย่างง่าย การเพิ่มขั้นตอนการกลิ้งอาจให้ประโยชน์เพียงเล็กน้อย สำหรับเหล็กหรือโปรไฟล์ที่แข็งกว่าซึ่งต้องมีการควบคุมรูปร่างมากขึ้น ขั้นตอนการเสียรูปเพิ่มเติมจะทำให้กระบวนการดึงง่ายต่อการจัดการ


 Whatsapp