Whatsapp
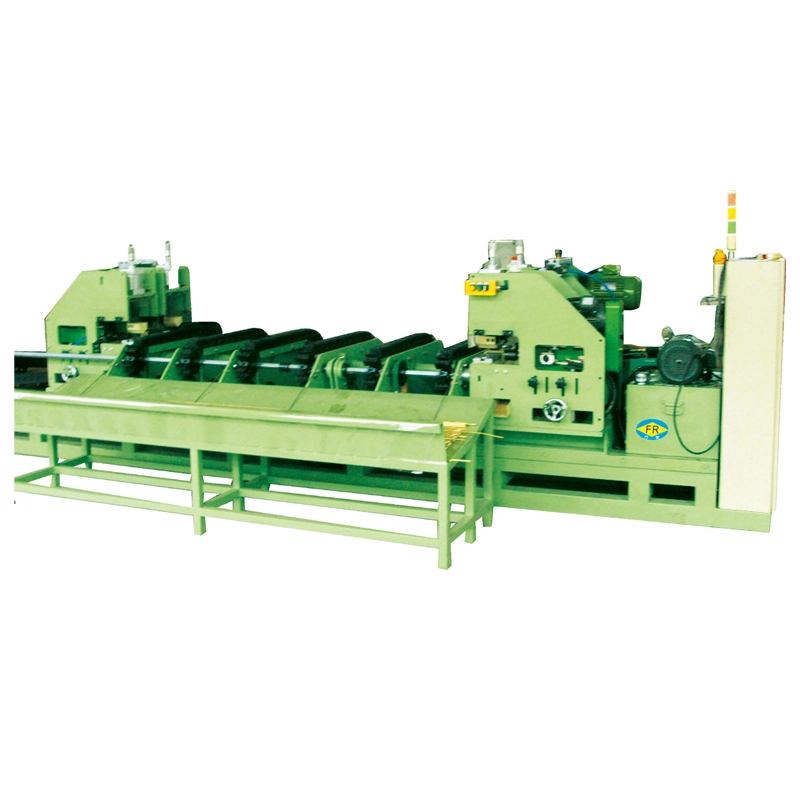
เรานำเสนออุปกรณ์แปรรูปโลหะที่มีความแม่นยำสูงหลากหลายประเภท รวมถึงการยืดผม การดึงเย็น การชี้ การลบมุม การตัด เครื่องรีดเกลียว และแม่พิมพ์ดึง ซึ่งปรับแต่งสำหรับวัสดุท่อ แท่ง และลวดในอุตสาหกรรมที่หลากหลาย
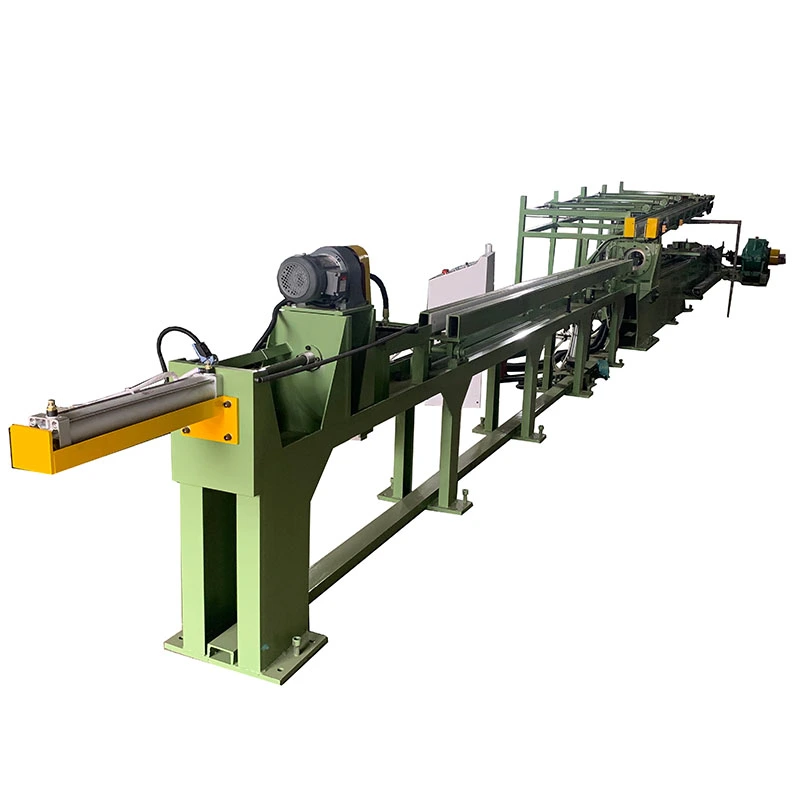
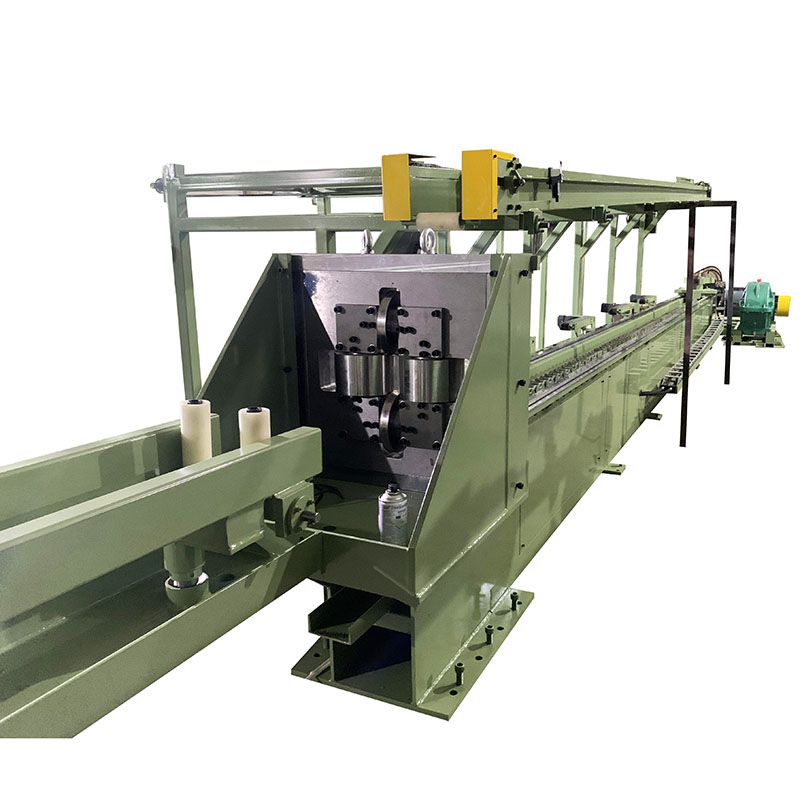
ที่เครื่องวาดรูปสี่ลูกกลิ้งกลิ้งถูกออกแบบมาสำหรับการวาดภาพแบบเย็นรางนำ สไลเดอร์ และส่วนเหล็กรูปทรงพิเศษ. ด้วยแรงดึงดูดของ300–750 กิโลนิวตันและเร่งความเร็วได้ถึง13 ม./นาทีโดยจะแปรรูป S55C, 20CrMo และเหล็กที่คล้ายกันซึ่งมีความต้านทานแรงดึงสูงถึง 900 MPa ที่ไดรฟ์แบบโซ่คู่, รถหนีบแบบใช้ลม, ตัวยึดแม่พิมพ์แบบปรับได้และโครง C แข็งช่วยให้มั่นใจได้ถึงการดึงและความตรงที่มั่นคง≤1 มม./ม. การควบคุมหน้าจอสัมผัส PLC รองรับการปรับความเร็วที่แม่นยำ เหมาะสำหรับเครื่องจักรก่อสร้าง อุปกรณ์อัตโนมัติ และส่วนเหล็กที่มีความแม่นยำ.
ที่เครื่องวาดรูปสี่ลูกกลิ้งกลิ้งคือม้านั่งดึงเย็นที่ขับเคลื่อนด้วยโซ่ ออกแบบมาเพื่อการขึ้นรูปที่แม่นยำของส่วนเหล็กรูปทรงพิเศษ รวมถึงรางนำ ตัวเลื่อน โปรไฟล์แบบอสมมาตร และส่วนอื่นๆ ที่ไม่กลม ชิ้นงานจะถูกชี้ไว้ล่วงหน้าที่ปลายนำและดึงผ่านแม่พิมพ์ดึงหรือแม่พิมพ์รีดที่มีความแม่นยำ ช่วยลดพื้นที่หน้าตัดในขณะที่ควบคุมโปรไฟล์ ขนาด และความตรงที่เสร็จแล้ว
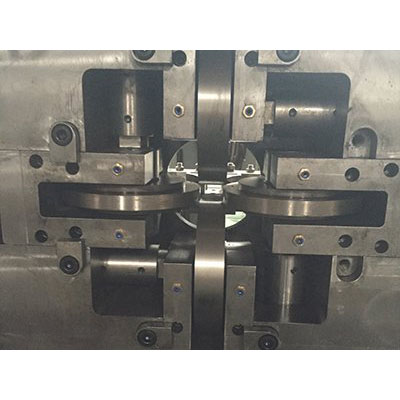
ต่างจากเครื่องถอนแบบแท่งทั่วไปที่ใช้กับผลิตภัณฑ์ทรงกลมเป็นหลัก เครื่องนี้ได้รับการกำหนดค่าสำหรับโปรไฟล์ที่การจัดตำแหน่งแม่พิมพ์ ความเสถียรในการดึง และความตรงขั้นสุดท้ายเป็นสิ่งสำคัญ ตัวจับยึดแม่พิมพ์ทรงกลมช่วยให้สามารถปรับมุมแม่พิมพ์ได้ในระหว่างการตั้งค่า ซึ่งเป็นวิธีการเพิ่มเติมในการแก้ไขความตรงของส่วนที่ดึงออกมา
ช่วงมาตรฐานประกอบด้วยรุ่น FR-30, FR-45 และ FR-65 ที่มีแรงดึงพิกัด 300 kN, 450 kN และ 650 kN ตามลำดับ FR-65 ใช้ไดรฟ์แบบลูกโซ่คู่สำหรับการใช้งานที่มีโหลดสูงกว่า ในขณะที่ FR-30 และ FR-45 ใช้การกำหนดค่าแบบลูกโซ่เดี่ยว
เครื่องจักรผสมผสานแรงดึงที่ควบคุม ระบบนำทางแม่พิมพ์ที่แม่นยำ และการขนถ่ายวัสดุแบบอัตโนมัติในวงจรการวาดเส้นเดียว
1. การบรรทุกวัสดุ— แท่งเหล็กหรือส่วนที่มีรูปร่างพิเศษ เช่น S55C และ 20CrMo จะถูกโหลดลงบนโต๊ะซ้อน ซึ่งโดยปกติจะใช้เครนเหนือศีรษะ จากนั้นชิ้นงานจะถูกถ่ายโอนไปยังโต๊ะลูกกลิ้งป้อนและวางตำแหน่งสำหรับการวาด
2. การเตรียมชิ้นงานและการป้อนแม่พิมพ์— ปลายด้านบนของชิ้นงานถูกชี้ไว้ล่วงหน้าเพื่อให้สามารถผ่านช่องเปิดของแม่พิมพ์ได้ แม่พิมพ์ถูกติดตั้งไว้ในปลอกแม่พิมพ์ทรงกลม รูเจาะเรียวซึ่งโดยทั่วไปจะอยู่ที่ประมาณ 6° ช่วยให้สามารถปรับตัวยึดดายเพื่อควบคุมทิศทางการวาดได้
3. การวาดภาพ— แคร่จะจับปลายแหลมโดยใช้กลไกการจับยึดแบบนิวแมติกแบบลิ่ม ตัวขับเคลื่อนหลักประกอบด้วยมอเตอร์กระแสตรง กระปุกเกียร์ และระบบโซ่สำหรับงานหนัก จะดึงแคร่ไปตามรางนำทางที่กลึงอย่างแม่นยำ
4. ควบคุมการขนถ่าย— หลังจากที่วาดเส้นเสร็จแล้ว ขากรรไกรของแคร่จะปล่อยชิ้นงาน ส่วนที่เสร็จแล้วจะถูกถ่ายโอนไปยังอุปกรณ์รับที่ติดตั้งลูกกลิ้งไนลอนเพื่อลดความเสียหายจากการสัมผัส กลไกการถ่ายโอนด้านข้างจะเคลื่อนผลิตภัณฑ์ออกจากเส้นวาด
5. การส่งคืนรถ— แท่นดึงกลับคืนสู่ตำแหน่งเริ่มต้น เพื่อให้ชิ้นงานถัดไปเข้าสู่วงจรการผลิต
ขนาดที่หลวมหลังการประมวลผลที่ร้อน— ส่วนที่รีดร้อนและอัดขึ้นรูปอาจมีการเปลี่ยนแปลงมิติซึ่งทำให้ไม่เหมาะสมสำหรับการประกอบที่มีความแม่นยำ การวาดแบบเย็นจะช่วยลดพื้นที่หน้าตัดผ่านการเปิดแม่พิมพ์แบบควบคุม และช่วยให้ได้ขนาดที่เสร็จสมบูรณ์สม่ำเสมอยิ่งขึ้น
การเปลี่ยนแปลงความตรง— รางนำที่ยาวและโปรไฟล์แบบอสมมาตรไวต่อการโค้งงอในระหว่างการผลิตและการจัดการครั้งก่อน ตัวจับยึดแม่พิมพ์ทรงกลมแบบปรับได้ช่วยให้ผู้ปฏิบัติงานสามารถชดเชยการเบี่ยงเบนทิศทางการวาดระหว่างการตั้งค่าได้
สภาพพื้นผิวหลังการขึ้นรูปร้อน— การวาดสามารถปรับปรุงสภาพพื้นผิวของชิ้นงานที่เตรียมอย่างเหมาะสมโดยการนำวัสดุไปสัมผัสกับแม่พิมพ์โดยควบคุม อย่างไรก็ตาม การวาดภาพด้วยความเย็นไม่สามารถลบข้อบกพร่องของพื้นผิวทั้งหมดได้โดยอัตโนมัติ ดังนั้น ควรแก้ไขขนาด หลุม ตะเข็บ หรือรอยแตกร้าวอย่างรุนแรงก่อนวาดภาพ
รับแรงดึงสูงบนโปรไฟล์ที่ยาว— ส่วนเหล็กรูปทรงพิเศษอาจต้องใช้แรงดึงสูง โดยเฉพาะอย่างยิ่งเมื่อทำงานกับโลหะผสมที่มีความแข็งแรงสูงกว่าหรือลดลงมากขึ้น ซีรี่ส์ FR ให้ความสามารถในการรับแรงที่แตกต่างกัน โดย FR-65 ใช้ไดรฟ์แบบโซ่คู่สำหรับการใช้งานหนัก
การจัดการความเสียหายหลังการวาด— ส่วนที่มีความแม่นยำขนาดยาวสามารถเกิดรอยขีดข่วนหรือบุบได้ในระหว่างการขนถ่ายหากตกบนพื้นผิวโลหะโดยตรง ใช้ลูกกลิ้งไนลอนและระบบขนถ่ายด้านข้างเพื่อลดแรงกระแทกและการสัมผัสพื้นผิวระหว่างการขนย้ายผลิตภัณฑ์
FR-30, FR-45 และ FR-65 ครอบคลุมข้อกำหนดด้านแรงดึงที่แตกต่างกัน การเลือกแบบจำลองควรขึ้นอยู่กับความแข็งแรงของวัสดุ หน้าตัดตอนเริ่มต้นและตอนสุดท้าย การลดรอบการผ่าน และผลผลิตที่ต้องการมากกว่าน้ำหนักเพียงอย่างเดียว
FR-65 ใช้สายโซ่สำหรับงานหนักสองเส้นเพื่อกระจายน้ำหนักการดึงให้เท่ากันทั่วทั้งแคร่ โซ่หลักใช้โครงสร้างแผ่นตรงระยะพิทช์ 200 มม. การกำหนดค่านี้มีไว้สำหรับการใช้งานที่มีแรงดึงสูงและการส่งภาระที่เสถียรเป็นสิ่งสำคัญ
ตัวจับยึดแม่พิมพ์ใช้การจัดเรียงปลอกทรงกลมที่ช่วยให้สามารถปรับมุมของแม่พิมพ์ได้ ช่วยให้ผู้ปฏิบัติงานสามารถปรับทิศทางการวาดและความตรงขั้นสุดท้ายได้อย่างละเอียด โดยไม่ต้องถอดแม่พิมพ์และติดตั้งใหม่ซ้ำๆ
แคร่ใช้กลไกการจับยึดแบบนิวแมติกแบบลิ่มเพื่อจับยึดปลายแหลมของชิ้นงาน หลังจากจังหวะการวาด ปากจะปล่อยโดยอัตโนมัติเพื่อการขนถ่ายและเคลื่อนตัวกลับ
เฟรมประเภท C เชื่อมจากเหล็กโครงสร้างและคลายความเค้นก่อนการตัดเฉือน พื้นผิวตัวนำ หน้ายึด และระนาบฐานที่เกี่ยวข้องได้รับการตัดเฉือนเพื่อสร้างการจัดตำแหน่งที่จำเป็นสำหรับการเคลื่อนที่ของแคร่และการวางตำแหน่งแม่พิมพ์
รถลากแบบขับเคลื่อนด้วยมอเตอร์กระแสตรงและกระปุกเกียร์สำหรับงานหนัก ใช้ไดรฟ์ Parker หรือ Siemens DC ขึ้นอยู่กับรุ่น การควบคุมความเร็วตัวแปรช่วยให้สามารถปรับความเร็วการวาดได้ตามความต้องการของชิ้นงานและกระบวนการ
หลังจากวาดชิ้นงานแล้ว ชิ้นงานจะถูกถ่ายโอนไปยังอุปกรณ์รับที่มีลูกกลิ้งไนลอน กลไกการเคลื่อนย้ายด้านข้างแบบโซ่จะย้ายส่วนที่เสร็จแล้วออกจากเครื่องจักร ช่วยลดการจัดการแบบแมนนวลระหว่างรอบการวาด
ฐานเครื่องจักรประกอบด้วยแผ่นเชื่อมแบบปิดผนึกซึ่งสามารถรวบรวมสารหล่อลื่นสำหรับการวาดและป้องกันไม่ให้แพร่กระจายไปยังพื้นโรงงานโดยตรง การจัดเรียงยังทำให้การทำความสะอาดรอบๆ เส้นวาดง่ายขึ้นอีกด้วย
ระบบไฟฟ้าใช้การควบคุมบน PLC พร้อมหน้าจอสัมผัส HMI สำหรับการทำงานของเครื่องจักร การตั้งค่าพารามิเตอร์ การตรวจสอบ และสัญญาณที่เกี่ยวข้องกับความปลอดภัย โหมดการทำงานแบบแมนนวลและแบบอัตโนมัติสามารถกำหนดค่าได้ตามกระบวนการผลิต
ตัวจับยึดแม่พิมพ์สามารถรองรับแม่พิมพ์ทังสเตนคาร์ไบด์และแม่พิมพ์รีดได้ ช่วยให้การกำหนดค่าเครื่องมือสอดคล้องกับวัสดุชิ้นงาน รูปทรงของโปรไฟล์ และข้อกำหนดในการลดขนาด
เลือกเครื่องถอนแบบตามแรงดึงจริง ไม่ใช่แค่ขนาดหน้าตัดที่ระบุ แรงที่ต้องการจะได้รับผลกระทบจากเกรดวัสดุ ความต้านทานแรงดึง ขนาดเริ่มต้นและสิ้นสุด การลดต่อการผ่าน แรงเสียดทาน การหล่อลื่น และรูปทรงของแม่พิมพ์
สำหรับการผลิตต่อเนื่อง โดยทั่วไปควรหลีกเลี่ยงการทำงานอย่างต่อเนื่องโดยใช้แรงสูงสุดสัมบูรณ์ ปริมาณการทำงานที่อนุญาตจริงควรได้รับการยืนยันผ่านการคำนวณแรงและการประเมินทางวิศวกรรมของผู้ผลิตเครื่องจักร
| พารามิเตอร์ | FR-65 | FR-30 | FR-45 |
| การกำหนดค่า | โซ่คู่, สายเดี่ยว | โซ่เดี่ยว, สายเดี่ยว | โซ่เดี่ยว, สายเดี่ยว |
| แรงดึงดูดที่ได้รับการจัดอันดับ | 650 กิโลนิวตัน (65 ตัน) | 300 กิโลนิวตัน (30 ตัน) | 450 กิโลนิวตัน (45 ตัน) |
| แรงดึงสูงสุด | 750 กิโลนิวตัน ที่ 0–13 ม./นาที | 350 กิโลนิวตัน ที่ 0–13 ม./นาที | 550 กิโลนิวตัน ที่ 0–12 ม./นาที |
| จัดอันดับความเร็วในการวาด | ประมาณ 13 ม./นาที | ประมาณ 13 ม./นาที | ประมาณ 12 ม./นาที |
| ช่วงความเร็ว | 0–37 ม./นาที | 0–19 ม./นาที | 0–18 ม./นาที |
| ความยาวการวาดที่มีประสิทธิภาพ | 12 ม | 12 ม | 12 ม |
| ความยาวเตียง | ≤16 ม | รวม 25 ม | รวม 25 ม |
| มอเตอร์หลัก | Z4-280-41, 166 กิโลวัตต์, 675/1900 รอบต่อนาที, กระแสตรง | 75 กิโลวัตต์ 1000/2000 รอบต่อนาที กระแสตรง | 110 กิโลวัตต์ 1000/2000 รอบต่อนาที กระแสตรง |
| กระปุกเกียร์หลัก | ZFY560, อัตราส่วน 112, อินพุต 185 kW | ZFY400-112 | ZFY500-160 |
| โซ่หลัก | ระยะพิทช์ 200 มม. โซ่แบบแผ่นตรงสำหรับงานหนัก | ระยะพิทช์ 180 มม. โซ่ตรง 2 × 2 | ระยะพิทช์ 240 มม. โซ่ตรง 2 × 2 |
| ดีซีไดรฟ์ | ซีเมนส์ 6RA80 | ปาร์คเกอร์ | ปาร์คเกอร์ |
| บมจ./HMI | นวัตกรรม | นวัตกรรม | นวัตกรรม |
| ประมาณ รอยเท้า | 31 ม. × 4.1 ม | 25 ม. × 1.8 ม | 25 ม. × 2.1 ม |
วัสดุ:ระบุเกรดเหล็ก สภาพการอบชุบ ความต้านทานแรงดึง และความแข็งแรงครากที่แน่นอน หากมี S55C, 20CrMo และโลหะผสมเหล็กอื่นๆ มีพฤติกรรมแตกต่างออกไปในระหว่างการเปลี่ยนรูปเย็น
ขนาดเริ่มต้นและสิ้นสุด:สำหรับส่วนที่มีรูปร่างพิเศษ ให้จัดเตรียมภาพวาดที่แสดงมิติที่สำคัญทั้งหมด แทนที่จะเป็นเพียงชื่อโปรไฟล์ที่ระบุ
ลดต่อรอบ:การลดจะต้องได้รับการประเมินร่วมกับความแข็งแรงของวัสดุและรูปทรงของแม่พิมพ์ การลดลงที่สูงกว่าโดยทั่วไปจะเพิ่มแรงดึงและอาจต้องผ่านหลายครั้งหรือผ่านการบำบัดด้วยความร้อนปานกลาง
ความตรงที่ต้องการ:ระบุข้อกำหนดด้านความตรงพร้อมกับวิธีการวัดและความยาวของผลิตภัณฑ์ ค่าความตรงที่อ้างสิทธิ์จะมีความหมายเมื่อมีการกำหนดวิธีการตรวจสอบและสภาพของผลิตภัณฑ์เท่านั้น
ความเร็วในการผลิต:ความเร็วการดึงที่เหมาะสมขึ้นอยู่กับวัสดุ ประเภทของแม่พิมพ์ การหล่อลื่น การลดขนาด และข้อกำหนดของพื้นผิว ความเร็วสูงสุดของเครื่องจักรไม่ควรถือเป็นความเร็วในการผลิตที่แนะนำโดยอัตโนมัติ
ประเภทแม่พิมพ์:ระบุว่ากระบวนการนี้ใช้แม่พิมพ์ทังสเตนคาร์ไบด์ แม่พิมพ์รีด หรือการจัดเตรียมเครื่องมืออื่นๆ ประเภทของแม่พิมพ์ส่งผลต่อทั้งแรงในการดึงและสภาพพื้นผิว
เครื่องนี้เหมาะสำหรับการเขียนรางนำเหล็ก ตัวเลื่อน และส่วนการเคลื่อนที่เชิงเส้นอื่นๆ ซึ่งความตรงและความสม่ำเสมอของมิติที่เสร็จแล้วเป็นสิ่งสำคัญ
สำหรับการผลิตรางนำ โปรไฟล์แม่พิมพ์จะต้องได้รับการออกแบบรอบๆ หน้าตัดจริง ขนาดที่สำคัญ เช่น ความกว้างของราง ความสูง รูปทรงร่อง รัศมีมุม และพื้นผิวอ้างอิง ควรรวมอยู่ในแบบแม่พิมพ์
สามารถกำหนดค่าเครื่องวาดแบบลูกกลิ้งสี่ลูกกลิ้งสำหรับส่วนเหล็กที่ไม่กลมได้ รวมถึงโปรไฟล์ที่ไม่สมมาตร ส่วน T โปรไฟล์ประเภทช่อง ส่วนมุม และรูปทรงเฉพาะของลูกค้าที่เหมาะกับการขึ้นรูปเย็น
โปรไฟล์ดึงเย็นสามารถใช้กับโครงสร้าง แชสซี ระบบกันสะเทือน และส่วนประกอบทางกลที่เลือกได้ โดยต้องมีการควบคุมขนาดและความตรง ความเหมาะสมของกระบวนการขึ้นอยู่กับเกรดเหล็กและการลดที่ต้องการ
การใช้งานได้แก่ โปรไฟล์พิเศษที่ใช้ในอุปกรณ์ก่อสร้าง ระบบนำทาง ส่วนประกอบโครงสร้าง และส่วนประกอบเครื่องจักรอื่นๆ ที่ส่วนที่ยาวต้องมีการควบคุมขนาดหลังจากการรีดร้อนหรือการอัดขึ้นรูป
เครื่องยังสามารถใช้สำหรับสต็อกแท่งที่มีความแม่นยำและโปรไฟล์อุตสาหกรรมที่ปรับแต่งได้ เมื่อคุณสมบัติหน้าตัดและวัสดุที่ต้องการอยู่ภายในช่วงแรงดึงของเครื่อง
รางนำ S55C:FR-65 สามารถกำหนดค่าสำหรับการวาดรางนำสำหรับงานหนัก โดยที่แรงในการดึงที่ต้องการนั้นต้องใช้ระบบขับเคลื่อนแบบโซ่คู่ ตัวยึดแม่พิมพ์ทรงกลมมีจุดปรับสำหรับควบคุมความตรงที่เสร็จแล้วระหว่างการตั้งค่า
โปรไฟล์ตัวเลื่อน 20CrMo:FR-45 สามารถพิจารณาได้สำหรับโปรไฟล์เหล็กโลหะผสมที่มีความแข็งแรงสูงกว่า เมื่อแรงดึงที่คำนวณได้ยังคงอยู่ภายในความสามารถของเครื่องจักร ผลลัพธ์การลดและพื้นผิวจริงควรได้รับการตรวจสอบตามเงื่อนไขวัสดุ การออกแบบแม่พิมพ์ และระบบหล่อลื่นของลูกค้า
FangRong เริ่มต้นธุรกิจอุปกรณ์การวาดแบบเย็นในปี 1998 ผ่านการร่วมทุนกับผู้เชี่ยวชาญด้านอุปกรณ์การวาดแบบไต้หวัน และเป็นเจ้าของทั้งหมดในปี 2013 บริษัทยังคงมุ่งเน้นที่การวาดแบบเย็น การยืดผม และอุปกรณ์ขึ้นรูปโลหะที่เกี่ยวข้องอย่างต่อเนื่อง
ตงกวน Fangrong อุปกรณ์โลหะวิทยา จำกัด และ Yangjiang Fangrong Machinery Co., Ltd. สนับสนุนการผลิตและประกอบอุปกรณ์ กำลังการผลิตรวมต่อปีมีมากกว่า 650 เครื่อง
อุปกรณ์ FangRong ได้รับการส่งออกไปยังกว่า 70 ประเทศ และลูกค้าใช้งานกับเหล็ก สแตนเลส ทองแดง ทองเหลือง อลูมิเนียม และโลหะผสมพิเศษ
สำหรับโครงการเขียนแบบที่สมบูรณ์ การเลือกเครื่องจักรเป็นเพียงส่วนหนึ่งของงานวิศวกรรมเท่านั้น FangRong สามารถรองรับการเลือกแม่พิมพ์ การวางแผนฐานราก การควบคุมดูแลการติดตั้ง การทดสอบการใช้งาน การฝึกอบรมผู้ปฏิบัติงาน การจัดหาชิ้นส่วนอะไหล่ และการแก้ไขปัญหาระยะไกล
ตงกวน Fangrong อุปกรณ์โลหะวิทยา จำกัด— ตั้งอยู่ในเมืองต้าหลาง เมืองตงกวน โรงงานแห่งนี้มุ่งเน้นไปที่เครื่องรีดเย็น อุปกรณ์ยืดผม เครื่องรีดเกลียว และอุปกรณ์ขึ้นรูปโลหะที่เกี่ยวข้อง
Yangjiang Fangrong เครื่องจักร Co., Ltd.— โรงงานแห่งที่สองตั้งอยู่ในเขตหยางตง เมืองหยางเจียง เพื่อขยายกำลังการผลิตและสนับสนุนโครงการอุปกรณ์ขนาดใหญ่
1. การตรวจสอบวัสดุ— มีการตรวจสอบแผ่นเหล็กโครงสร้างและส่วนต่างๆ ก่อนการผลิต
2. การตัดและการขึ้นรูป— ส่วนประกอบเฟรมและโครงสร้างถูกตัดและจัดเตรียมตามแบบทางวิศวกรรม
3. การเชื่อมเฟรม— โครงและฐานชนิด C ได้รับการเชื่อมและตรวจสอบก่อนการบรรเทาความเครียด
4. บรรเทาความเครียด— การบรรเทาความเค้นหลังการเชื่อมจะดำเนินการเพื่อลดความเค้นตกค้างในการเชื่อมก่อนการตัดเฉือนที่มีความแม่นยำ
5. การตัดเฉือนแบบรวม— พื้นผิวนำทาง หน้ายึด และระนาบฐานวิกฤตได้รับการประมวลผลเพื่อสร้างการจัดตำแหน่งที่ต้องการ
6. การประกอบเครื่องกล— มีการประกอบกระปุกเกียร์ ระบบโซ่ แคร่ ตัวยึดดาย และกลไกการรับ
7. บูรณาการไฟฟ้าและนิวแมติก— มีการเชื่อมต่อและทดสอบมอเตอร์, ไดรฟ์, PLC, HMI, เซ็นเซอร์ และส่วนประกอบเกี่ยวกับนิวแมติกส์
8. การเขียนโปรแกรม PLC— มีการกำหนดค่าตรรกะการควบคุม ลำดับการทำงาน ฟังก์ชันการตรวจสอบ และสัญญาณที่เกี่ยวข้องกับความปลอดภัย
9. การทดสอบเครื่องจักร— มีการตรวจสอบการเคลื่อนที่ของเครื่องจักร ระบบการวาด การทำงานของแคร่ การขนถ่าย การถ่ายโอน และการควบคุม
10. การตรวจสอบขั้นสุดท้าย— มีการตรวจสอบการจัดตำแหน่งทางกล ความปลอดภัยทางไฟฟ้า ฟังก์ชันการควบคุม และประสิทธิภาพของเครื่องจักรที่เกี่ยวข้องก่อนจัดส่ง
11. บรรจุภัณฑ์ส่งออก— เครื่องได้รับการปกป้องจากการกัดกร่อน การกระแทก และความเสียหายจากการขนส่งก่อนการบรรทุก
ก่อนจัดส่ง สามารถตรวจสอบเครื่องจักรผ่านการทำงานขณะไม่มีโหลดและการทดสอบการวาดภาพตามข้อกำหนดทางเทคนิคที่ตกลงกันไว้ ในกรณีที่ลูกค้าให้ตัวอย่างชิ้นงานจริง การทดสอบการผลิตสามารถใช้เพื่อตรวจสอบแรงดึง การเคลื่อนย้ายแคร่ ความเร็ว การติดตั้งแม่พิมพ์ การขนถ่าย และข้อกำหนดของผลิตภัณฑ์สำเร็จรูป
สำหรับการใช้งานที่มีข้อกำหนดด้านความตรงหรือมิติที่เข้มงวด ควรกำหนดเกณฑ์การยอมรับล่วงหน้า รวมถึงสภาพของวัสดุ ความยาวของผลิตภัณฑ์ ความคลาดเคลื่อน วิธีการวัด และปริมาณการทดสอบ
ISO 9001:2015— ระบบการจัดการคุณภาพครอบคลุมกิจกรรมการออกแบบ การผลิต การติดตั้ง และการบริการที่เกี่ยวข้อง ใบรับรองเลขที่ UQ231211R1.
เครื่องหมาย CE— อุปกรณ์ซีรีส์ FR มาตรฐานที่ใช้งานได้นั้นมาพร้อมกับเอกสาร CE สำหรับข้อกำหนดด้านความปลอดภัยของเครื่องจักรที่เกี่ยวข้อง
การตรวจสอบเอสจีเอ— สามารถจัดให้มีบริการตรวจสอบอิสระตามความต้องการของโครงการ
สิทธิบัตรระดับชาติ— FangRong ถือสิทธิบัตรการประดิษฐ์ 32 ฉบับ และสิทธิบัตรรุ่นอรรถประโยชน์มากกว่า 100 ฉบับ ครอบคลุมโครงสร้างอุปกรณ์และเทคโนโลยีที่เกี่ยวข้อง
เครื่องวาดแบบสี่ลูกกลิ้งเตรียมพร้อมสำหรับการขนส่งทางไกลพร้อมการปกป้องโครงสร้าง การป้องกันการกัดกร่อน และบรรจุภัณฑ์เฉพาะส่วนประกอบ สามารถจัดส่งชิ้นส่วนเครื่องจักรขนาดใหญ่ได้ตามการกำหนดค่าอุปกรณ์ขั้นสุดท้ายและข้อกำหนดด้านลอจิสติกส์ที่ไซต์งาน
ก่อนการจัดส่ง สามารถจัดเตรียมแบบร่างฐานราก โครงร่างสลักเกลียว เอกสารประกอบอุปกรณ์ ข้อมูลไฟฟ้า และเอกสารการติดตั้งอื่นๆ ตามขอบเขตของโครงการ
เครื่องนี้ส่วนใหญ่จะใช้สำหรับการตัดเฉือนเย็นส่วนเหล็กรูปทรงพิเศษ เช่น รางนำ แถบเลื่อน ราง และโปรไฟล์อื่นๆ ที่มีหน้าตัดที่ไม่เป็นทรงกลม ความเหมาะสมที่แท้จริงขึ้นอยู่กับรูปทรงโปรไฟล์ เกรดวัสดุ ขนาดที่เข้ามา การลดขนาดที่ต้องการ และแรงในการดึง ควรจัดเตรียมโปรไฟล์ตัวอย่างหรือแบบร่างส่วนโดยละเอียดสำหรับการเลือกเครื่องจักรและแม่พิมพ์
การเลือกรุ่นควรขึ้นอยู่กับแรงวาดที่คำนวณได้ มากกว่าขนาดโปรไฟล์เพียงอย่างเดียว FR-30, FR-45 และ FR-65 ให้แรงดึงพิกัดที่ 300 kN, 450 kN และ 650 kN ตามลำดับ โดยมีความสามารถในการรับแรงสูงสุดสูงกว่า ความแข็งแรงของวัสดุ การลดขนาดหน้าตัด แรงเสียดทานของแม่พิมพ์ ความเร็วในการวาด และข้อกำหนดในการผลิต ควรได้รับการพิจารณาเมื่อพิจารณารุ่นที่เหมาะสม
ตัวยึดแม่พิมพ์ทรงกลมช่วยให้ตำแหน่งแม่พิมพ์และมุมสามารถปรับได้ตามทิศทางการวาดจริง สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับโปรไฟล์ที่ไม่สมมาตร ซึ่งข้อผิดพลาดในการจัดตำแหน่งเล็กน้อยอาจทำให้เกิดการโหลดที่ไม่สม่ำเสมอ การเบี่ยงเบนมิติ หรือเครื่องหมายพื้นผิว การจัดตำแหน่งแม่พิมพ์ที่เหมาะสมยังช่วยรักษาสภาพการวาดที่มั่นคงตลอดระยะเวลาการผลิตที่ยาวนานขึ้น
การวาดสามารถปรับปรุงความสม่ำเสมอและความตรงของมิติได้ แต่ผลลัพธ์สุดท้ายไม่ได้ถูกกำหนดโดย Drawbench เพียงอย่างเดียว ความตรงของวัสดุที่เข้ามา ความแม่นยำของโปรไฟล์ ความเค้นตกค้าง รูปทรงของแม่พิมพ์ การลดต่อการผ่าน การจัดตำแหน่งเครื่องจักร และพารามิเตอร์การวาด ล้วนส่งผลต่อผลลัพธ์ สำหรับข้อกำหนดด้านความตรงที่เข้มงวด ควรตรวจสอบชิ้นงานด้วยการวาดตัวอย่างและการวัดก่อนที่จะกำหนดค่าเครื่องจักรให้เสร็จสิ้น
ได้ โดยที่โปรไฟล์ต้องอยู่ภายในแรงของเครื่องจักร ความยาวในการทำงาน การเคลื่อนย้าย และขีดจำกัดขนาดแม่พิมพ์ โดยปกติแล้ว โปรไฟล์ที่แตกต่างกันจะต้องใช้แม่พิมพ์สำหรับดึงหรือเครื่องมือโดยเฉพาะ ในขณะที่ม้านั่งเลื่อนเดียวกันสามารถใช้กับผลิตภัณฑ์ได้หลายรายการ สำหรับการเปลี่ยนแปลงผลิตภัณฑ์บ่อยครั้ง ควรคำนึงถึงความสามารถในการเข้าถึงตัวจับยึดแม่พิมพ์และเวลาในการเปลี่ยนเครื่องมือในระหว่างการเลือกเครื่องจักรด้วย
ข้อมูลที่เป็นประโยชน์มากที่สุด ได้แก่ เกรดวัสดุ ขนาดโปรไฟล์ขาเข้า ขนาดที่เสร็จแล้ว การเขียนแบบโปรไฟล์หรือส่วน CAD ความยาวเริ่มต้นและสิ้นสุด การลดขนาดที่ต้องการ ความตรงของชิ้นงานและสภาพพื้นผิว ปริมาณการผลิต และความเร็วในการเขียนแบบที่ต้องการ พารามิเตอร์เหล่านี้ช่วยให้สามารถประเมินแรงในการดึง การกำหนดค่าแม่พิมพ์ รุ่นเครื่องจักร และระบบการจัดการเสริมที่จำเป็นก่อนเสนอราคา
ที่อยู่
NO.163, Shatong Road, เขตอุตสาหกรรม Shabu 2nd, เมือง Dalang, เมืองตงกวน, กวางตุ้ง, จีน
โทร
อีเมล