Whatsapp
เรานำเสนออุปกรณ์แปรรูปโลหะที่มีความแม่นยำสูงหลากหลายประเภท รวมถึงการยืดผม การดึงเย็น การชี้ การลบมุม การตัด เครื่องรีดเกลียว และแม่พิมพ์ดึง ซึ่งปรับแต่งสำหรับวัสดุท่อ แท่ง และลวดในอุตสาหกรรมที่หลากหลาย
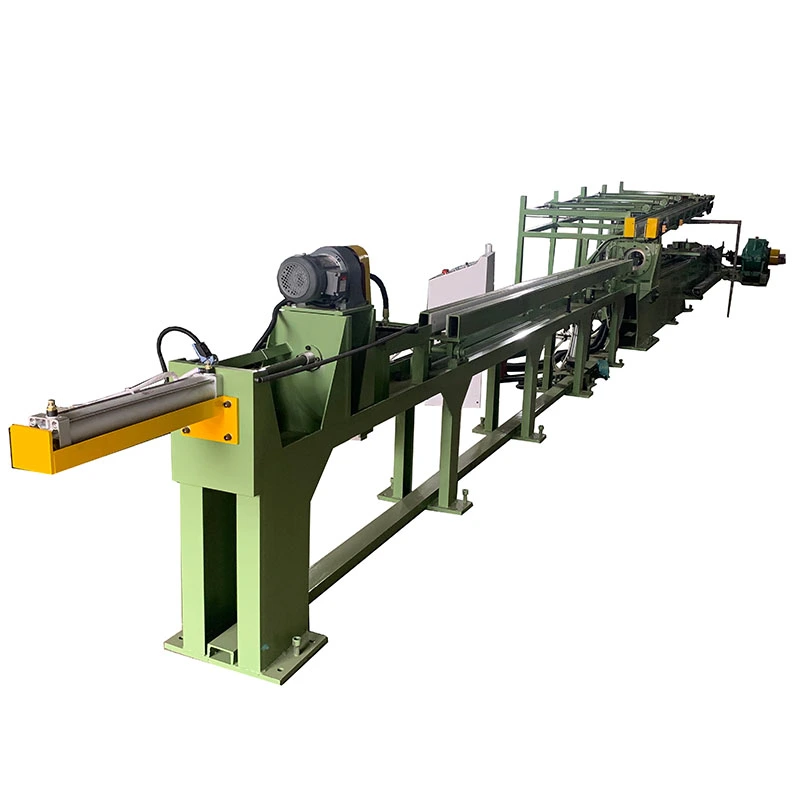
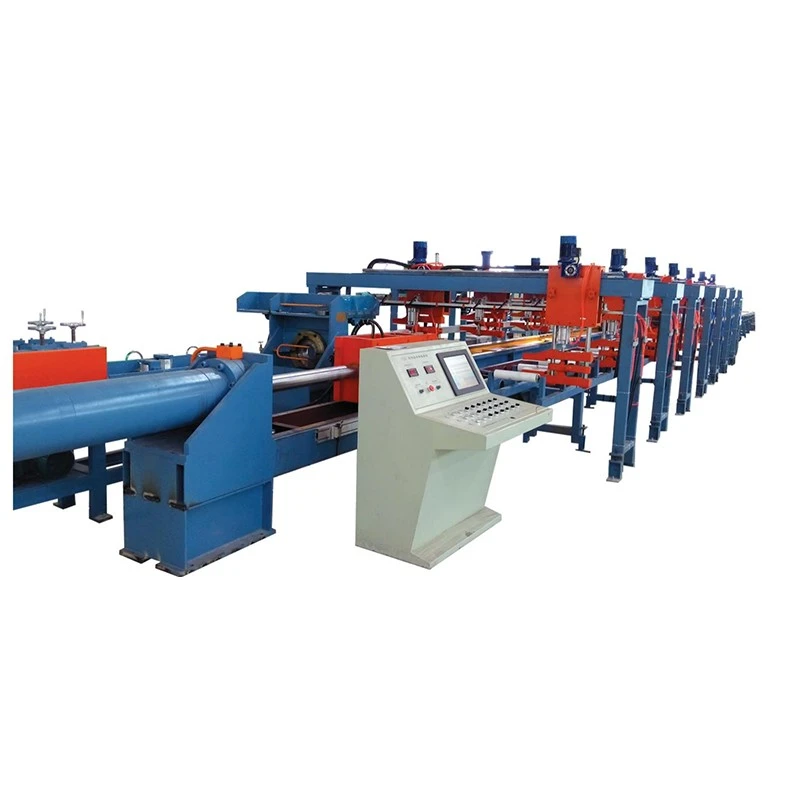
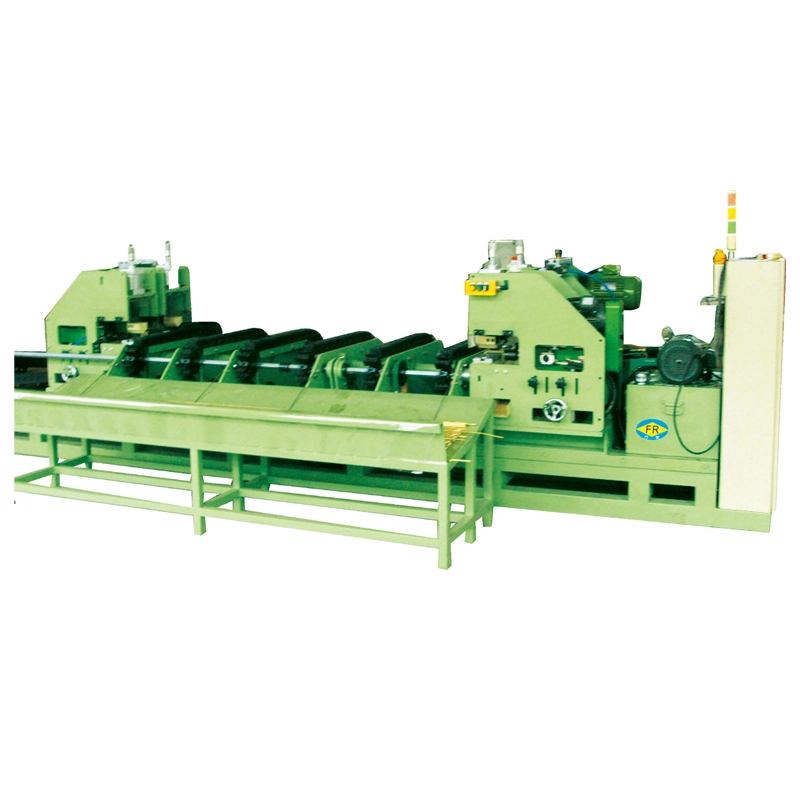
ที่เครื่องวาดรูปเย็นสามบรรทัดอัตโนมัติกระบวนการสามหลอดหรือแท่งพร้อมกันทำให้เหมาะสำหรับการผลิตในปริมาณมากโดยไม่ต้องใช้ตู้ลิ้นชักแยกกันสามเครื่อง ระบบขับเคลื่อนแบบโซ่คู่ช่วยรักษาสมดุลในการดึง ในขณะที่การป้อนอัตโนมัติ การจัดตำแหน่ง การหนีบ และการคายออกจะช่วยลดการจัดการแบบแมนนวล นำเสนอรุ่น FR-16 ถึง FR-9015–160 ตันของแรงดึง15 ม./นาทีความเร็วและจังหวะขึ้นไป10 มสำหรับท่อหรือแท่งเหล็ก ทองแดง อลูมิเนียม และอัลลอยด์
ที่เครื่องวาดรูปเย็นสามบรรทัดอัตโนมัติเป็นม้านั่งดึงแบบกลไกหลายเส้นที่ออกแบบมาเพื่อการวาดสามหลอดหรือแท่งทึบพร้อมกัน. มีไว้สำหรับผู้ผลิตที่ต้องการผลผลิตที่สูงขึ้นจากสายการผลิตเดียวโดยไม่ต้องติดตั้งตู้ลิ้นชักแยกกันสามเครื่อง ซีรีส์ FR ครอบคลุม15–160 ตันของแรงดึงที่กำหนด โดยมีความเร็วในการดึงมาตรฐานที่15 ม./นาทีและกระยะชักมาตรฐาน 10 ม. ระยะชักที่ยาวขึ้นสามารถออกแบบให้เหมาะกับความต้องการการผลิตเฉพาะได้
เครื่องจักรนี้มีประโยชน์อย่างยิ่งสำหรับการผลิตซ้ำๆ ของท่อหรือแท่งที่มีเส้นผ่านศูนย์กลางขนาดเล็กและขนาดกลาง โดยที่ผลิตขนาดเท่ากันเป็นชุด สำหรับการวาดท่อแบบรวมระบบแมนเดรลควบคุมเส้นผ่านศูนย์กลางภายในและความหนาของผนัง ระบบขับเคลื่อนแบบโซ่คู่จะดึงแคร่จากทั้งสองด้าน ช่วยให้ตำแหน่งการวาดทั้งสามมีความสมดุลทางกลไก
Drawbench แบบบรรทัดเดียวจะประมวลผลชิ้นงานหนึ่งชิ้นต่อรอบ เมื่อผู้ผลิตโรงสีหลอดหรือแท่งมีปริมาณการสั่งซื้อที่มั่นคงและมีปริมาณมากสำหรับข้อกำหนดเดียวกัน การเพิ่มเครื่องจักรแบบแถวเดียวอีกเครื่องจะเพิ่มการลงทุนด้านอุปกรณ์ พื้นที่บนพื้น งานบรรทุก และจุดบำรุงรักษา การกำหนดค่าสามบรรทัดช่วยแก้ปัญหาคอขวดนี้โดยการประมวลผลชิ้นงานสามชิ้นระหว่างจังหวะการวาดเดียวกัน
ตัวอย่างเช่น:ผู้ผลิตท่อทองแดงที่ผลิตท่อขนาดเล็กที่มีเส้นผ่านศูนย์กลางเดียวกันอย่างต่อเนื่องสามารถใช้การวาดเส้นสามเส้นแทนการใช้ลิ้นชักอิสระสามตัว ผลผลิตหลักที่เพิ่มขึ้นมาจากการประมวลผลสามชิ้นต่อจังหวะ ประโยชน์ที่ได้จะน้อยกว่ามากเมื่อการผลิตเกี่ยวข้องกับการเปลี่ยนแปลงขนาดบ่อยครั้ง การสั่งในปริมาณน้อย หรือข้อกำหนดเฉพาะที่แตกต่างกันสามประการในเวลาเดียวกัน
ท่อหรือแท่งปลายแหลมสามท่อถูกโหลดเข้าในระบบป้อนและวางตำแหน่งไว้กับแม่พิมพ์ของท่อเหล่านั้น กลไกการป้อนและการหมุนเวียนจะจัดการกับการวางตำแหน่งชิ้นงาน ในขณะที่ระบบการจัดตำแหน่งช่วยให้สามารถปรับตำแหน่งแม่พิมพ์แต่ละตำแหน่งโดยสัมพันธ์กับเส้นกึ่งกลางการวาด
หลังจากหนีบแล้ว มอเตอร์หลักจะขับเคลื่อนกระปุกเกียร์และระบบโซ่คู่ แท่นดึงดึงชิ้นงานทั้งสามชิ้นผ่านแม่พิมพ์พร้อมกัน สำหรับท่อ แมนเดรลภายในจะรองรับพื้นผิวด้านในระหว่างการวาด และช่วยควบคุม ID สุดท้ายและความหนาของผนัง หลังจากการลากเส้น แคร่เลื่อนกลับและชิ้นงานที่เสร็จแล้วจะถูกปล่อยออกในรอบถัดไป
พิกัด บมจการให้อาหาร การจัดแนว การหนีบ การดึง การระบาย และการคืนแคร่. สามารถเพิ่มระบบตัดตามความยาวและซ้อนได้เมื่อกระบวนการดาวน์สตรีมต้องการการจัดการอัตโนมัติ
สถานการณ์การผลิต:สำหรับผู้ผลิตท่อที่ใช้ท่อกระบอกไฮดรอลิกที่เหมือนกันจำนวนมาก การป้อนอัตโนมัติและการวาดแบบซิงโครไนซ์จะช่วยลดการโหลดแบบแมนนวลระหว่างจังหวะ เส้นใยทั้งสามเส้นได้รับการประมวลผลภายใต้วงจรเครื่องจักรเดียวกัน ทำให้ระบบเหมาะสำหรับการผลิตซ้ำๆ มากกว่าโรงงานที่มีข้อกำหนดแบบผสม
1. การวาดภาพแบบซิงโครนัสสามเส้น
มีการวาดท่อหรือแท่งสามอันในรอบเดียว สิ่งนี้จะมีประโยชน์มากที่สุดเมื่อมีปริมาณการผลิตต่อเดือนสูงและมีการผลิตข้อกำหนดที่เหมือนกันหรือใกล้เคียงกันซ้ำๆ จะมีข้อได้เปรียบน้อยกว่าหากเปลี่ยนตำแหน่งบ่อยครั้ง เนื่องจากตำแหน่งการวาดทั้งสามตำแหน่งได้รับการออกแบบให้ใช้งานด้วยการตั้งค่าการวาดแบบเดียวกัน
ตัวอย่างการใช้งาน:โรงงานท่อทองแดงที่ผลิตท่อ HVAC ขนาดมาตรฐานสามารถใช้ท่อทั้งสามเส้นได้อย่างต่อเนื่อง แทนที่จะเพิ่มอุปกรณ์สายเดี่ยวแยกกันเพื่อเพิ่มผลผลิต
2. ไดรฟ์การวาดแบบโซ่คู่
แคร่รถถูกดึงผ่านสองด้านของตัวขับเคลื่อนโซ่ แทนที่จะอาศัยจุดดึงเพียงจุดเดียว การโหลดทางกลที่สมดุลเป็นสิ่งสำคัญเมื่อแม่พิมพ์สามชิ้นทำงานพร้อมกัน เนื่องจากการโหลดที่ไม่สม่ำเสมออาจส่งผลต่อการวางแนว การสึกหรอของแม่พิมพ์ และความสม่ำเสมอของขนาด
ตัวอย่างการใช้งาน:เมื่อมีการดึงท่อสแตนเลสสามท่อพร้อมกัน การรักษาน้ำหนักบรรทุกที่สม่ำเสมอจะช่วยลดความแตกต่างระหว่างตำแหน่งการผลิตทั้งสามตำแหน่ง
3. การจัดตำแหน่งแม่พิมพ์แบบอิสระ
ตำแหน่งการวาดแต่ละตำแหน่งสามารถปรับได้อย่างละเอียดเพื่อให้แม่พิมพ์อยู่ตรงกลางกับชิ้นงานที่เกี่ยวข้อง สิ่งนี้สำคัญโดยเฉพาะอย่างยิ่งเมื่อความต้องการ OD ความหนาของผนัง หรือพื้นผิวที่แม่นยำเหลือน้อยสำหรับการตัดเฉือนขั้นปลาย
ตัวอย่างการใช้งาน:ในท่อไฮดรอลิกที่มีความแม่นยำ การวางศูนย์กลางแม่พิมพ์ที่แม่นยำมีความสำคัญมากกว่าการเพิ่มความเร็วการดึงสูงสุด เนื่องจากความแปรผันของมิติสามารถนำไปสู่การปฏิเสธในระหว่างการทดสอบแรงดันหรือการประกอบในภายหลัง
4. แมนเดรลภายในสำหรับการวาดท่อ
สำหรับส่วนที่กลวง แมนเดรลจะควบคุมรูปทรงภายในระหว่างการวาด นี่เป็นสิ่งสำคัญเมื่อ ID สุดท้ายและความหนาของผนังเป็นขนาดการใช้งานมากกว่าข้อกำหนดด้านความสวยงาม
ตัวอย่างการใช้งาน:ท่อกระบอกไฮดรอลิกต้องมีขนาดภายในที่ได้รับการควบคุมสำหรับความเข้ากันได้ของลูกสูบและซีล ทำให้การเลือกแมนเดรลและการคำนวณผ่านกำหนดเวลาเป็นส่วนหนึ่งของวิศวกรรมเครื่องจักร แทนที่จะเป็นรายละเอียดการผลิตเพิ่มเติม
5. แก้ไขความเร็วในการวาด 15 ม./นาที
ความเร็วในการวาดมาตรฐานคือ 15 ม./นาที ความเร็วคงที่ช่วยลดความยุ่งยากในการวางแผนรอบเวลา และเหมาะสำหรับสายการผลิตที่ปริมาณงานที่มั่นคงมีความสำคัญมากกว่าช่วงความเร็วที่กว้าง เกรดวัสดุ การลดขนาด การหล่อลื่น และการออกแบบแม่พิมพ์ยังคงเป็นตัวกำหนดว่าผลิตภัณฑ์เฉพาะสามารถทำงานได้อย่างต่อเนื่องที่ความเร็วที่กำหนดหรือไม่
ตัวอย่างการใช้งาน:สายการผลิตท่อที่มีปริมาณมากซึ่งมีเกรดวัสดุที่มั่นคงและกำหนดการผ่านสามารถใช้ความเร็วคงที่เพื่อประเมินกำลังการผลิตและข้อกำหนดในการจัดการปลายน้ำก่อนการติดตั้ง
6. การให้อาหารอัตโนมัติ การหมุนเวียนและการจัดตำแหน่ง
มอเตอร์ป้อนอาหาร มอเตอร์หมุนเวียน และระบบการจัดตำแหน่งช่วยลดการควบคุมด้วยมือระหว่างรอบการวาด สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อชั่วโมงการทำงานที่ยาวนานทำให้การโหลดด้วยมือซ้ำๆ ทำให้เกิดปัญหาคอขวดด้านแรงงาน
ตัวอย่างการใช้งาน:โรงงานที่ทำงานหลายกะสามารถทำให้การโหลดซ้ำๆ และการวางตำแหน่งชิ้นงานเป็นไปโดยอัตโนมัติ ในขณะเดียวกันก็ให้ผู้ปฏิบัติงานมุ่งเน้นไปที่การตรวจสอบแม่พิมพ์ การหล่อลื่น การตรวจสอบคุณภาพ และการบำรุงรักษา
7. การวาดแถบแข็งและท่อ
เครื่องวาดแบบเย็นสามบรรทัดอัตโนมัติสามารถกำหนดค่าได้ทั้งสำหรับท่อกลวงและแท่งทึบ การวาดท่อใช้การจัดเรียงแมนเดรลที่เหมาะสม ในขณะที่การผลิตแท่งโซลิดใช้แม่พิมพ์การวาดแบบแข็งโดยไม่มีแมนเดรลภายใน
ตัวอย่างการใช้งาน:ตัวประมวลผลเหล็กกล้าที่ผลิตแท่งชิ้นงานที่มีความแม่นยำสูงและท่อไร้ตะเข็บสามารถประเมินแท่นเครื่องจักรหนึ่งแท่นสำหรับการใช้งานทั้งสองรูปแบบได้ โดยต้องมีข้อกำหนดด้านเครื่องมือและแรงดึงที่เหมาะสม
8. ระบบอัตโนมัติดาวน์สตรีมเสริม
การตัดและซ้อนอัตโนมัติสามารถบูรณาการได้เมื่อลูกค้าต้องการชิ้นงานที่มีความยาวคงที่สำเร็จรูป แทนที่จะเป็นผลิตภัณฑ์ที่ดึงออกมายาว ตัวเลือกเหล่านี้มีประโยชน์มากที่สุดเมื่อเครื่องวาดรูปป้อนกระบวนการประกอบขั้นปลายหรือบรรจุภัณฑ์โดยตรง
การเลือกรุ่นควรขึ้นอยู่กับวัสดุ ขนาดเริ่มต้น ขนาดเป้าหมาย การลดต่อการผ่าน จำนวนรอบ ปริมาณการผลิตที่ต้องการ และแรงในการดึงที่คำนวณได้. อย่าเลือกเครื่องจักรตามเส้นผ่านศูนย์กลางท่อเท่านั้น โลหะผสมที่แข็งกว่าและการลดขนาดที่มากขึ้นอาจต้องใช้แรงดึงที่สูงขึ้นอย่างมาก แม้ว่าเส้นผ่านศูนย์กลางภายนอกจะค่อนข้างเล็กก็ตาม
| แบบอย่าง | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| กำลังการผลิต (ตัน) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| มอเตอร์หลัก (กิโลวัตต์) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | ดีซี 400 |
| กล่องเกียร์ | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| มอเตอร์หมุนเวียน (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| มอเตอร์ป้อนอาหาร (กิโลวัตต์) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| การจัดตำแหน่งมอเตอร์ | 0.4 กิโลวัตต์ | 0.4 กิโลวัตต์ 1:150 | 0.4 กิโลวัตต์ 1:150 | 0.4 กิโลวัตต์ 1:150 | 0.4 กิโลวัตต์ 1:150 | 0.4 กิโลวัตต์ 1:150 | 1 แรงม้า 1:150 | 1 แรงม้า 1:150 | 1 แรงม้า 1:150 |
| ประเภทโซ่ | 32เอ | 2010 จานโค้ง | 2010 จานโค้ง | 2814 จานโค้ง | 3618 จานโค้ง | 4020 จานโค้ง | 4020 จานโค้ง | 4020 จานโค้ง | 5628 จานโค้ง |
| ความเร็วในการวาด (ม./นาที) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| ระยะชักมาตรฐาน (ม.) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
การกำหนดค่ามาตรฐาน:เส้นวาด 3 เส้น, รถลาก, ระบบขับเคลื่อนแบบโซ่คู่, กระปุกเกียร์, มอเตอร์หลัก, ระบบป้อน, ระบบหมุนเวียน, ระบบจัดตำแหน่งแม่พิมพ์, การควบคุม PLC และการจัดเรียงแมนเดรลท่อตามที่ต้องการ
หมายเหตุทางวิศวกรรม:น้ำหนักที่ระบุไว้คือความสามารถในการดึงพิกัดของเครื่อง ไม่ใช่แรงที่แนะนำสำหรับทุกผลิตภัณฑ์ สำหรับการผลิตต่อเนื่อง ควรตรวจสอบแรงดึงที่ต้องการจริง ความแข็งแรงของวัสดุ สภาวะการลดและการหล่อลื่นก่อนเลือกรุ่น
ใช้สำหรับท่อโช้คอัพ ส่วนประกอบระบบบังคับเลี้ยว ชิ้นส่วนท่อที่เกี่ยวข้องกับเพลาขับ และการใช้งานท่อที่ผลิตซ้ำอื่นๆ การวาดเส้นสามเส้นมีประโยชน์มากที่สุดเมื่อมีการผลิตข้อกำหนดเดียวกันในปริมาณมาก
สถานการณ์การผลิต:ซัพพลายเออร์ด้านยานยนต์สามารถใช้ตำแหน่งการวาดพร้อมกันสามตำแหน่งเพื่อสั่งท่อโช้คอัพซ้ำ ช่วยลดจำนวนรอบการวาดแต่ละครั้งที่จำเป็นสำหรับชุดที่กำหนด
ท่อทองแดงและอะลูมิเนียมสำหรับเครื่องแลกเปลี่ยนความร้อนและระบบปรับอากาศเป็นการใช้งานที่เหมาะสม เมื่อขนาดและข้อกำหนดเฉพาะของวัสดุยังคงมีเสถียรภาพตลอดระยะเวลาการผลิตที่ยาวนาน
สถานการณ์การผลิต:ผู้ผลิตท่อทองแดงที่สร้างท่อแลกเปลี่ยนความร้อนขนาดมาตรฐานสามารถใช้การวาดเส้นสามเส้นเพื่อเพิ่มเอาต์พุตโดยไม่ต้องใช้พื้นที่พื้นของม้านั่งดึงแยกสามตัว
ท่อเหล็กที่มีความแม่นยำสำหรับกระบอกไฮดรอลิกต้องมีการควบคุม OD, ID และความหนาของผนัง การออกแบบแมนเดรล รูปทรงของแม่พิมพ์ และการลดระยะการดึงจึงมีผลโดยตรงต่อท่อที่เสร็จแล้ว
สถานการณ์การผลิต:เมื่อท่อกระบอกไฮดรอลิกต้องผ่านการทดสอบแรงดัน การควบคุมความแปรผันของมิติระหว่างเกลียวทั้งสามเส้นจะช่วยลดปัญหาการติดตั้งปลายน้ำและการตรวจสอบ
สามารถกำหนดค่าเครื่องวาดแบบเย็นสามบรรทัดอัตโนมัติสำหรับท่อทองแดงและอลูมิเนียมหรือส่วนของแข็งที่ต้องการการวาดซ้ำในปริมาณมาก ควรยืนยันสภาพวัสดุและการลดที่จำเป็นในระหว่างการคำนวณกำหนดการผ่าน
สแตนเลส เหล็กโลหะผสม และวัสดุที่มีความแข็งแรงสูงอื่นๆ สามารถดำเนินการได้เมื่อแรงในการดึงและเครื่องมือที่คำนวณได้ตรงกับวัสดุ
สถานการณ์การผลิต:ผู้ผลิตท่อสเตนเลสสตีลที่มีคำสั่งซื้อซ้ำสามารถใช้การกำหนดค่าแบบสามบรรทัดเพื่อเพิ่มเอาต์พุตในขณะที่ยังคงรักษาการตั้งค่าแม่พิมพ์และแมนเดรลไว้เหมือนเดิมในทั้งสามตำแหน่ง
26 ปีแห่งวิศวกรรม Drawbench
FangRong ดำเนินธุรกิจด้านวิศวกรรม Drawbench มาตั้งแต่ปี 1998 โดยมีประสบการณ์ในระบบเขียนแบบเครื่องกล โซ่ขับเคลื่อน ตัวยึดแม่พิมพ์ แมนเดรล และระบบอัตโนมัติในการผลิต
โรงงานผลิตสองแห่ง
โรงงานในเมืองตงกวนและหยางเจียงสนับสนุนการผลิตเครื่องจักร การประกอบ และอุปกรณ์ การมีสถานที่ผลิตมากกว่าหนึ่งแห่งมีประโยชน์อย่างยิ่งสำหรับโครงการที่เกี่ยวข้องกับเครื่องจักรหลายเครื่องหรือระบบอัตโนมัติที่ปรับแต่งเอง เนื่องจากงานการผลิตสามารถจัดกำหนดการพร้อมกันได้
การทดสอบการจัดตำแหน่งสามบรรทัด
สำหรับเครื่องจักรแบบหลายเกลียว การตรวจสอบเฉพาะเครื่องจักรที่ไม่ได้โหลดนั้นไม่เพียงพอ ในระหว่างการทดสอบในโรงงาน ควรตรวจสอบกลไกการดึง ความตึงของโซ่ การเคลื่อนตัวของแคร่ และตำแหน่งแม่พิมพ์แต่ละตัวร่วมกัน เนื่องจากความสอดคล้องของขนาดขึ้นอยู่กับระบบกลไกที่สมบูรณ์
1. การทบทวนทางวิศวกรรม— เกรดวัสดุ ขนาดเริ่มต้น ขนาดเป้าหมาย กำหนดการลด แรงที่ต้องการ ข้อกำหนดด้านเครื่องมือและระบบอัตโนมัติจะได้รับการตรวจสอบก่อนการผลิต
2. การตรวจสอบส่วนประกอบ— มีการตรวจสอบส่วนประกอบโครงสร้างและระบบส่งกำลังหลักก่อนการประกอบ
3. เครื่องจักรกลที่มีความแม่นยำ— รางนำ ตัวยึดแม่พิมพ์ เพลา ส่วนประกอบโซ่ และชิ้นส่วนที่สำคัญอื่นๆ ได้รับการตัดเฉือนตามพิกัดความเผื่อทางกลที่ต้องการ
4. การประกอบเครื่องกล— กระปุกเกียร์ เฟืองโซ่ โซ่ รถลาก ระบบปรับความตึง และตัวยึดแม่พิมพ์ได้รับการประกอบและปรับแต่งแล้ว
5. บูรณาการไฟฟ้าและ PLC— การป้อน การหมุนเวียน การจัดตำแหน่ง และลำดับการวาดถูกรวมเข้ากับระบบควบคุม
6. การทดสอบสามบรรทัด— ตำแหน่งการวาดทั้งสามตำแหน่งจะได้รับการตรวจสอบสำหรับการเคลื่อนตัวของแคร่ การจัดตำแหน่ง และการทำงานที่ซิงโครไนซ์
7. การทดสอบตัวอย่างลูกค้า— ในกรณีที่มีการจัดหาตัวอย่างล่วงหน้า วัสดุของลูกค้าจริงจะถูกนำมาใช้เพื่อตรวจสอบกระบวนการที่เสนอและการเตรียมเครื่องมือ
8. การตรวจสอบขั้นสุดท้าย— มีการตรวจสอบการทำงานของกลไก ฟังก์ชั่นทางไฟฟ้า อุปกรณ์ความปลอดภัย การหล่อลื่น และขนาดของเครื่องจักรที่สำคัญก่อนจัดส่ง
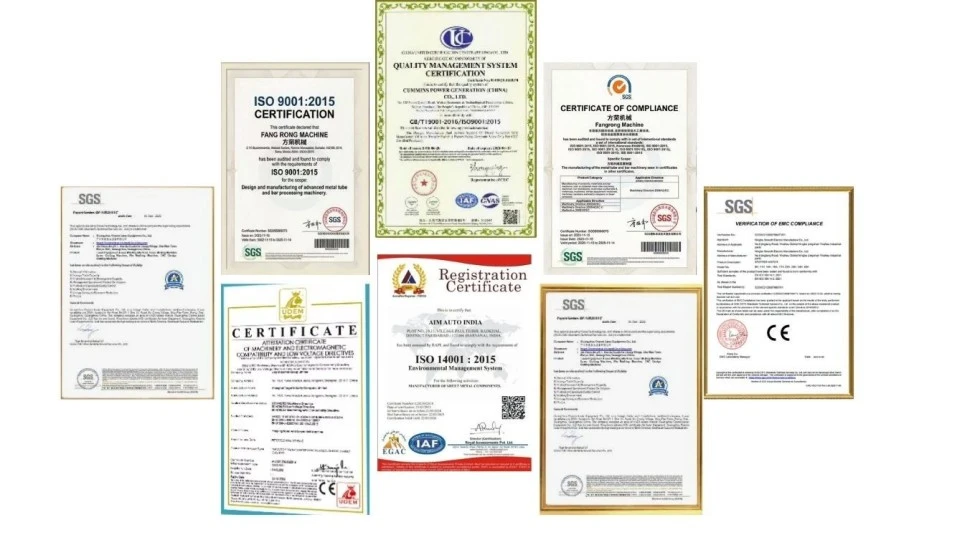
ISO 9001:2015— ระบบการจัดการคุณภาพครอบคลุมกระบวนการออกแบบ การผลิต การติดตั้ง และการบริการที่เกี่ยวข้อง ใบรับรองเลขที่ UQ231211R1.
การปฏิบัติตามมาตรฐาน CE— การกำหนดค่าเครื่องมาตรฐานมีให้เพื่อให้สอดคล้องกับข้อกำหนดด้านความปลอดภัยของเครื่องจักรของสหภาพยุโรป รวมถึงคำสั่งเครื่องจักร 2006/42/ECในกรณีที่ใช้กับเครื่องจักรและตลาดที่ให้มา
การตรวจสอบเอสจีเอ— สามารถจัดเตรียมการตรวจสอบโดยบุคคลที่สามได้เมื่อผู้ซื้อต้องการ รวมถึงประสิทธิภาพของเครื่องจักรที่ตกลงกันไว้และรายการตรวจสอบความปลอดภัย
แอล— การรับรอง UL ไม่อยู่ในรายการเป็นการรับรองมาตรฐานสำหรับ FR Drawbench ที่สมบูรณ์ หากจำเป็นต้องใช้ส่วนประกอบทางไฟฟ้าที่ได้รับการรับรองจาก UL หรือข้อกำหนดทางไฟฟ้าเฉพาะของอเมริกาเหนือ ควรยืนยันการกำหนดค่าทางไฟฟ้าก่อนสั่งซื้อ
เครื่องจักรนี้เตรียมพร้อมสำหรับการส่งออก โดยมีการถอดแยกชิ้นส่วน ป้องกันความชื้น และป้องกันการกัดกร่อนอย่างเหมาะสมสำหรับการขนส่งทางไกล ข้อกำหนดในการบรรจุสามารถปรับเปลี่ยนได้ตามการบรรทุกตู้คอนเทนเนอร์ สภาพอากาศปลายทาง และลอจิสติกส์ของโครงการ
ขั้นต่ำ:ครบ 1 เครื่อง/ชุด สามารถเสนอราคาคำสั่งซื้อหลายเครื่องได้ภายใต้การกำหนดราคาตามปริมาณที่แยกกัน
ใบเสนอราคาตามปริมาณ:1 ชุด, 2–4 ชุด และ 5 ชุดขึ้นไปมีราคาเสนอแยกกัน เนื่องจากราคาสุดท้ายขึ้นอยู่กับรุ่น แรงดึง ระบบอัตโนมัติ เครื่องมือ ข้อมูลจำเพาะทางไฟฟ้า และการกำหนดค่าการจัดส่ง ติดต่อ FangRong เพื่อขอตารางราคาตามปริมาณปัจจุบัน แทนที่จะอาศัยราคาเว็บไซต์คงที่
โกง:โกงท่าเรือเซินเจิ้นประเทศจีนสามารถเสนอราคาเพื่อการส่งออกได้ ท่าเรือบรรทุกสุดท้ายควรได้รับการยืนยันในใบเสนอราคาเชิงพาณิชย์ตามการเตรียมการจัดส่งจริง
ระยะเวลาการสั่งซื้อมาตรฐาน:ประมาณ30–60 วันหลังจากการยืนยันทางเทคนิค การยืนยันคำสั่งซื้อ และรับการชำระเงินล่วงหน้าที่ตกลงกันไว้ ขึ้นอยู่กับรุ่นและการกำหนดค่า
คำสั่งเร่งด่วน:การผลิตเร่งด่วนสามารถประเมินแยกกันได้ โดยขึ้นอยู่กับกำลังการผลิตของโรงงานในปัจจุบัน ความพร้อมใช้งานของส่วนประกอบ และการกำหนดค่าเครื่องจักร กำหนดการเร่งด่วนจะได้รับการยืนยันหลังจากที่แผนกการผลิตของ FangRong อนุมัติวันที่จัดส่งที่ร้องขอเท่านั้น
การชำระเงิน:เงื่อนไขการค้ามาตรฐานคือเงินฝาก 30% และยอดคงเหลือ 70% ก่อนจัดส่งเว้นแต่จะได้ตกลงกันเป็นอย่างอื่นในสัญญา
การรับประกัน:12 เดือนนับจากการทดสอบเดินเครื่องภายใต้เงื่อนไขการรับประกันที่ตกลงกันไว้
ปกติแล้วไม่มี ตำแหน่งการวาดทั้งสามตำแหน่งได้รับการออกแบบมาให้ทำงานกับเครื่องมือและเงื่อนไขการวาดที่เหมือนกันหรือเข้ากันได้ หากการผลิตของคุณต้องการเส้นผ่านศูนย์กลางต่างกันในเวลาเดียวกัน จำเป็นต้องมีการตรวจสอบทางเทคนิคแยกต่างหาก เนื่องจากรูปทรงของแม่พิมพ์ ขนาดแมนเดรล และแรงในการดึงที่ต้องการอาจแตกต่างกัน
ใช่. ท่อถูกดึงขึ้นโดยมีการจัดวางแมนเดรลภายในที่เหมาะสม ในขณะที่แท่งทึบใช้แม่พิมพ์ดึงแบบทึบ การคำนวณเครื่องมือและแรงดึงต้องสอดคล้องกับวัสดุและขนาดสุดท้าย
ระบุเกรดวัสดุ OD เริ่มต้นและความหนาของผนัง OD เป้าหมายและความหนาของผนัง จำนวนรอบการดึง สภาพการหล่อลื่น และเอาต์พุตที่ต้องการ FangRong สามารถคำนวณแรงดึงที่ต้องการสำหรับชิ้นงาน 3 ชิ้นและแนะนำรุ่นที่เหมาะสมได้ การเลือกตามเส้นผ่านศูนย์กลางเพียงอย่างเดียวอาจส่งผลให้เครื่องจักรมีขนาดเล็กลงเมื่อแปรรูปโลหะผสมที่มีความแข็งแรงสูงหรือการลดขนาดลงอย่างมาก
ไม่มีค่าการลดเพียงค่าเดียวที่เหมาะกับทุกวัสดุและผลิตภัณฑ์ เหล็กกล้าคาร์บอนอาจทนต่อการลดลงได้สูงกว่าเหล็กกล้าไร้สนิมหรือโลหะผสมชนิดพิเศษหลายชนิด แต่ขีดจำกัดในทางปฏิบัติขึ้นอยู่กับสภาพของวัสดุ มุมแม่พิมพ์ การหล่อลื่น การจัดเรียงแมนเดรล และคุณภาพพื้นผิวที่ต้องการ ควรคำนวณกำหนดการส่งผ่านขั้นสุดท้ายสำหรับผลิตภัณฑ์จริง แทนที่จะใช้เปอร์เซ็นต์ทั่วไป
ไม่มีการกำหนดค่าเครื่องจักรใดที่จะแทนที่เครื่องมือ การเตรียมวัสดุ และการควบคุมกระบวนการที่ถูกต้องได้ ระบบสามบรรทัดใช้การดึงแคร่ที่สมดุลและการจัดตำแหน่งแม่พิมพ์แต่ละอันเพื่อลดความแปรผันระหว่างเกลียวต่อเกลียว ความสม่ำเสมอของมิติที่แท้จริงยังคงขึ้นอยู่กับวัสดุ สภาพของแม่พิมพ์และแมนเดรล การหล่อลื่น และกำหนดการส่งผ่าน
การกำหนดค่าเครื่องจักรมาตรฐานประกอบด้วยระบบการวาดหลัก กระปุกเกียร์ ระบบขับเคลื่อนแบบโซ่คู่ การขนส่ง การจัดเรียงแม่พิมพ์สามตำแหน่ง มอเตอร์หลัก กลไกการป้อนและการหมุนเวียน ระบบการจัดตำแหน่ง และการควบคุม PLC แม่พิมพ์เฉพาะผลิตภัณฑ์ แกนพิเศษ การตัดอัตโนมัติ การเรียงซ้อน และอุปกรณ์ที่ปรับแต่งเองอื่นๆ ควรแสดงรายการแยกต่างหากในใบเสนอราคา
ใช่. สามารถประเมินการผลิตเร่งด่วนสำหรับโครงการเร่งด่วนได้ วันที่ส่งมอบที่สามารถทำได้ขึ้นอยู่กับรุ่น FR ที่เลือก การกำหนดค่ามอเตอร์และกระปุกเกียร์ ข้อกำหนดของระบบอัตโนมัติ ความพร้อมใช้งานของส่วนประกอบ และกำหนดการผลิตปัจจุบัน ควรเขียนวันที่เร่งด่วนลงในการยืนยันคำสั่งซื้อหลังจากได้รับการอนุมัติจากโรงงาน
ได้ ตัวอย่างของลูกค้าสามารถนำมาใช้ในการตรวจสอบกระบวนการได้เมื่อมีการจัดเตรียมไว้ล่วงหน้า สำหรับม้านั่งลากแบบสามแถว การทดสอบตัวอย่างมีประโยชน์เนื่องจากช่วยให้สามารถตรวจสอบแม่พิมพ์ แมนเดรล ตารางการลด และความสามารถของเครื่องจักรที่นำเสนอโดยเทียบกับวัสดุจริง แทนที่จะอาศัยเฉพาะการคำนวณทางทฤษฎีเท่านั้น
FangRong ให้ข้อมูลฐานรากและสลักเกลียวสำหรับเครื่องจักรที่เลือก รากฐานที่แท้จริงควรจัดเตรียมตามแบบที่ได้รับการอนุมัติขั้นสุดท้าย รวมถึงความยาวของเครื่องจักร น้ำหนักบรรทุก ตำแหน่งการติดตั้ง ข้อกำหนดทางไฟฟ้า และการเข้าถึงเพื่อการบำรุงรักษา
ใช่. การควบคุมดูแลการติดตั้ง การทดสอบการใช้งาน และการฝึกอบรมผู้ปฏิบัติงานสามารถรวมอยู่ในขอบเขตโครงการได้ การฝึกอบรมครอบคลุมถึงการทำงานของเครื่องจักร การเปลี่ยนแม่พิมพ์และแมนเดรล การหล่อลื่นตามปกติ การแก้ไขปัญหาเบื้องต้น และขั้นตอนการบำรุงรักษา
ที่อยู่
NO.163, Shatong Road, เขตอุตสาหกรรม Shabu 2nd, เมือง Dalang, เมืองตงกวน, กวางตุ้ง, จีน
โทร
อีเมล