Whatsapp
เรานำเสนออุปกรณ์แปรรูปโลหะที่มีความแม่นยำสูงหลากหลายประเภท รวมถึงการยืดผม การดึงเย็น การชี้ การลบมุม การตัด เครื่องรีดเกลียว และแม่พิมพ์ดึง ซึ่งปรับแต่งสำหรับวัสดุท่อ แท่ง และลวดในอุตสาหกรรมที่หลากหลาย
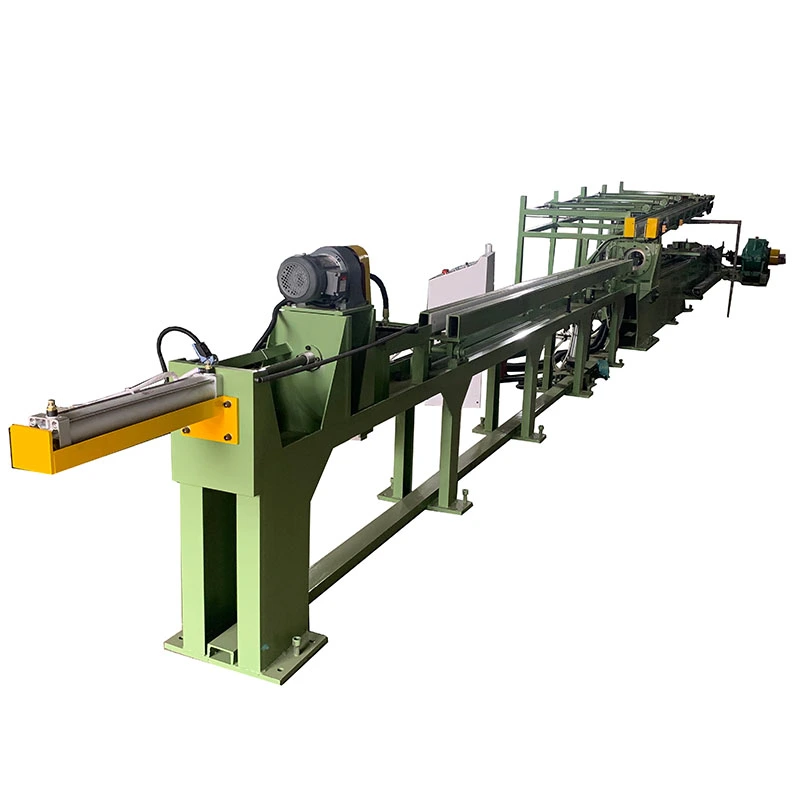
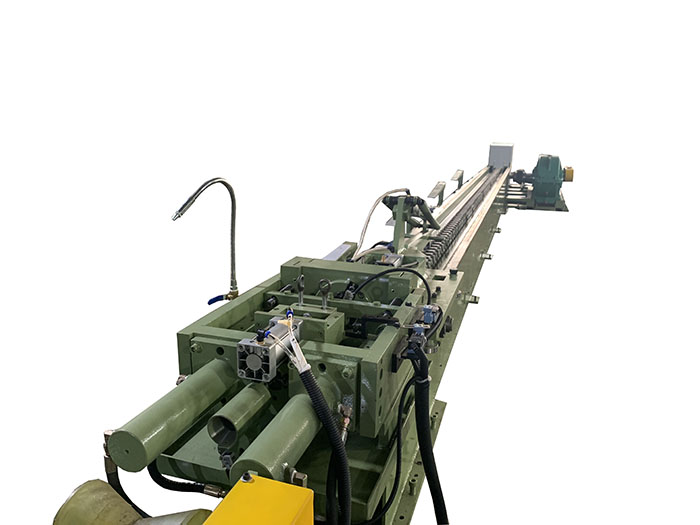
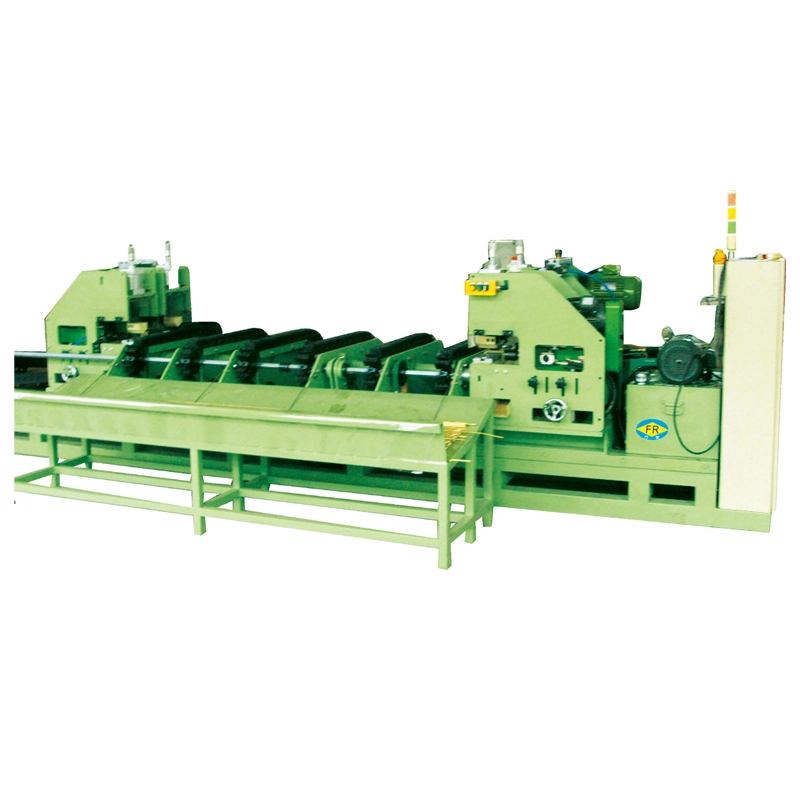
ที่เครื่องถอนเงินอัตโนมัติแบบ Point Pusherกำจัดการชี้แถบโดยใช้หัวกดไฮดรอลิกเพื่อป้อนแท่งขนาดเต็มผ่านแม่พิมพ์ก่อนที่กระบอกสูบหลักจะเข้ามาแทนที่ สิ่งนี้จะช่วยลดการสูญเสียวัสดุ การใช้เครื่องมือ และการจัดการ. มีรุ่น FR-5T ถึง FR-200Tแรงดึง 5-200 ตันและแรงผลักดัน 10–300 ตันสำหรับØ13–100 มมบาร์ เหมาะสำหรับเหล็กคาร์บอน เหล็กโลหะผสม สแตนเลส ทองแดง และอลูมิเนียม
ที่เครื่องถอนเงินอัตโนมัติแบบ Point Pusherเป็นเครื่องรีดเย็นแบบไฮดรอลิกที่ออกแบบมาสำหรับการผลิตแท่งชิ้นงาน ซึ่งการชี้แบบธรรมดาทำให้เกิดการสูญเสียวัสดุ การจัดการเพิ่มเติม หรือปัญหาคอขวดก่อนการวาด แทนที่จะลดส่วนปลายแฮนด์ด้วยเครื่องชี้ตำแหน่งที่แยกจากกัน หัวกดไฮดรอลิกด้านหลังจะดันบาร์ที่ไม่มีชี้ผ่านแม่พิมพ์จนกว่าส่วนหน้าจะเข้าสู่แคร่ลาก รถม้าจึงเข้าควบคุมและดึงบาร์ผ่านแม่พิมพ์
การจัดเรียงแบบกดดึงนี้มีประโยชน์อย่างยิ่งสำหรับแท่งสั้น การผลิตแท่งความแม่นยำปริมาณสูง และวัสดุที่ชี้ยากหรือมีค่าใช้จ่ายสูง. เครื่องจักรซีรีส์ FangRong FR มีจำหน่ายตั้งแต่ 5T ถึง 200T ครอบคลุมแท่งกลมตันตั้งแต่ประมาณ Ø13 ถึง Ø100 มม. การวาดท่อยังสามารถกำหนดค่าได้ด้วยแมนเดรลและเครื่องมือที่เหมาะสม
ที่เครื่องวาดแบบ point pusher ช่วยขจัดปัญหาคอขวดนี้. แท่งที่ไม่มีปลายแหลมจะถูกผลักเข้าไปในแม่พิมพ์โดยตรง และแท่นดึงจะเข้ามาแทนที่หลังจากที่ส่วนหน้าโผล่ออกมา สิ่งนี้มีค่ามากที่สุดเมื่อผลผลิตของวัสดุและระยะเวลาในการจัดการมีความสำคัญมากกว่าแค่การเพิ่มความเร็วในการวาดให้สูงสุด
สถานการณ์การผลิตโดยทั่วไป:ผู้ผลิตอุปกรณ์ยึดที่ใช้เหล็กอัลลอยด์ขนาดสั้นอาจสูญเสียความยาวที่ใช้ได้เป็นจำนวนมากในระหว่างการชี้ ด้วยระบบ point-pusher แท่งสามารถเข้าสู่กระบวนการวาดโดยไม่ต้องตัดเฉือนหรือรูดส่วนปลายก่อน ทำให้แท่งที่ซื้อมายังคงมีอยู่สำหรับการมุ่งหน้าเย็นที่ดาวน์สตรีม
1. กำลังโหลด:แถบที่ไม่มีจุดวางอยู่บนชั้นวางฟีดและจัดแนวให้ตรงกับแม่พิมพ์
2. การผลักดันไฮดรอลิก:หัวกดด้านหลังจะยึดแท่งและดันไปข้างหน้าผ่านแม่พิมพ์ แรงเริ่มต้นนี้มีความสำคัญเนื่องจากแท่งไม้ไม่ได้ถูกชี้ ดังนั้นจึงมีแรงต้านที่สูงกว่าเมื่อเข้าสู่แม่พิมพ์
3. การครอบครองการขนส่ง:เมื่อส่วนหน้าแบบลดขนาดโผล่ออกมาจากแม่พิมพ์ แคร่เลื่อนหลักจะจับแฮนด์
4. การวาดภาพต่อเนื่อง:หัวดันจะคลายหรือกลับในขณะที่กระบอกไฮดรอลิกหลักดึงแท่งผ่านแม่พิมพ์ตามความยาวการดึงที่ต้องการ
5. การส่งคืนและการขนถ่าย:หลังจากการวาด แคร่เลื่อนกลับและแท่งที่เสร็จแล้วจะถูกขนถ่ายสำหรับการดำเนินการครั้งต่อไป
การควบคุม PLC และ HMI ประสานลำดับการกด การหนีบ การดึง และการส่งคืน แรงกด แรงดึง ระยะชักและแม่พิมพ์ที่แน่นอนจะถูกเลือกตามเส้นผ่านศูนย์กลางเริ่มต้น เส้นผ่านศูนย์กลางที่เสร็จแล้ว เกรดวัสดุ และกำหนดเวลาการลดขนาด
หัวกดไฮดรอลิกด้านหลังช่วยให้แท่งที่ไม่มีปลายแหลมเข้าไปในแม่พิมพ์ได้ ทำให้ไม่จำเป็นต้องมีการชี้ตำแหน่งแยกต่างหาก สิ่งนี้สำคัญที่สุดสำหรับโรงงานแปรรูปแท่งสั้นหรือโลหะผสมราคาแพง ซึ่งการสูญเสียวัสดุจากปลายแท่งทุกอันส่งผลโดยตรงต่อผลผลิต
ตัวอย่างการผลิต:ผู้ผลิตตลับลูกปืนและลูกกลิ้งที่ใช้ช่องว่างเหล็กอัลลอยด์แบบสั้นสามารถรักษาความยาวของแท่งที่ใช้งานได้มากกว่าแทนที่จะถอดส่วนที่แหลมออกก่อนทำการวาด ประโยชน์ทางเศรษฐกิจขึ้นอยู่กับความยาวของแท่งและปริมาณที่ดึงออกตามปกติในระหว่างการชี้ ดังนั้นควรคำนวณจากข้อมูลการผลิตจริง แทนที่จะถือว่าเป็นเปอร์เซ็นต์คงที่
การชี้แบบปกติจะลบส่วนหนึ่งของปลายแฮนด์ออกหรือเหลือส่วนที่ลดลงซึ่งอาจถูกตัดออกในภายหลัง กระบวนการดันจุดจะหลีกเลี่ยงขั้นตอนการเตรียมการนี้ ยิ่งแท่งเหล็กสั้นและมูลค่าวัสดุยิ่งสูง คุณลักษณะนี้ก็จะยิ่งมีความสำคัญมากขึ้นเท่านั้น
สำหรับด้ามยาว เปอร์เซ็นต์การประหยัดจากการกำจัดปลายแหลมอาจค่อนข้างน้อย อย่างไรก็ตาม สำหรับช่องว่างที่มีความแม่นยำสั้น วัสดุขนาด 100-300 มม. เท่าเดิมสามารถแสดงถึงเปอร์เซ็นต์ของชิ้นส่วนที่เสร็จแล้วได้มากกว่ามาก
หัวดันให้แรงที่จำเป็นในการสตาร์ทแท่งที่ไม่มีชี้ผ่านแม่พิมพ์ ในขณะที่กระบอกดึงหลักให้แรงสำหรับจังหวะการวาดที่เหลือ ความจุของหัวกดถูกเลือกตามความต้านทานการเข้าแม่พิมพ์ ความแข็งแรงของวัสดุ เส้นผ่านศูนย์กลาง และการลด แทนที่จะจับคู่น้ำหนักการวาดหลักเพียงอย่างเดียว
เหตุใดจึงสำคัญ:เครื่องถอนเงินแบบกดจุดอัตโนมัติสามารถมีน้ำหนักในการดึงระบุที่เพียงพอ แต่ยังไม่เหมาะสมหากแรงกดเริ่มต้นไม่เพียงพอสำหรับโลหะผสมแข็งหรือการลดลงอย่างมาก FangRong จึงคำนวณความต้องการในการกดและดึงจากวัสดุและขนาดจริงของลูกค้า
ตัวจับยึดแม่พิมพ์แบบโมดูลาร์ช่วยลดเวลาการเปลี่ยนเครื่องมือเมื่อมีการแปรรูปแท่งที่มีเส้นผ่านศูนย์กลางต่างกันในเครื่องจักรเครื่องเดียวกัน สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับร้านขายงานและโรงงานที่ผลิตหลายขนาดในกะเดียว หากสายการผลิตสร้างเส้นผ่านศูนย์กลางเพียงเส้นผ่านศูนย์กลางเดียวอย่างต่อเนื่อง เครื่องมือแบบเปลี่ยนเร็วมีความสำคัญน้อยกว่าอายุการใช้งานแม่พิมพ์และการเลือกแรงดึงที่ถูกต้อง
แรงและความเร็วของไฮดรอลิกสามารถปรับได้ตามวัสดุและกำหนดการผ่าน ช่วยให้ผู้ปฏิบัติงานหลีกเลี่ยงการใช้แรงมากเกินไปกับวัสดุที่ค่อนข้างอ่อน ในขณะเดียวกันก็รักษาแรงที่เพียงพอสำหรับเหล็กสเตนเลส เหล็กโลหะผสม หรือวัสดุที่มีความแข็งแรงสูงอื่นๆ
ในการผลิตเพลาที่มีความแม่นยำ สภาพการวาดแบบควบคุมจะช่วยลดการโหลดอย่างกะทันหันและความเสียหายที่พื้นผิว ความตรงขั้นสุดท้ายและความแม่นยำของขนาดยังคงขึ้นอยู่กับการออกแบบแม่พิมพ์ สภาพของแท่งที่เข้ามา กำหนดการผ่าน และกระบวนการยืดที่ตามมา
PLC จะควบคุมลำดับระหว่างการเคลื่อนที่ของหัวกด การจับ การป้อนแม่พิมพ์ การหนีบแคร่ การดึงและการกลับ ผู้ปฏิบัติงานสามารถตั้งค่าและติดตามพารามิเตอร์กระบวนการหลักผ่าน HMI
วิธีนี้จะมีประโยชน์มากที่สุดเมื่อเครื่องจักรเดียวกันใช้วัสดุหรือขนาดต่างกัน สำหรับกลุ่มผลิตภัณฑ์เดี่ยว การควบคุมลำดับแบบอัตโนมัติจะช่วยลดการแทรกแซงของผู้ปฏิบัติงานเป็นหลัก และช่วยให้กระบวนการที่กำหนดไว้สามารถทำซ้ำได้
โครงสร้าง FR-series มาตรฐานมีไว้สำหรับแท่งกลมตัน การวาดท่อสามารถทำได้โดยใช้แมนเดรล ปลั๊ก และดายที่เหมาะสม การใช้งานท่อควรได้รับการยืนยันในระหว่างการวิศวกรรม เนื่องจากความหนาของผนัง ประเภทของแมนเดรล และข้อกำหนดในการหล่อลื่นส่งผลต่อแรงดึงและเครื่องมือที่ต้องการ
ควรเลือกแบบที่ถูกต้องตั้งแต่เส้นผ่านศูนย์กลางเริ่มต้น เส้นผ่านศูนย์กลางที่เสร็จแล้ว ความแข็งแรงของวัสดุ การลดพื้นที่ และผลผลิตที่ต้องการ. น้ำหนักที่กำหนดเพียงอย่างเดียวไม่เพียงพอสำหรับการเลือกเครื่องจักร
| แบบอย่าง | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| ความสามารถในการดึง (ตัน) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| หัวกดไฮดรอลิก (ตัน) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| กระบอกสูบ | φ63×200 มม | φ80×200 มม | φ100×200 มม | φ125×200 มม | φ150×300 มม | φ160×700 มม | φ180×300 มม | φ200×300 มม | φ220×300 มม | φ250×300 มม | φ280×300 มม | φ300×300 มม |
| กำลังปั้มน้ำมัน (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| ช่วงเส้นผ่านศูนย์กลางแท่ง (มม.) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| กำลังมอเตอร์หลัก (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
ความยาวการวาดภาพมาตรฐาน:10 ม. ความยาวการวาดแบบกำหนดเองสามารถออกแบบได้ตามรูปแบบการผลิตของลูกค้า
สำคัญ:ช่วงเส้นผ่านศูนย์กลางที่แสดงด้านบนคือช่วงแท่งชิ้นงานที่ใช้งานได้ของเครื่อง ไม่ใช่การรับประกันว่าจะสามารถดึงวัสดุทุกชนิดจากเส้นผ่านศูนย์กลางเริ่มต้นที่ใหญ่ที่สุดไปจนถึงเส้นผ่านศูนย์กลางสำเร็จรูปทุกเส้นที่เป็นไปได้ในการผ่านครั้งเดียว กำหนดการส่งผ่านจริงต้องได้รับการตรวจสอบโดยเทียบกับความแข็งแรงของวัสดุ การลดรอบการส่งผ่าน รูปทรงของแม่พิมพ์ และการหล่อลื่น
ใช้สำหรับแท่งที่จ่ายให้กับเส้นมุ่งหน้าเย็นสำหรับสลักเกลียว สตั๊ด สกรู หมุด และส่วนประกอบที่คล้ายกัน การออกแบบตัวชี้มีประโยชน์อย่างยิ่งเมื่อช่องว่างขนาดสั้นทำให้เกิดเศษชี้ตำแหน่งในเปอร์เซ็นต์ที่สูง
สถานการณ์ของลูกค้า:ผู้ผลิตตัวยึดที่เปลี่ยนลำดับการชี้และการวาดที่แยกกันสามารถใช้ FR-30T เพื่อรวมการป้อนแม่พิมพ์และการดึงเข้าเป็นรอบเครื่องจักรเดียว ช่วยลดการจัดการขั้นกลางก่อนการมุ่งหน้าแบบเย็น
เหมาะสำหรับสต็อกแท่งความแม่นยำสูงที่ใช้กับเพลาบังคับเลี้ยว ก้านแอคชูเอเตอร์ ส่วนประกอบวาล์ว และชิ้นส่วนอื่นๆ ที่กลึงหรือกลึง พารามิเตอร์ที่สำคัญ ได้แก่ แรงดึง ความทนทานต่อเส้นผ่านศูนย์กลาง สภาพพื้นผิว และความสามารถในการรักษากำหนดเวลาการส่งผ่านที่มั่นคง
สถานการณ์ของลูกค้า:ซัพพลายเออร์ด้านยานยนต์ที่วาดแท่งโลหะผสมเหล็กสำหรับส่วนประกอบระบบบังคับเลี้ยวสามารถใช้โครงแบบ FR-100T ซึ่งการกำจัดปลายแหลมจะช่วยปรับปรุงการใช้วัสดุก่อนการตัดเฉือน
การวาดสามารถให้เส้นผ่านศูนย์กลางที่ควบคุมได้และปรับปรุงสภาพพื้นผิวก่อนการบด ลอก หรือตกแต่งขั้นสุดท้าย อย่างไรก็ตาม สำหรับการใช้งานตลับลูกปืน การดึงออกเพียงอย่างเดียวไม่สามารถทดแทนข้อกำหนดด้านมิติและพื้นผิวของกระบวนการเจียรขั้นสุดท้ายได้
สถานการณ์ของลูกค้า:ผู้ผลิตตลับลูกปืนสามารถใช้ FR-50T สำหรับช่องว่างลูกกลิ้ง ซึ่งการดึงที่มั่นคงจะช่วยลดปริมาณวัสดุที่ต้องถอดออกในภายหลังระหว่างการเก็บผิวละเอียด
เหล็กกล้าเครื่องมือที่มีความแข็งแรงสูงต้องการแรงดึงที่มากขึ้นและการควบคุมการลดต่อการผ่านอย่างระมัดระวัง ดังนั้นควรเลือกเครื่องจักรจากความแข็งแรงของวัสดุจริงและการคำนวณกำหนดเวลาผ่าน แทนที่จะเลือกเส้นผ่านศูนย์กลางเพียงอย่างเดียว
สถานการณ์ของลูกค้า:ตัวประมวลผลเหล็กกล้าเครื่องมือที่วาดแท่งเหล็กความเร็วสูงสามารถใช้โมเดล FR ที่มีความจุสูงกว่าได้ เมื่อความต้านทานการเสียรูปเกินช่วงการใช้งานจริงของม้านั่งดึงขนาดเล็ก
สแตนเลส ไทเทเนียม โลหะผสมนิกเกิล และวัสดุที่มีมูลค่าสูงอื่นๆ จะได้รับประโยชน์จากการกำจัดการชี้ที่แยกจากกัน ประโยชน์ที่ได้รับจะเกี่ยวข้องอย่างยิ่งเมื่อวัสดุมีราคาแพงหรือการเตรียมปลายแฮนด์ทำได้ยากอย่างสม่ำเสมอ
สถานการณ์ของลูกค้า:สำหรับการผลิตแท่งไทเทเนียม การหลีกเลี่ยงการชี้ทางกลแบบเดิมๆ จะทำให้กระบวนการเตรียมส่วนหน้าง่ายขึ้น และลดการจัดการวัสดุก่อนการขึ้นรูปเย็น
สามารถกำหนดค่าเครื่องวาดแบบกดจุดอัตโนมัติสำหรับการใช้งานแท่งทองแดงและอลูมิเนียมที่ต้องมีการควบคุมการวาดเพื่อลดขนาดหรือการปรับปรุงพื้นผิว วัสดุที่นิ่มกว่าอาจไม่จำเป็นต้องใช้แรงกดสูงสุดที่มีอยู่ ดังนั้นการเลือกรุ่นที่มีขนาดเล็กลงสามารถลดกำลังในการติดตั้งที่ไม่จำเป็นได้
ส่งข้อมูลต่อไปนี้ก่อนที่จะขอใบเสนอราคา:
วัสดุ:เกรด ความต้านทานแรงดึงหรือกำลังคราก และสภาวะการอบชุบด้วยความร้อน
ขนาดเริ่มต้น: outside diameter and bar length.
ขนาดสำเร็จรูป:เส้นผ่านศูนย์กลางเป้าหมายและพิกัดความเผื่อมิติ
การลดน้อยลง:การลดพื้นที่ที่ต้องการและจำนวนการผ่านการวาด
การผลิต:ชิ้นที่ต้องการต่อชั่วโมงหรือตันต่อกะ
รูปแบบสินค้า:แถบแข็งหรือท่อ
ระบบอัตโนมัติ:การโหลดด้วยตนเองหรือการป้อนอัตโนมัติ การตัด การยืดและการวางซ้อน
รายละเอียดเหล่านี้ช่วยให้สามารถตรวจสอบแรงดึง แรงกด โครงสร้างแม่พิมพ์ และรอบเครื่องจักรที่ต้องการได้ก่อนเสนอราคา ไม่ควรเลือกเครื่องจักรเพียงเพราะน้ำหนักที่ระบุสูงกว่ารุ่นของซัพพลายเออร์รายอื่น
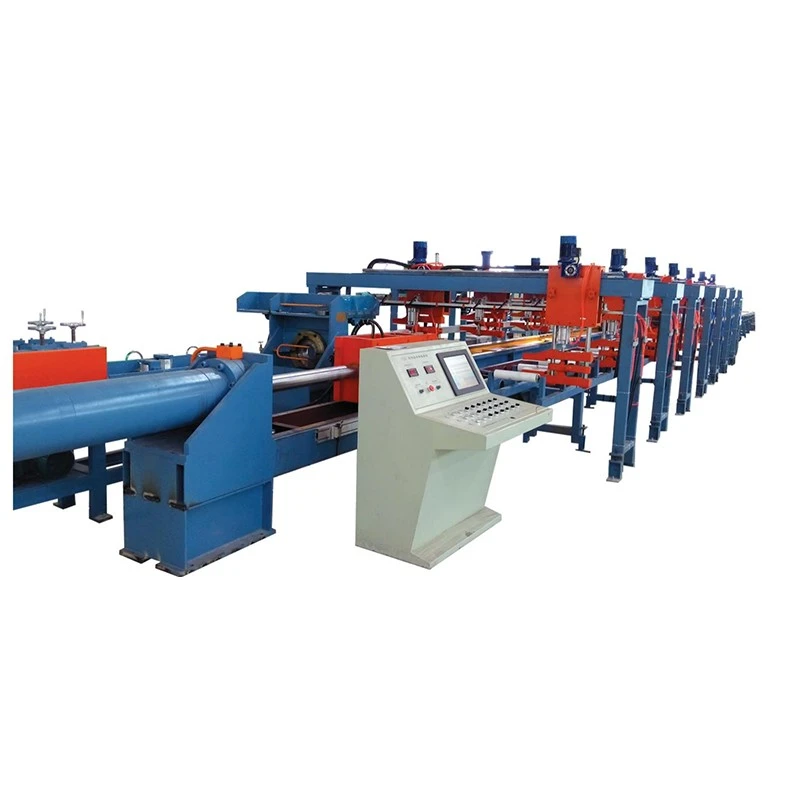
โดยปกติแล้ว แพ็คเกจเครื่องวาดแบบดันจุดอัตโนมัติแบบมาตรฐานจะประกอบด้วยโครง Drawbench, ระบบเขียนแบบไฮดรอลิก, หัวดันไฮดรอลิก, รถลาก, ตัวยึดแม่พิมพ์, ชุดจ่ายไฟไฮดรอลิก, ตู้ควบคุมไฟฟ้า, PLC และ HMI. เครื่องมือมาตรฐานมีให้ตามการกำหนดค่าที่ตกลงกันไว้ แม่พิมพ์การผลิตสำหรับขนาดของลูกค้าเฉพาะควรได้รับการยืนยันแยกต่างหากในใบเสนอราคา
อุปกรณ์เสริมอาจรวมถึงการป้อนอัตโนมัติ การวัดแท่ง การตัด การยืดผม การขนถ่าย และวางซ้อน ควรระบุขอบเขตสุดท้ายทีละรายการในใบเสนอราคาเชิงพาณิชย์ เพื่อให้ลูกค้าทราบแน่ชัดว่าสินค้าอะไรจะมาถึงโรงงาน
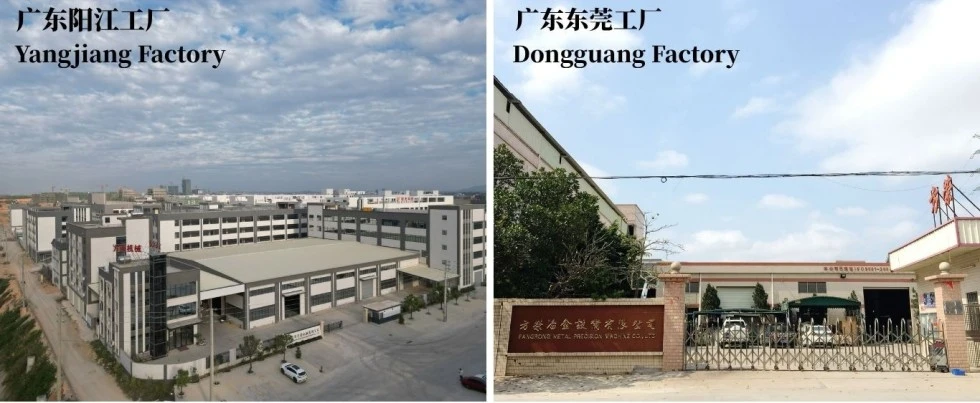
FangRong ผลิตอุปกรณ์เขียนแบบเย็นมาตั้งแต่ปี 1998 การผลิตดำเนินการที่โรงงานในตงกวนและหยางเจียง ครอบคลุมถึงการตัดเฉือน การประกอบไฮดรอลิก การรวมระบบไฟฟ้า และการทดสอบเครื่องจักร
การจัดตำแหน่งทางกล:มีการตรวจสอบรางนำ แคร่เลื่อน และตัวยึดแม่พิมพ์เพื่อการจัดตำแหน่งที่ถูกต้องก่อนการประกอบขั้นสุดท้าย
ระบบไฮดรอลิก:มีการตรวจสอบเสถียรภาพของแรงดัน การเคลื่อนที่ของกระบอกสูบ และการรั่วไหลระหว่างการทดสอบเดินเครื่อง
ระบบไฟฟ้า:มีการทดสอบลำดับ PLC, ฟังก์ชัน HMI, เซ็นเซอร์ และวงจรความปลอดภัย
ประสิทธิภาพการวาดภาพ:ในกรณีที่มีวัสดุของลูกค้า ก็สามารถประมวลผลแท่งตัวอย่างเพื่อตรวจสอบลำดับการดึงและพารามิเตอร์กระบวนการที่ตกลงกันไว้
การทดสอบนี้มีประโยชน์มากกว่าการสาธิตแบบไม่มีโหลดทั่วไป เนื่องจากแรงดึงจริงขึ้นอยู่กับวัสดุของลูกค้า เส้นผ่านศูนย์กลางเริ่มต้น การลดขนาด และเครื่องมือ
1. การทบทวนทางวิศวกรรม:ข้อกำหนดด้านขนาดแท่ง วัสดุ การลดขนาด และระบบอัตโนมัติจะได้รับการตรวจสอบก่อนการผลิต
2. การตรวจสอบส่วนประกอบ:ส่วนประกอบโครงสร้างหลัก ไฮดรอลิก และระบบส่งกำลังได้รับการตรวจสอบตามข้อกำหนดการผลิต
3. เครื่องจักรที่มีความแม่นยำ:ส่วนประกอบกระบอกสูบและกลไกได้รับการประมวลผลและตกแต่งให้เสร็จตามค่าความคลาดเคลื่อนที่ยอมรับได้ในการทำงาน
4. การประกอบเครื่องกล:เฟรม, ระบบนำทาง, หัวดัน, รถลากและที่ยึดแม่พิมพ์ได้รับการประกอบและจัดตำแหน่งแล้ว
5. การรวมระบบไฮดรอลิกและไฟฟ้า:กระบอกสูบ วาล์ว ปั๊ม เซ็นเซอร์ PLC และ HMI ได้รับการเชื่อมต่อและทดสอบการใช้งานแล้ว
6. การทดสอบการทำงาน:ลำดับการดัน หนีบ ดึง และส่งคืนได้รับการทดสอบก่อนจัดส่ง
7. การตรวจสอบขั้นสุดท้าย:มีการตรวจสอบแรงดันไฮดรอลิก ความปลอดภัยทางไฟฟ้า ขนาดเครื่องจักร และการกำหนดค่าที่ตกลงกันไว้
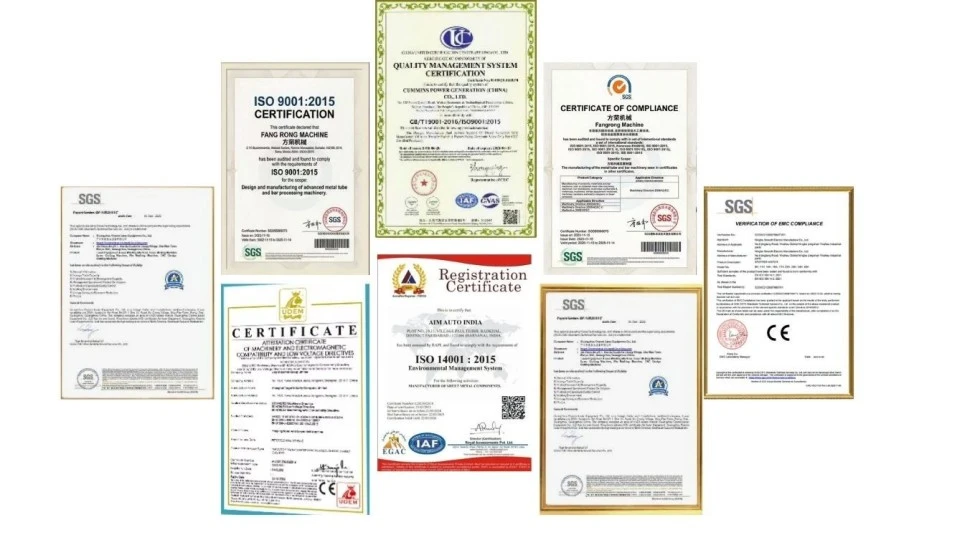
ISO 9001:2015:ระบบการจัดการคุณภาพครอบคลุมถึงกระบวนการออกแบบ การผลิต และการบริการที่เกี่ยวข้อง ใบรับรองเลขที่ UQ231211R1.
เครื่องหมาย CE:พร้อมใช้งานสำหรับการกำหนดค่าเครื่องจักรมาตรฐานที่ออกแบบมาสำหรับข้อกำหนดเครื่องจักรของยุโรปที่เกี่ยวข้อง เอกสารความสอดคล้องและมาตรฐานที่เกี่ยวข้องควรได้รับการยืนยันสำหรับการกำหนดค่าเครื่องที่แน่นอนที่ให้มา
ความปลอดภัยของเครื่องจักร:การออกแบบความปลอดภัยของเครื่องจักรสามารถรวมวงจรหยุดฉุกเฉิน การ์ด อินเตอร์ล็อค และอุปกรณ์ป้องกันอื่น ๆ ที่จำเป็นในการประเมินความเสี่ยงของเครื่องจักรที่เกี่ยวข้อง
การตรวจสอบเอสจีเอ:สามารถจัดให้มีการตรวจสอบโดยบุคคลที่สามได้เมื่อจำเป็นในสัญญาซื้อ
สำคัญ:CE ไม่เหมือนกับการรับรอง UL หากมีการติดตั้งเครื่องจักรในสหรัฐอเมริกาหรือแคนาดา และโครงการดังกล่าวจำเป็นต้องมีส่วนประกอบทางไฟฟ้าหรือการรับรองตามรายการ UL/CSA จะต้องระบุสิ่งนี้ก่อนการผลิตเพื่อให้สามารถกำหนดค่าตู้ไฟฟ้าและส่วนประกอบต่างๆ ได้อย่างเหมาะสม
ขั้นต่ำ:ครบ 1 เครื่อง.
| ปริมาณการสั่งซื้อ | พื้นฐานราคา | ข้อตกลงทางการค้าโดยทั่วไป |
| 1 เครื่อง | ราคาที่เสนอมาตรฐาน | สำหรับสายการผลิตแต่ละสายการผลิตหรือโครงการทดลอง |
| 2-4 เครื่อง | ใบเสนอราคาปริมาณโครงการ | เหมาะสำหรับการขยายหลายบรรทัด สามารถต่อรองส่วนลดปริมาณได้ |
| 5+ เครื่อง | ใบเสนอราคาปริมาณ | ราคาสุดท้ายขึ้นอยู่กับการผสมรุ่น ระบบอัตโนมัติ และกำหนดการส่งมอบ |
ระยะเวลาการสั่งซื้อมาตรฐาน:ประมาณ 30-60 วันหลังจากการยืนยันทางเทคนิค การยืนยันสัญญา และรับเงินมัดจำที่ตกลงกันไว้ เครื่องจักรขนาดใหญ่หรือระบบที่มีระบบอัตโนมัติในตัวอาจต้องใช้เวลาในการผลิตนานขึ้น
คำสั่งเร่งด่วน:กำหนดการเร่งด่วนสามารถประเมินได้ตามกำลังการผลิตปัจจุบันของโรงงาน รุ่นเครื่องจักร และความพร้อมใช้งานของส่วนประกอบ ระยะเวลารอคอยสินค้าที่เร่งด่วนจะต้องได้รับการยืนยันเป็นลายลักษณ์อักษรก่อนที่จะส่งคำสั่งซื้อ แทนที่จะแสดงเป็นการรับประกันคงที่
การชำระเงิน:การจัดเตรียมโดยทั่วไปคือเงินฝาก 30% หลังจากยืนยันการสั่งซื้อและยอดคงเหลือ 70% ก่อนจัดส่งหลังจากการทดสอบการยอมรับของโรงงานที่ตกลงกันไว้ เงื่อนไขสุดท้ายขึ้นอยู่กับสัญญาการขาย
การรับประกัน:12 เดือนนับจากการทดสอบเดินเครื่องภายใต้เงื่อนไขการรับประกันที่ตกลงกันไว้
เครื่องวาดแบบกดจุดอัตโนมัติได้รับการจัดเตรียมสำหรับการส่งออกโดยมีบรรจุภัณฑ์ป้องกันที่เหมาะสม การป้องกันการกัดกร่อนสำหรับพื้นผิวกลึงแบบเปิด และการจัดบรรจุภัณฑ์ตามขนาดเครื่องและวิธีการจัดส่ง Large drawbenches may require sectional shipment depending on container limits and site access.
ก่อนจัดส่งลูกค้าควรยืนยันขนาดทางเข้าโรงงาน ข้อกำหนดของฐานราก ความสามารถในการยก ระบบไฟฟ้าและอุปกรณ์ขนถ่าย. การให้รายละเอียดเหล่านี้ก่อนการผลิตจะช่วยป้องกันความล่าช้าในการติดตั้งหลังจากมาถึง
ข้อได้เปรียบหลักคือไม่จำเป็นต้องชี้ปลายแฮนด์ด้วยกลไกก่อนทำการวาด หัวกดไฮดรอลิกด้านหลังจะดันแท่งที่ไม่มีปลายแหลมผ่านแม่พิมพ์จนกระทั่งปลายนำโผล่ออกมา หลังจากนั้นแท่นดึงจะจับและดึงผ่าน วิธีนี้สามารถลดการสูญเสียวัสดุและกำจัดการดำเนินการชี้ตำแหน่งที่แยกจากกัน ซึ่งมีประโยชน์อย่างยิ่งสำหรับการผลิตแท่งชิ้นงานในปริมาณมาก โดยที่วัสดุปลายแหลม 100–300 มม. ต่อแท่งอาจถูกทิ้งไป
ใช่. เครื่องวาดแบบกดจุดอัตโนมัติได้รับการออกแบบมาโดยเฉพาะสำหรับแท่งวาดโดยไม่ต้องชี้ล่วงหน้าแบบธรรมดา อย่างไรก็ตาม ต้องตรวจสอบวัสดุชิ้นงาน เส้นผ่านศูนย์กลางเริ่มต้น การลดต่อการผ่าน รูปทรงของแม่พิมพ์ และแรงในการดึงที่ต้องการก่อนที่จะยืนยันการกำหนดค่า โลหะผสมที่มีความแข็งมากหรือการลดลงมากผิดปกติอาจต้องใช้การออกแบบแม่พิมพ์หรือกำหนดเวลาการผ่านที่แตกต่างออกไป
การเลือกเครื่องจักรไม่ควรขึ้นอยู่กับเส้นผ่านศูนย์กลางของแท่งเพียงอย่างเดียว แรงดึงที่ต้องการขึ้นอยู่กับความแข็งแรงของวัสดุ เส้นผ่านศูนย์กลางเริ่มต้นและสุดท้าย การลดขนาดหน้าตัด แรงเสียดทาน มุมแม่พิมพ์ และความเร็วในการดึง ตัวอย่างเช่น แท่งเหล็กคาร์บอน 50 มม. และแท่งโลหะผสมความแข็งแรงสูง 50 มม. อาจต้องใช้แรงดึงที่แตกต่างกันอย่างมาก FangRong สามารถคำนวณแรงผลักดันและแรงดึงที่ต้องการจากวัสดุและข้อมูลมิติของลูกค้าก่อนที่จะแนะนำโมเดล FR
ซีรีส์ FR ครอบคลุมแท่งกลมตันตันประมาณ 13–100 มม. ขึ้นอยู่กับรุ่น การใช้งานทั่วไป ได้แก่ เหล็กกล้าคาร์บอน โลหะผสมเหล็ก สแตนเลส เหล็กแบริ่ง เหล็กเครื่องมือ ทองแดง อลูมิเนียม และวัสดุรีดเย็นอื่นๆ ที่เหมาะสม ท่อหรือโปรไฟล์พิเศษอาจต้องใช้เครื่องมือที่แตกต่างกัน และควรได้รับการประเมินแยกต่างหากก่อนสั่งซื้อ
การประหยัดขึ้นอยู่กับความยาวชี้เดิม ความยาวแท่ง เส้นผ่านศูนย์กลาง วัสดุ และวิธีการผลิต กระบวนการทั่วไปอาจดึงระยะห่างจากแต่ละแท่งประมาณ 100–300 มม. เพื่อสร้างปลายแหลม การกำจัดขั้นตอนนี้จึงสามารถปรับปรุงผลผลิตวัสดุได้ แต่การประหยัดจริงควรคำนวณจากขนาดแท่งของลูกค้าและค่าเผื่อการชี้ที่มีอยู่ แทนที่จะถือว่าเป็นเปอร์เซ็นต์คงที่
ไม่จำเป็น. การวาดแบบเย็นสามารถปรับปรุงความแม่นยำของมิติและสภาพพื้นผิวได้ แต่ไม่ควรพิจารณาใช้แทนการยืดผมโดยเฉพาะเมื่อต้องใช้ความตรงที่แน่นหนา หากผลิตภัณฑ์สำเร็จรูปต้องมีการควบคุมความตรง สายการผลิตสามารถกำหนดค่าด้วยกระบวนการยืดผมแยกต่างหากหลังจากการวาด
ก่อนการเสนอราคา ซัพพลายเออร์ควรได้รับเกรดวัสดุ เส้นผ่านศูนย์กลางเริ่มต้น เส้นผ่านศูนย์กลางที่เสร็จแล้ว ความยาวในการวาดที่ต้องการ ความยาวแท่ง กำลังเอาต์พุตที่ต้องการ ความคลาดเคลื่อนของมิติเป้าหมาย ผ่านการวาด หากทราบ และแหล่งจ่ายไฟของโรงงานที่มีอยู่ ภาพถ่ายหรือตัวอย่างของแท่งปลายแหลมที่มีอยู่สามารถช่วยระบุเงื่อนไขการเข้าแม่พิมพ์และการกำหนดค่าหัวกดที่ต้องการได้
โดยทั่วไปการกำหนดค่ามาตรฐานจะรวมถึงหน่วยกำลังไฮดรอลิก มอเตอร์หลัก หัวดันด้านหลัง กระบอกสูบและแคร่วาด ตัวยึดแม่พิมพ์ ระบบควบคุม PLC และ HMI และเครื่องมือมาตรฐานที่ตกลงกัน ชุดแม่พิมพ์ ชิ้นส่วนไฟฟ้า ระบบการโหลดหรือขนถ่ายอัตโนมัติ และอุปกรณ์เสริมอื่นๆ ควรได้รับการยืนยันในใบเสนอราคาทางเทคนิค เนื่องจากอุปกรณ์เหล่านี้ขึ้นอยู่กับข้อกำหนดด้านวัสดุ ขนาด และระบบอัตโนมัติของลูกค้า
ที่อยู่
NO.163, Shatong Road, เขตอุตสาหกรรม Shabu 2nd, เมือง Dalang, เมืองตงกวน, กวางตุ้ง, จีน
โทร
อีเมล