Whatsapp
เรานำเสนออุปกรณ์แปรรูปโลหะที่มีความแม่นยำสูงหลากหลายประเภท รวมถึงการยืดผม การดึงเย็น การชี้ การลบมุม การตัด เครื่องรีดเกลียว และแม่พิมพ์ดึง ซึ่งปรับแต่งสำหรับวัสดุท่อ แท่ง และลวดในอุตสาหกรรมที่หลากหลาย
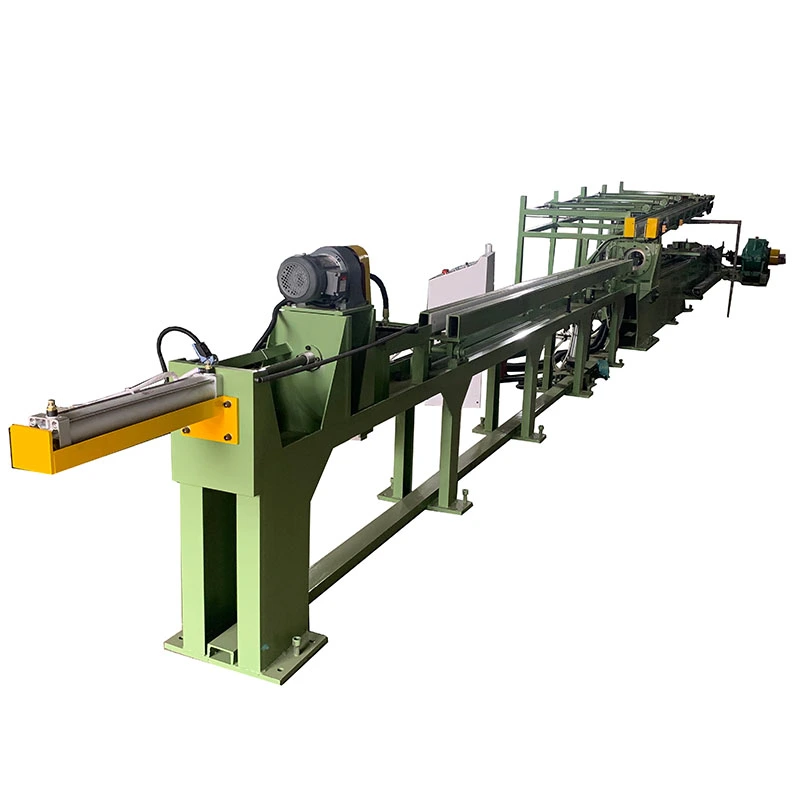
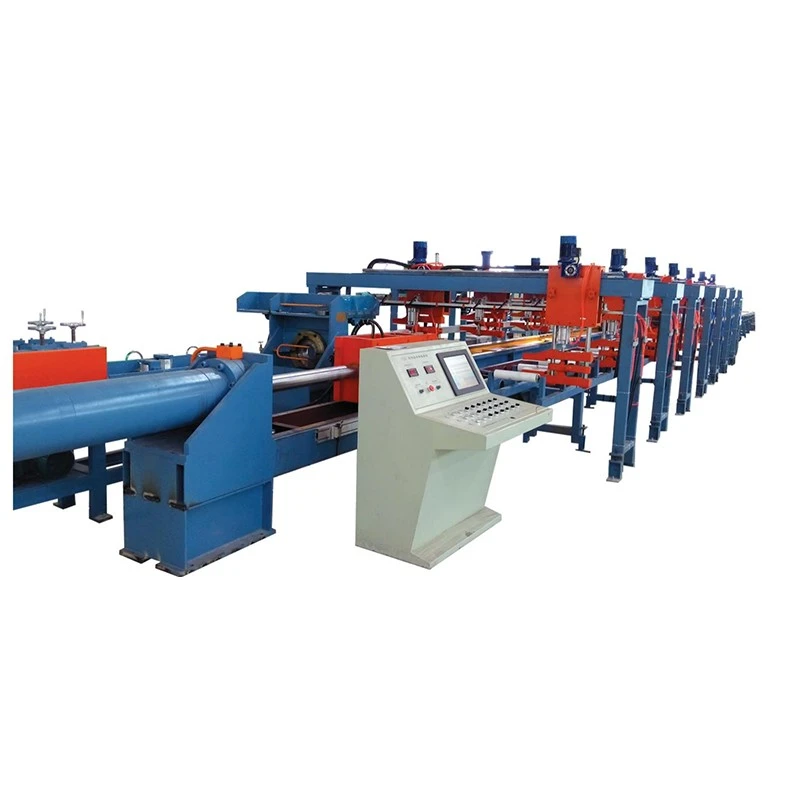
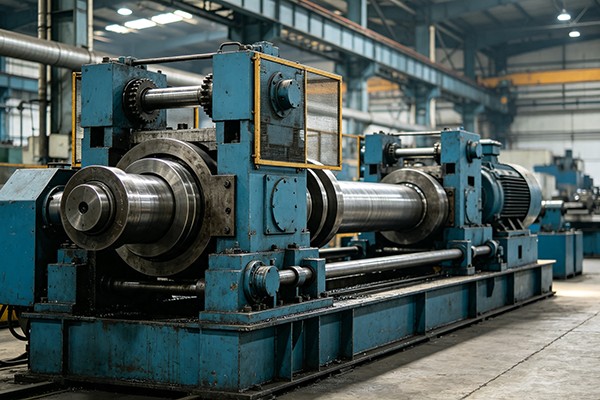
ที่เครื่องยืดแนวนอนทองแดงเป็นเครื่องยืดผมแบบหลายลูกกลิ้งสำหรับท่อทองแดง ท่อ แท่งตัน และโปรไฟล์หลังจากการอัดขึ้นรูป การดึง การอบอ่อน หรือการจัดการ ใช้การดัดกลับแบบควบคุมผ่านชุดลูกกลิ้งหลายชุดเพื่อแก้ไขส่วนโค้ง ความโค้ง และรูปไข่เล็กน้อย โดยไม่ต้องทำการยืดผมแยกต่างหาก
ทองแดงต้องมีสภาวะการยืดผมที่แตกต่างจากเหล็ก ความแข็งแรงของผลผลิตที่ค่อนข้างต่ำและพื้นผิวที่อ่อนนุ่มทำให้แรงกดลูกกลิ้งมากเกินไปเป็นสาเหตุของรอยที่พื้นผิว ในขณะที่อุณหภูมิที่แตกต่างกันต้องใช้แรงยืดผมและความเร็วของเส้นที่แตกต่างกัน ซีรีย์ FR จึงมีการกำหนดค่าโดยรอบจำนวนลูกกลิ้ง เส้นผ่านศูนย์กลางของชิ้นงาน การปรับอุณหภูมิทองแดง ความทนทานต่อความตรง และข้อกำหนดด้านการตกแต่งพื้นผิว.
สำหรับสายการผลิตที่ท่อทองแดงจะถูกบัดกรี งอ ชุบ หรือประกอบโดยอัตโนมัติ ความตรงและสภาพพื้นผิวถือเป็นสิ่งสำคัญ รูปทรงลูกกลิ้งและการปรับที่เหมาะสมช่วยแก้ไขท่อโดยไม่ทำให้เกิดรอยขีดข่วนใหม่ การเสียรูปมากเกินไป หรือการแก้ไขมากเกินไป
ซีรี่ส์ FR ของ FangRong ประกอบด้วยการกำหนดค่ามาตรฐาน 13 แบบตั้งแต่ FR-20 ถึง FR-180ครอบคลุมเส้นผ่านศูนย์กลางท่อทองแดงตั้งแต่φ4 มม. ถึง φ180 มมและแท่งทึบจากφ10 มม. ถึง φ90 มม. ขึ้นอยู่กับรุ่นของเครื่องที่ใช้ชุดลูกกลิ้ง 14, 15, 16, 17 หรือ 20 ชุด. การกำหนดค่าลูกกลิ้ง 20 ที่เลือกสามารถบรรลุความตรงได้ต่ำที่สุด0.1 มม./ม. กำลังมอเตอร์ทั้งหมดมีตั้งแต่3 กิโลวัตต์ถึง 55 กิโลวัตต์โดยมีน้ำหนักเครื่องประมาณ700 กก. ถึง 25,000 กก.
อุปกรณ์ดังกล่าวรวมเทคโนโลยีการยืดผมที่พัฒนาขึ้นโดยความร่วมมือระยะยาวของ FangRong กับผู้ผลิตชาวไต้หวัน FangRong ก่อตั้งขึ้นในปี 1998 ในฐานะบริษัทร่วมทุน และเป็นเจ้าของทั้งหมดในปี 2013 โดยยังคงรักษาประสบการณ์ด้านวิศวกรรมการยืดและการวาดภาพที่พัฒนาขึ้นผ่านความร่วมมือดังกล่าว
ซีรีส์ FR ใช้การดัดกลับแบบหลายลูกกลิ้ง. แทนที่จะแก้ไขการโค้งงอที่จุดหนึ่งด้วยแรงสูง ชิ้นงานจะผ่านลูกกลิ้งต่อเนื่องกันซึ่งใช้การแก้ไขแบบควบคุมที่มีขนาดเล็กกว่า สิ่งนี้จะกระจายการเสียรูปไปตามท่อหรือแท่ง และช่วยให้ผู้ปฏิบัติงานไปถึงความตรงที่ต้องการโดยมีความเสี่ยงน้อยกว่าที่จะเกิดการโค้งงอเกินอย่างถาวร
1. การให้อาหารและการจัดตำแหน่ง
ท่อทองแดงหรือแท่งทองแดงจะเข้ามาผ่านระบบนำทาง การวางแนวทางเข้าที่ถูกต้องเป็นสิ่งสำคัญ เนื่องจากชิ้นงานที่อยู่ในตำแหน่งที่ไม่ถูกต้องอาจทำให้เกิดความตรงที่ไม่สอดคล้องกัน แม้ว่าการตั้งค่าลูกกลิ้งจะถูกต้องก็ตาม
2. การดัดแบบย้อนกลับแบบก้าวหน้า
ชุดลูกกลิ้งหลายชุดใช้แรงดันควบคุมจากทิศทางที่ต่างกัน รูปทรงลูกกลิ้งและการปรับจะสอดคล้องกับเส้นผ่านศูนย์กลางของชิ้นงาน ชุดลูกกลิ้งจำนวนมากจะมีจุดแก้ไขที่มากกว่า และโดยทั่วไปจะถูกเลือกเมื่อต้องใช้ค่าความคลาดเคลื่อนความตรงที่เข้มงวดมากขึ้น
3. ควบคุมการสัมผัสพื้นผิว
ทองแดงมีความอ่อนกว่าเหล็ก โดยเฉพาะอย่างยิ่งในสภาพที่ผ่านการอบอ่อน พื้นผิวลูกกลิ้งจึงได้รับการตกแต่งอย่างแม่นยำด้วยมีตัวเลือกลูกกลิ้งป้องกันพื้นผิวให้เลือกเมื่อการใช้งานต้องมีการควบคุมรอยขีดข่วน การครูด หรือรอยบนพื้นผิวอย่างเข้มงวด
4. การปรับความเร็ว
มี FR-76 และรุ่นใหญ่กว่าให้ความเร็วตัวแปร 0-60 ม./นาทีผ่านอินเวอร์เตอร์ความถี่ FR-50 และรุ่นเล็กกว่าใช้ความเร็วที่เลือกได้9/18/27/45 ม./นาที. ควรเลือกความเร็วในการผลิตจริงตามทองแดงผสม เทมเปอร์ ขนาดท่อ เป้าหมายความตรง และข้อกำหนดของพื้นผิว แทนที่จะใช้ความเร็วสูงสุดเพียงอย่างเดียว
5. เอฟเฟกต์การยืดและปรับขนาด
หน้าสัมผัสของลูกกลิ้งที่ได้รับการควบคุมยังสามารถลดการตกไข่เล็กน้อยและปรับปรุงความสม่ำเสมอของมิติได้ อย่างไรก็ตาม การยืดผมไม่ควรถือเป็นการทดแทนกระบวนการกำหนดขนาดโดยเฉพาะเมื่อจำเป็นต้องมีความคลาดเคลื่อนของขนาดที่แคบ
6. การคายประจุ
ท่อหรือแท่งที่เสร็จแล้วจะออกจากเครื่องจักรด้วยความตรงที่ระบุ และพร้อมสำหรับการดัด การตัด การประสาน การชุบ การประกอบ หรือการตกแต่งขั้นสุดท้ายอื่นๆ ในภายหลัง
ความเสียหายของพื้นผิวระหว่างการยืดผม
ทองแดงสามารถทำเครื่องหมายได้ง่ายด้วยพื้นผิวลูกกลิ้งที่ไม่เหมาะสมหรือแรงกดมากเกินไป สำหรับท่อ HVAC บัสบาร์ไฟฟ้า และผลิตภัณฑ์ทองแดงตกแต่ง เครื่องหมายเหล่านี้อาจนำไปสู่การปฏิเสธหรืองานตกแต่งเพิ่มเติมได้ ตัวเลือกลูกกลิ้งป้องกันพื้นผิวช่วยลดความเสี่ยงนี้
อารมณ์ทองแดงที่แตกต่างกัน
ทองแดงอบอ่อนและทองแดงดึงแข็งไม่ตอบสนองต่อการตั้งค่าการยืดผมแบบเดียวกัน ความดันลูกกลิ้งและความเร็วในการประมวลผลต้องสอดคล้องกับสภาพของวัสดุเพื่อหลีกเลี่ยงการเสียรูปหรือผ่านซ้ำ
การดัดหลังจากการอัดขึ้นรูปและการวาด
ท่อและแท่งทองแดงสามารถเกิดความโค้งได้ในระหว่างการอัดขึ้นรูป การดึงเย็น การหลอม การขดหรือการขนส่ง การยืดผมหลายลูกกลิ้งจะแก้ไขความโค้งนี้ก่อนที่วัสดุจะเข้าสู่ขั้นตอนการผลิตถัดไป
การตกไข่ของหลอด
ท่อทองแดงผนังบางสามารถเกิดรูปไข่ได้ในระหว่างการขึ้นรูปและการจัดการ ลูกกลิ้งที่ปรับอย่างเหมาะสมสามารถให้เอฟเฟกต์รองขนาดในขณะที่แก้ไขความตรง ผลลัพธ์ที่ได้ขึ้นอยู่กับขนาดของท่อ สภาพวัสดุ และการเสียรูปเบื้องต้น
การป้อนเข้าอุปกรณ์ปลายน้ำไม่สม่ำเสมอ
ความโค้งที่มากเกินไปอาจรบกวนการดัด การตัด การเชื่อม การประสาน และการประกอบท่ออัตโนมัติ กระบวนการยืดผมตรงที่มีการควบคุมช่วยปรับปรุงความสม่ำเสมอในการป้อนและลดการแก้ไขด้วยตนเอง
ปัญหาเรื่องการใส่ท่อ
สำหรับการผลิต HVAC เครื่องทำความเย็น ประปา และเครื่องแลกเปลี่ยนความร้อน การโค้งงอหรือรูปไข่มากเกินไปอาจส่งผลต่อการวางตำแหน่งท่อและการประกอบข้อต่อ ความตรงสม่ำเสมอทำให้การขึ้นรูปปลายน้ำและการต่อเชื่อมสามารถทำซ้ำได้มากขึ้น
ทองแดงจำเป็นต้องมีการควบคุมการสัมผัสระหว่างลูกกลิ้งกับชิ้นงานอย่างระมัดระวัง พื้นผิวลูกกลิ้งกราวด์ที่มีความแม่นยำและวัสดุป้องกันพื้นผิวเสริมมีไว้สำหรับการใช้งานที่ไม่สามารถยอมรับรอยขีดข่วนและการครูดได้
รองรับ FR-76 และเครื่องจักรขนาดใหญ่กว่า0-60 ม./นาทีการทำงานแบบปรับความเร็วได้ มี FR-50 และรุ่นเล็กกว่าให้9/18/27/45 ม./นาทีความเร็วที่เลือกได้ ช่วยให้สามารถปรับสายได้ตามความต้องการของวัสดุและผลิตภัณฑ์ แทนที่จะบังคับข้อกำหนดทองแดงทุกรายการผ่านการตั้งค่าเดียวกัน
ซีรีย์ FR มีจำหน่ายด้วยลูกกลิ้ง 14, 15, 16, 17 หรือ 20 อัน. จำนวนลูกกลิ้งที่สูงขึ้นจะทำให้มีจุดแก้ไขเพิ่มเติม และโดยปกติจะได้รับการพิจารณาเมื่อสายการผลิตต้องการความตรงที่แน่นมากขึ้น ตัวอย่างเช่น มีการระบุการกำหนดค่า FR-50 20 ลูกกลิ้ง≤0.1 มม./มความตรง
ซีรีส์ครอบคลุมท่อทองแดงตั้งแต่φ4 มม. ถึง φ180 มมและแท่งทึบจากφ10 มม. ถึง φ90 มม. ช่วยให้กลุ่มผลิตภัณฑ์เดียวกันครอบคลุมท่อขนาดเล็กที่มีความแม่นยำตลอดจนผลิตภัณฑ์ทองแดงอุตสาหกรรมขนาดใหญ่
เครื่องยืดแนวนอนด้วยทองแดงสามารถกำหนดค่าสำหรับทองแดงบริสุทธิ์ได้ เช่นC11000 และ C12200เช่นเดียวกับทองเหลือง บรอนซ์ คิวโปรนิกเกิล และโลหะผสมทองแดงอื่นๆ ท่อไร้รอยต่อและท่อเชื่อมสามารถดำเนินการได้เมื่อขนาดอยู่ภายในช่วงการทำงานของเครื่องจักรที่เลือก
ความเหนียวของทองแดงช่วยให้สามารถยืดผมได้ค่อนข้างเร็ว แต่ความเร็วสูงสุดไม่ควรเป็นเพียงเกณฑ์การคัดเลือกเท่านั้น สำหรับการผลิตในปริมาณมาก การผสมผสานที่ถูกต้องของการกำหนดค่าลูกกลิ้ง ความเร็ว ความดัน และสภาพชิ้นงานมีความสำคัญมากกว่าการเพิ่มความเร็วของสายการผลิตเพียงอย่างเดียว
สำหรับการยืดผมด้วยทองแดง ให้เลือกเครื่องตามเส้นผ่านศูนย์กลางของท่อหรือแท่ง ความหนาของผนัง โลหะผสมทองแดงและเทมเปอร์ ความโค้งเริ่มต้น ความตรงที่ต้องการ ข้อกำหนดการตกแต่งพื้นผิว และความเร็วในการผลิต. หากเครื่องจักรเดียวกันสามารถผลิตได้หลายขนาด ควรพิจารณาช่วงขนาดที่สมบูรณ์แทนที่จะเลือกตามเส้นผ่านศูนย์กลางที่ใหญ่ที่สุดเท่านั้น
| แบบอย่าง | ท่อสูงสุด Ø (มม.) | ท่อขั้นต่ำ Ø (มม.) | แม็กซ์บาร์ Ø (มม.) | ความตรง (มม./ม.) | ชุดลูกกลิ้ง | ความเร็ว (ม./นาที) | กำลังทั้งหมด (กิโลวัตต์) | น้ำหนัก (กก.) | ขนาด ยาว×กว้าง×สูง (มม.) |
| FR-180 (17 ลูกกลิ้ง) | φ180 | φ60 | φ90 | ≤0.3 | 17 | - | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17 ลูกกลิ้ง) | φ150 | φ58 | φ70 | ≤0.3 | 17 | - | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 ลูกกลิ้ง) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | - | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 ลูกกลิ้ง) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 ลูกกลิ้ง) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14 ลูกกลิ้ง) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17 ลูกกลิ้ง) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 ลูกกลิ้ง) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14 ลูกกลิ้ง) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 ลูกกลิ้ง) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 ลูกกลิ้ง) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 ลูกกลิ้ง) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 ลูกกลิ้ง) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
หมายเหตุทางเทคนิค:T หมายถึงความหนาของผนังท่อ เช่น T3.0 หมายถึงความหนาของผนัง 3.0 มม. FR-50 และรุ่นเล็กกว่าใช้ความเร็วที่เลือกได้ 9/18/27/45 ม./นาที FR-76 และรุ่นใหญ่กว่าให้ความเร็วตัวแปร 0-60 ม./นาทีผ่านอินเวอร์เตอร์ความถี่ วัสดุพื้นผิวลูกกลิ้งสามารถระบุได้ตามความต้องการผลิตภัณฑ์ทองแดงและคุณภาพพื้นผิว
ท่อทองแดงสำหรับคอยล์เครื่องปรับอากาศ ระบบทำความเย็น เครื่องระเหย คอนเดนเซอร์ และเครื่องแลกเปลี่ยนความร้อน มักต้องยืดผมก่อนการดัดรูปตัวยูอัตโนมัติหรือการประกอบระหว่างท่อต่อท่อ ความตรงสม่ำเสมอช่วยให้อุปกรณ์ปลายน้ำรักษาการป้อนและการวางตำแหน่งที่ทำซ้ำได้
เครื่องยืดแนวนอนด้วยทองแดงเหมาะสำหรับบัสบาร์ทองแดง ตัวนำ และเหล็กเส้นกลมที่ใช้ในสวิตช์เกียร์ หม้อแปลง อุปกรณ์จำหน่ายไฟฟ้า และระบบไฟฟ้า การป้องกันพื้นผิวมีความสำคัญอย่างยิ่งโดยที่ทองแดงที่เสร็จแล้วจะต้องรักษาพื้นผิวสัมผัสที่สะอาด
ท่อทองแดงที่ใช้ในระบบปรับอากาศรถยนต์และวงจรทำความเย็น EV อาจต้องยืดผมให้ตรงหลังการวาดหรือการขึ้นรูป การกำหนดค่าลูกกลิ้งที่เหมาะสมสามารถเตรียมท่อสำหรับการดัดและการประกอบในภายหลัง
ท่อน้ำทองแดง ท่อแก๊ส และท่อบริการอาคารอื่นๆ สามารถยืดให้ตรงได้หลังการผลิตหรือการจัดการ เพื่อปรับปรุงความสม่ำเสมอของมิติก่อนการตัด การต่อ และการติดตั้ง
ท่อทองแดงเส้นผ่านศูนย์กลางขนาดเล็กที่ใช้ในเครื่องมือวัดและระบบของเหลวจำเป็นต้องมีการควบคุมความตรงและสภาพพื้นผิวอย่างระมัดระวัง FR-20 ได้รับการออกแบบมาสำหรับเส้นผ่านศูนย์กลางท่อตั้งแต่φ4 มมขึ้นอยู่กับความหนาของผนังท่อและสภาพวัสดุเฉพาะ
หลักการยืดผมแบบเดียวกันนี้ใช้ได้กับท่อโลหะผสมทองแดงและแท่งตัน รวมถึงผลิตภัณฑ์ทองเหลือง ทองแดง และคิวโปรนิกเกิล การตั้งค่าลูกกลิ้งขั้นสุดท้ายควรพิจารณาจากโลหะผสม ความแข็ง ขนาด ความโค้งเริ่มต้น และความตรงที่ต้องการ
26+ ปีแห่งวิศวกรรมการยืดผม
FangRong ก่อตั้งขึ้นในปี 1998 และเริ่มจากการร่วมทุนกับผู้ผลิตชาวไต้หวันที่เชี่ยวชาญด้านอุปกรณ์การวาดและการยืดผม บริษัทถือหุ้นทั้งหมดในปี 2013 และยังคงพัฒนาเครื่องจักรยืดและวาดแบบสำหรับการแปรรูปท่อโลหะและแท่งโลหะอย่างต่อเนื่อง
โรงงานผลิตสองแห่ง
โรงงานผลิตในเมืองตงกวนและหยางเจียงมีกำลังการผลิตรวมกันมากกว่ากว่าปีต่อปี650 เครื่อง. การตั้งค่าการผลิตสองไซต์รองรับการผลิตพร้อมกันสำหรับหลายโครงการและคำสั่งซื้อที่มากขึ้น
ประสบการณ์ด้านกระบวนการแปรรูปโลหะ
FangRong รายงานอุปกรณ์ที่จัดหาให้กับลูกค้าใน70+ ประเทศด้วยมากกว่าลูกค้า 10,000 รายครอบคลุมทั้งเหล็ก สแตนเลส ทองแดง ทองเหลือง อลูมิเนียม และการแปรรูปโลหะผสมชนิดพิเศษ
การทดสอบโรงงานก่อนจัดส่ง
เครื่องจักรแต่ละเครื่องผ่านการทดสอบการทำงานขณะไม่ได้ใช้งานและการทดสอบเต็มโหลด ในกรณีที่มีตัวอย่างจากลูกค้า สามารถใช้ท่อหรือแท่งทองแดงจริงสำหรับการทดสอบได้ มีการตรวจสอบความตรง ความกลม การวางตำแหน่งลูกกลิ้ง การสั่นสะเทือน กระแสมอเตอร์ สภาพพื้นผิว การรั่วซึมของน้ำมัน และฟังก์ชันทางไฟฟ้าก่อนจัดส่ง
การสนับสนุนทางวิศวกรรมเฉพาะทองแดง
ก่อนการผลิต FangRong สามารถประเมินโลหะผสมทองแดง อุณหภูมิ เส้นผ่านศูนย์กลาง ความหนาของผนัง เป้าหมายความตรง ความต้องการพื้นผิว และข้อกำหนดเอาต์พุต เพื่อกำหนดการกำหนดค่าลูกกลิ้ง ช่วงความเร็ว และการรักษาพื้นผิวลูกกลิ้งที่เหมาะสม
การติดตั้งและการสนับสนุนหลังการขาย
การสนับสนุนประกอบด้วยการควบคุมดูแลการติดตั้ง การทดสอบการใช้งาน การฝึกอบรมผู้ปฏิบัติงาน การจัดหาชิ้นส่วนอะไหล่ การแก้ไขปัญหาระยะไกล และความช่วยเหลือทางเทคนิค มีแบบเขียนฐานรากและโครงร่างสลักเกลียวสำหรับการติดตั้งเครื่องจักร
1. การทบทวนทางวิศวกรรม— การกำหนดค่าลูกกลิ้ง ช่วงความเร็ว การปกป้องพื้นผิว และโครงร่างเครื่องจักรถูกกำหนดจากข้อกำหนดทองแดงและข้อกำหนดการผลิตของลูกค้า
2. การตรวจสอบวัสดุ— แผ่นเหล็ก เพลา ลูกกลิ้ง เกียร์ และส่วนประกอบสำคัญอื่นๆ ได้รับการตรวจสอบก่อนการตัดเฉือน
3. เครื่องจักรกลที่มีความแม่นยำ— พื้นผิวลูกกลิ้งและเฟรมเครื่องจักรได้รับการกลึงตามรูปทรงและการจัดตำแหน่งที่ต้องการ
4. การประกอบเครื่องกล— ประกอบและตรวจสอบชุดลูกกลิ้ง ส่วนประกอบระบบส่งกำลัง กระปุกเกียร์ และระบบขับเคลื่อน
5. บูรณาการไฟฟ้า— มอเตอร์ อินเวอร์เตอร์ PLC HMI เซ็นเซอร์ และระบบควบคุมความปลอดภัยได้รับการบูรณาการและทดสอบแล้ว
6. การทดสอบเครื่องจักร— เครื่องจักรทั้งหมดทำงานก่อนจัดส่ง ตัวอย่างทองแดงของลูกค้าสามารถนำมาใช้ในการตรวจสอบประสิทธิภาพได้เมื่อมีการจัดเตรียมไว้ให้
7. การตรวจสอบขั้นสุดท้าย— มีการตรวจสอบความตรง ความกลม สภาพพื้นผิว ความปลอดภัยทางไฟฟ้า การสั่นสะเทือน และการรั่วซึมของน้ำมันก่อนบรรจุ
8. บรรจุภัณฑ์ส่งออก— เครื่องจักรได้รับการปกป้องจากความชื้น การกัดกร่อน และความเสียหายจากการจัดการระหว่างการขนส่งระหว่างประเทศ
ISO 9001:2015— ระบบการจัดการคุณภาพครอบคลุมกิจกรรมการออกแบบ การผลิต การติดตั้ง และการบริการของบริษัท ใบรับรองเลขที่ UQ231211R1.
เครื่องหมายซีอี— เครื่อง FR มาตรฐานได้รับมาตรฐาน CE สำหรับข้อกำหนดด้านความปลอดภัยของเครื่องจักรที่เกี่ยวข้อง รวมถึงฟังก์ชันการหยุดฉุกเฉินและฟังก์ชันการป้องกันที่เกี่ยวข้อง
การตรวจสอบเอสจีเอ— มีบริการตรวจสอบอิสระสำหรับประสิทธิภาพของเครื่องจักรและการตรวจสอบความปลอดภัยตามความต้องการของโครงการ
เทคโนโลยีที่จดสิทธิบัตร— FangRong ถือสิทธิบัตรการประดิษฐ์และรุ่นอรรถประโยชน์ระดับชาติ ครอบคลุมส่วนประกอบของอุปกรณ์และเทคโนโลยี รวมถึงการตึงโซ่ การยึดแม่พิมพ์แบบหลายเกลียว และระบบแมนเดรลที่เปลี่ยนแปลงอย่างรวดเร็ว
ก่อนจัดส่ง เครื่องจักรจะได้รับการตรวจสอบ ป้องกันการกัดกร่อน และบรรจุเพื่อการขนส่งระหว่างประเทศ การจัดเตรียมบรรจุภัณฑ์และการจัดส่งจะพิจารณาจากขนาดเครื่องจักร น้ำหนัก วิธีการขนส่ง และปลายทาง
เครื่องจักรนี้ออกแบบมาสำหรับท่อ ท่อ แท่งกลมตัน และโปรไฟล์ที่ทำจากทองแดงและโลหะผสมทองแดง วัสดุทั่วไปได้แก่ C11000, C12200, ทองเหลือง, ทองแดง และคิวโปรนิกเกิล สามารถดำเนินการทั้งท่อไร้รอยต่อและท่อเชื่อมได้ โดยมีขนาดของผลิตภัณฑ์และสภาพวัสดุตรงกับรุ่นที่เลือก
การเลือกแบบจำลองขึ้นอยู่กับเส้นผ่านศูนย์กลางสูงสุดและต่ำสุดของผลิตภัณฑ์ ความหนาของผนัง สภาพของวัสดุ ความตรงที่ต้องการ และความเร็วในการผลิตเป็นหลัก ตัวอย่างเช่น FR-20 และ FR-25 เหมาะกับท่อและแท่งขนาดเล็ก ในขณะที่ FR-76, FR-100, FR-120, FR-150 และ FR-180 ครอบคลุมผลิตภัณฑ์ขนาดใหญ่ สามารถเลือกการกำหนดค่าลูกกลิ้ง 14, 17, 20 ลูกกลิ้งได้เมื่อต้องการความตรงที่แน่นขึ้นหรือการแก้ไขที่มีการควบคุมมากขึ้น
การกำหนดค่ามาตรฐานระบุไว้ที่ ≤0.3 มม./ม. ในขณะที่การกำหนดค่าแบบหลายลูกกลิ้งที่เลือกสามารถเข้าถึงได้ ≤0.2 มม./ม. หรือ ≤0.1 มม./ม. ผลลัพธ์ที่แท้จริงขึ้นอยู่กับเส้นผ่านศูนย์กลางของท่อ ความหนาของผนัง อุณหภูมิของวัสดุ การเสียรูปเริ่มต้น และการปรับลูกกลิ้ง สำหรับการใช้งานที่มีความต้องการสูง ควรยืนยันข้อกำหนดขั้นสุดท้ายโดยใช้ตัวอย่างจริงของลูกค้า
ใช่. อย่างไรก็ตาม ทองแดงอบอ่อนและทองแดงดึงแข็งต้องใช้แรงดันลูกกลิ้งและการตั้งค่าเครื่องจักรที่แตกต่างกัน วัสดุที่นิ่มกว่าจะไวต่อการเยื้องและการมาร์กที่พื้นผิวมากกว่า ในขณะที่วัสดุที่แข็งกว่าโดยทั่วไปต้องใช้แรงแก้ไขที่มากกว่า ดังนั้นควรปรับพารามิเตอร์การยืดผมตามโลหะผสมทองแดง อุณหภูมิ และขนาดของท่อ แทนที่จะใช้การตั้งค่าคงที่เพียงค่าเดียวสำหรับผลิตภัณฑ์ทั้งหมด
ทองแดงมีความอ่อนกว่าเหล็กและสามารถเกิดรอยขีดข่วนหรือทำเครื่องหมายได้หากแรงกดของลูกกลิ้ง การจัดตำแหน่ง หรือสภาพพื้นผิวไม่เหมาะสม สามารถกำหนดค่าเครื่องด้วยวัสดุลูกกลิ้งและการปรับสภาพพื้นผิวที่เหมาะสมสำหรับการแปรรูปทองแดง สำหรับผลิตภัณฑ์ที่มีลักษณะสำคัญ เช่น ท่อ HVAC ท่อทองเหลืองสำหรับตกแต่ง หรือส่วนประกอบที่เป็นทองแดง ควรระบุข้อกำหนดด้านพื้นผิวก่อนการผลิต
กระบวนการยืดผมแบบหลายลูกกลิ้งสามารถช่วยลดการตกไข่เล็กน้อยในขณะที่แก้ไขการโค้งงอ แต่ไม่สามารถแทนที่กระบวนการกำหนดขนาดท่อหรือการสอบเทียบโดยเฉพาะได้ หากการใช้งานมีข้อกำหนดที่เข้มงวดสำหรับเส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง หรือความกลม ควรประเมินความคลาดเคลื่อนเหล่านั้นแยกกันในระหว่างการเลือกเครื่องจักร
ใช่. การทดสอบจากโรงงานสามารถทำได้โดยใช้ท่อทองแดง แท่ง หรือโปรไฟล์ที่ลูกค้าเป็นผู้จัดหา การทดสอบสามารถประเมินความตรง สภาพพื้นผิว การปรับลูกกลิ้ง ความเสถียรของเครื่องจักร และพารามิเตอร์การทำงานภายใต้สภาพวัสดุจริง แนะนำให้ใช้วิธีนี้เมื่อแปรรูปโลหะผสมทองแดง ท่อผนังบาง หรือผลิตภัณฑ์ที่ต้องการความตรงที่แน่นหนาใหม่
ที่อยู่
NO.163, Shatong Road, เขตอุตสาหกรรม Shabu 2nd, เมือง Dalang, เมืองตงกวน, กวางตุ้ง, จีน
โทร
อีเมล